Co je Linear (1D) optimalizace řezání?
Linear (1D) optimalizace řezání rozmísťuje hotové délky na tyče, trubky a profily – Řez a End trim se započítají ještě před nákupem materiálu.
Šestimetrový hliníkový profil nezajímá, jak úhledná je vaše tabulka. Zajímá ho, zda délky, řez pilou a ořezy konců skutečně sedí. Optimalizace lineárního řezání je výpočet, který to vyřeší ještě před nákupem tyče.
Pokud řežete trubky, profily, dřevo, ocelové tyče nebo hliníkové profily na délku, jde o jednorozměrný úkol. Nevkládáte obdélníky do plochy. Rozhodujete, které délky sdílejí jednu skladovou délku a v jakém pořadí, aby zbytky byly použitelné kusy, nikoli hromada odřezků.
Co to je
Optimalizace lineárního řezání, nazývaná také 1D cutting-stock nebo bar nesting, vezme seznam hotových délek a rozmístí je na skladové délky, které máte k dispozici. Výsledkem je počet tyčí k nákupu, které řezy patří na kterou tyč a jaký odřezek zbyde.
Hotová délka je číslo, které zadáte. Řez – šířka, kterou odebere pilový kotouč – leží mezi řezy. Ořez konce leží na obou koncích tyče, před prvním dílem a za posledním. Pokud některý z nich zahrnutete do délky dílu a zároveň ho zadáte jako nastavení, počítáte ho dvakrát a plán je chybný.
Informace o samotném kotouči najdete v článku co je řez a proč se kumuluje.
Jak se liší od rozvržení tabule
Nesting tabulí a lineární řezání řeší různé problémy. Použití nástroje pro tabule na profil nebo kalkulátoru délek na panel vytvoří plán, který nelze v dílně realizovat.
Linear (1D) | Sheet (2D) | |
|---|---|---|
Materiál | Tyč, trubka, profil, prkno | Tabule nebo panel |
Rozhodnutí | Které délky sdílejí tyč | Kde leží každý obdélník |
Řez | Jedna mezera mezi řezy podél tyče | Mezera na obou osách |
Ořez | Oba konce tyče | Okraje tabule |
Otočení | Žádné. Délka je délka. | 90° pokud to umožňuje vlákno |
Typická pila | Pokosová pila, studená pila, spádová pila | Panelová pila nebo CNC |
Proč součet délek není výsledný plán
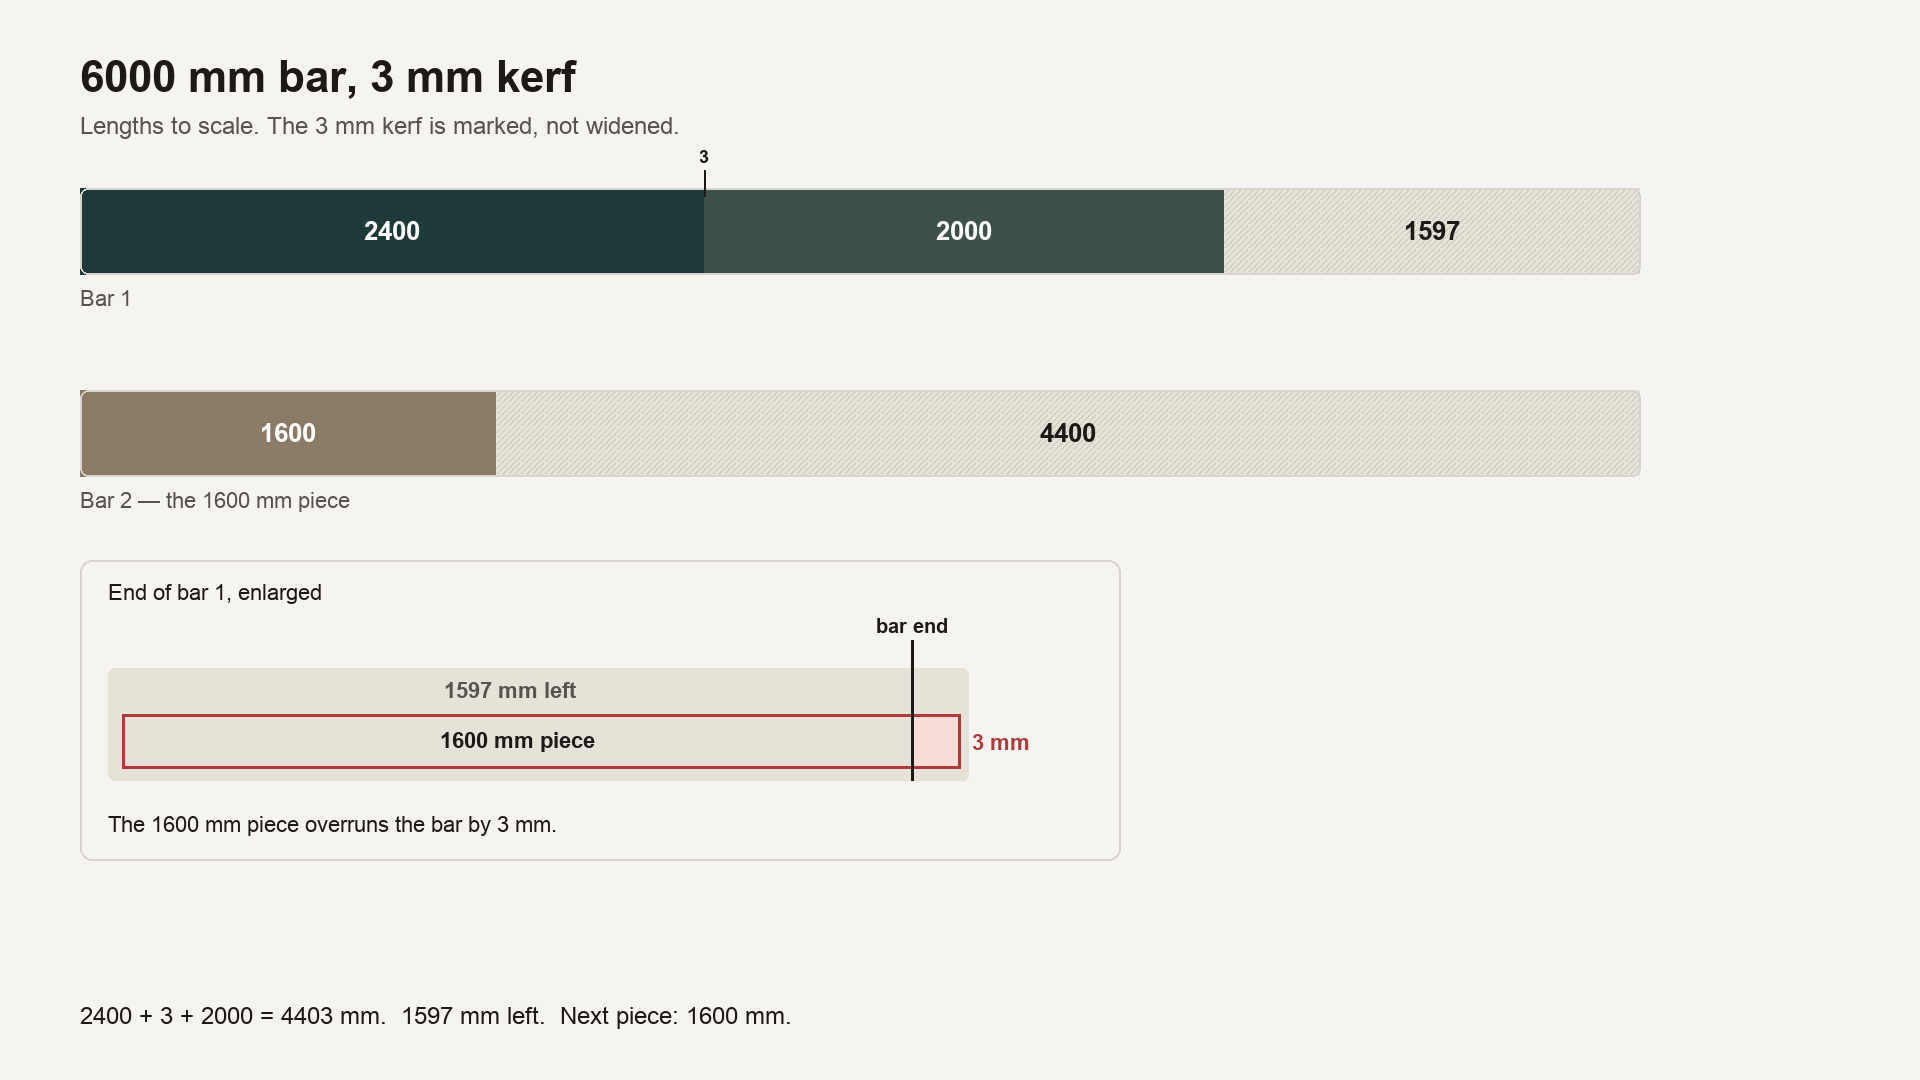
Tři řezy z tyče 6000 mm: 2400 mm, 2000 mm a 1600 mm. Dohromady je to přesně 6000 mm. Bez řezu zaplní jednu tyč a nic nezbyde.
Přidejte řez 3 mm mezi řezy a stejné tři délky potřebují 6006 mm. Vejdou se dvě: 2400 + 3 + 2000 = 4403 mm, zbyde 1597 mm. Kus 1600 mm se do 1597 mm nevejde. Otevíráte druhou tyč.
To je celý problém v jedné větě. Díly „sedí" na papíře. Na pile nesedí. Lineární optimalizátor vloží řez dříve, než prohlásí tyč za plnou.
Ořez konce je na obou koncích
Skladový materiál je zřídkakdy použitelný až k natřenému nebo zmačkanému konci. Ořez konce je délka, kterou na každém konci vyřadíte, než umístíte díly. Zadejte 10 mm a tyč ztratí 10 mm na začátku a 10 mm na konci: celkem 20 mm. Tyč 6000 mm pak má 5980 mm použitelné délky. První díl začíná 10 mm od začátku, nikoli na nule.
Reálný seznam: hliníkové profily
Rám výlohy v jednom průřezu, dutý profil 40×40 mm, skladová délka 6000 mm, řez studenou pilou 3 mm, konce čisté, takže ořez je 0.
Díl | Délka (mm) | Ks |
|---|---|---|
Sloupek | 1850 | 18 |
Příčník | 920 | 12 |
Konzola | 450 | 8 |
Díly celkem tvoří 47 940 mm. Děleno 6000 je to těsně pod 8 tyčí. Objednáte 8 a budete mít nedostatek, protože pila odebírá materiál, který dělení ignorovalo.
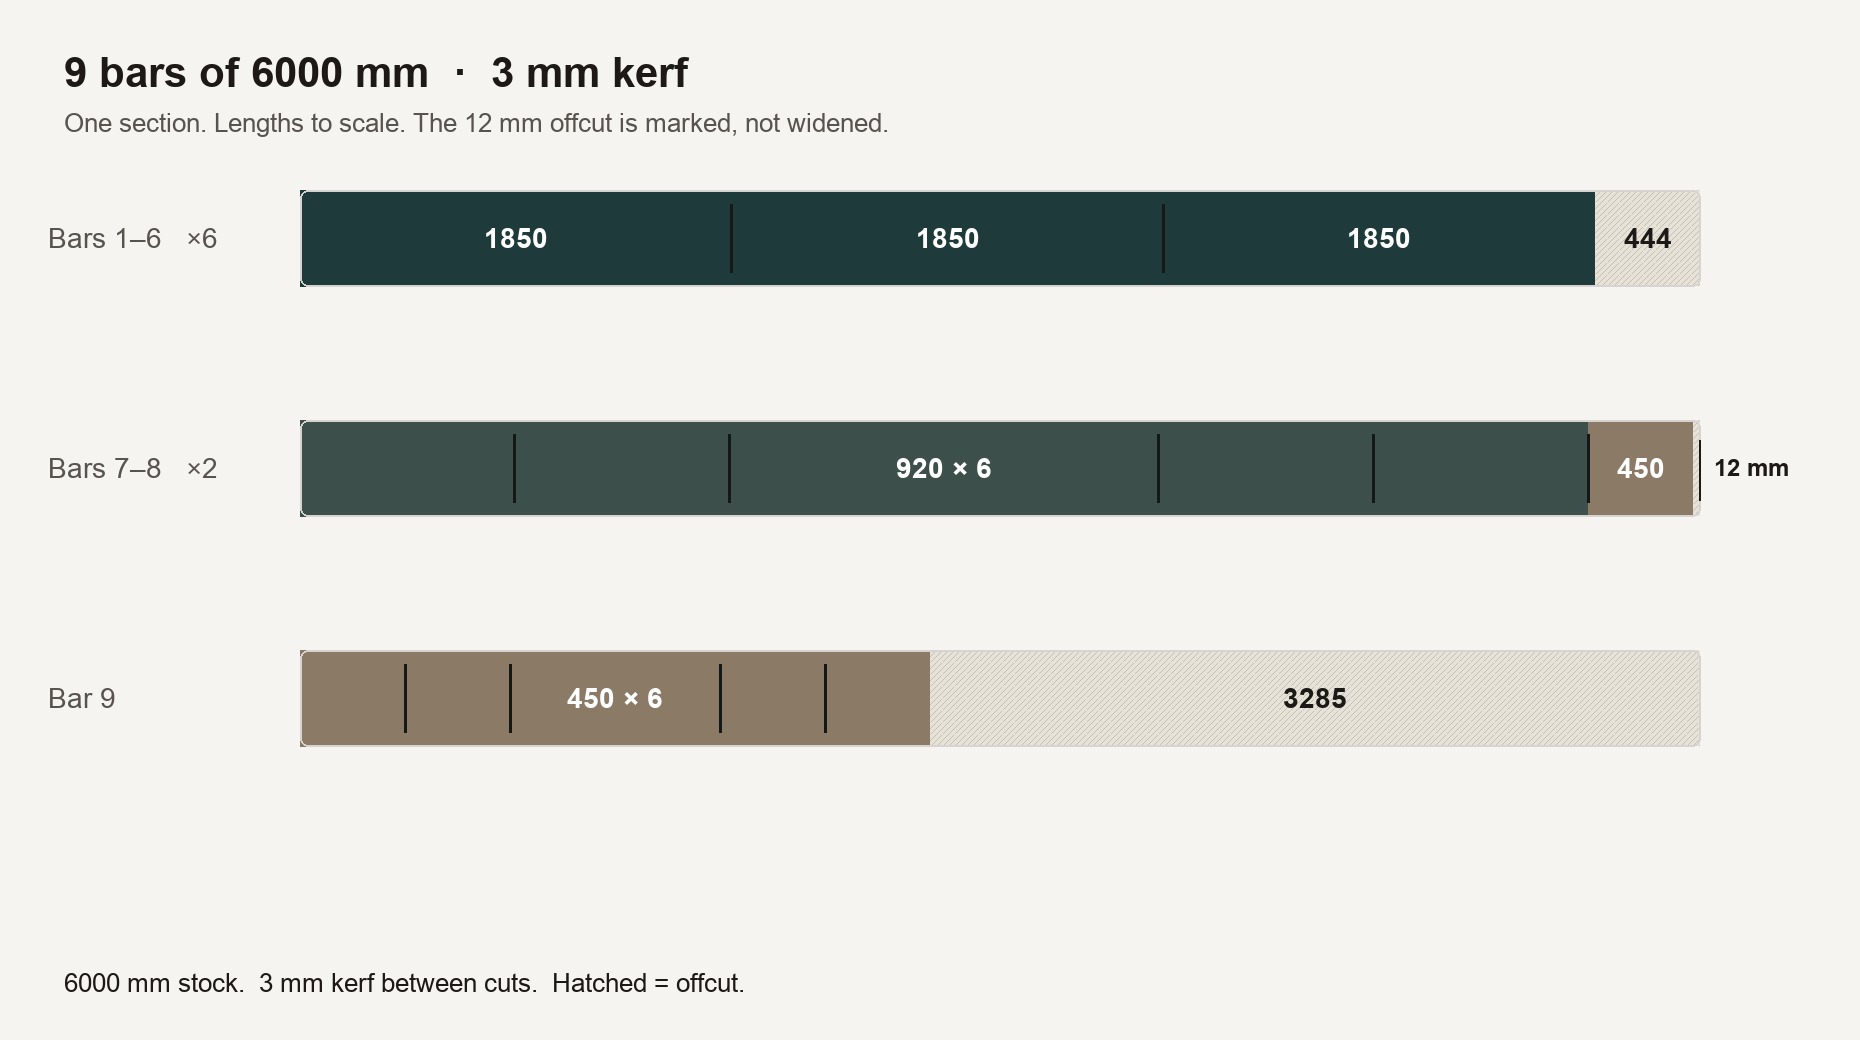
S řezem 3 mm stejný seznam potřebuje 9 tyčí. Vzor je prostý a to je podstata věci:
Šest tyčí pojme vždy tři sloupky. 1850 + 3 + 1850 + 3 + 1850 = 5556 mm. Odřezek 444 mm.
Dvě tyče pojmou vždy šest příčníků a jednu konzolu. Šest mezer řezu přivede použitou délku na 5988 mm. Odřezek 12 mm, což je šrot.
Poslední tyč pojme zbývajících šest konzol. 6 × 450 mm plus pět mezer řezu je 2715 mm. Odřezek 3285 mm, který je skladovým materiálem pro další zakázku, pokud ho označíte.
Spusťte stejný seznam s řezem nastaveným na 0 a vejde se na 8 tyčí, přičemž na několika z nich je konzola 450 mm vložena do mezery, která po přidání šířky kotouče přestane existovat. Těch 3 mm, které jste vynechali, odpovídají jednomu celému 6m profilu.
Z 54 000 mm, které nakoupíte, tvoří díly 47 940 mm. To je 88,8 % zakoupené délky. Zbytek jsou řezy a odřezky, žádné záhadné procento.
Stejný seznam, ořez 10 mm na obou koncích: stále 9 tyčí, ale ne stejné tyče. Vzor šest příčníků plus konzola potřebuje 5988 mm a tyč nyní nabízí 5980 mm, takže se konzoly přesunou. Šest tyčí stále pojme tři sloupky 1850 mm; odřezek klesne z 444 mm na 424 mm. Další dvě tyče pojmou pouze šest příčníků, odřezek 445 mm. Všech osm konzol jde na poslední tyč, odřezek 2359 mm. Ořez mění použitelnou délku a může přeskupit plán, i když počet tyčí zůstane stejný.
Co musí plán zobrazovat
Seznam délek není řezací plán. Plán uvádí pro každou tyč:
řezy v pořadí, v hotové délce
řez, který pila skutečně odebere
odřezek s jeho délkou, včetně kusů příliš krátkých k použití
počet skladových délek k objednání
Různé průřezy nesdílejí tyč. Profil 40×40 a 40×20 jsou dvě samostatné zakázky, i když délky vypadají stejně. Spusťte je odděleně, jinak vyřežete správnou délku ze špatného profilu.
Kde tabulka nestačí
Sloupec délek a funkce SUMA jsou správný způsob, jak sestavit seznam. Jsou špatným způsobem, jak naplánovat tyč. Metoda „první vhodný" a „nejdelší první, pak co zbyde" funguje na krátkém seznamu a selhává, jakmile máte více skladových délek, odřezky z minulého týdne a řez, který není nulový.
Praktická metoda používaná pro tento typ problému seřadí nejdelší řezy jako první a každý umístí na otevřenou tyč, která ho ještě pojme a má nejméně volného místa. To je best-fit decreasing. Jde o heuristiku, nikoli o matematický důkaz. U hrstky kusů někdy lepší kombinaci uvidíte ručně. U několika desítek délek překoná odhad a pokaždé provede aritmetiku řezu.
Excel seznam udrží. Specializovaný software by měl provést rozmístění. Více o tomto rozdělení: kdy tabulka nestačí.
Jak na to v CutGrid
Přepněte seznam řezů na Linear (1D). V části Bar Settings nastavte skladovou délku — výchozí hodnota je 6000 mm — množství, které máte, a cenu za tyč, pokud chcete vyjádřit odpad v penězích. End trim se aplikuje na oba konce. V části Parametry nastavte Kerf na šířku drážky, kterou váš kotouč skutečně řeže.
Zadejte hotovou délku každého dílu do pole šířky. Výška se u lineární zakázky nepoužívá. Nepřidávejte řez k délce. Optimalizujte. Plán zobrazí tyče, pořadí řezů a odřezek na každé tyči. Odřezek 3285 mm je užitečný pouze tehdy, pokud se vrátí do skladu před další objednávkou.
Chyby, které stojí tyč
Řez v délce i v nastavení. Zadejte hotový rozměr. Nechte pole Řez vložit mezeru.
Ořez pouze na jednom konci, v hlavě. Pokud nastavení říká 10 mm, oba konce ztratí 10 mm.
Jeden seznam pro dva profily. Oddělte je podle průřezu, slitiny a tloušťky.
Objednávka podle celkové délky dělené skladovou délkou. Toto číslo je dolní mez. Řez a způsob, jakým se délky rozdělují mezi tyče, ho zvyšují. Ve výše uvedeném příkladu byla mez 8 a pila potřebovala 9.
Vyhazování označeného odřezku. Kusy 444 mm na tyčích se sloupky jsou pravděpodobně šrot pro konzolu 450 mm. Kus 3285 mm není. Napište na něj délku a průřez.
Klíčové závěry
Optimalizace lineárního řezání rozmísťuje hotové délky na tyče, trubky a profily. Nejde o nesting tabulí.
Řez leží mezi řezy. Ořez konce se odečítá z obou konců. Ani jedno nepatří do délky dílu, pokud je software již aplikuje.
Součet délek dělený skladovou délkou je minimální počet tyčí. Není to objednané množství. Řez 3 mm proměnil hliníkový seznam na 8 tyčí v 9.
Udržujte průřezy odděleně. Uschovejte dlouhý odřezek. Znovu spusťte plán při změně délky, místo abyste ručně upravovali tyč.
Vyzkoušejte to na vlastních délkách
Otevřete seznam řezů, přepněte na Linear (1D) a zadejte délky v hotovém rozměru. Počet tyčí, který získáte, je ten správný k nákupu.