Was ist lineare (1D) Schnittoptimierung?
Die lineare Schnittoptimierung verteilt Fertigmaße auf Stäbe, Rohre und Profile – Schnittspalt und End trim werden berücksichtigt, bevor du Material bestellst.
Ein 6-m-Aluminiumprofil interessiert sich nicht dafür, wie ordentlich Ihre Tabelle ist. Es interessiert sich dafür, ob die Längen, der Schnittspalt und die abgeschnittenen Enden tatsächlich aufgehen. Die lineare Zuschnittoptimierung ist die Berechnung, die das klärt, bevor Sie die Stange kaufen.
Wenn Sie Rohr, Rohrprofil, Holz, Stahlstab oder Aluminiumprofil auf Länge schneiden, ist die Aufgabe eindimensional. Sie verschachteln keine Rechtecke auf einer Platte. Sie entscheiden, welche Schnittlängen eine Stangenlänge teilen und in welcher Reihenfolge, damit der Rest ein verwendbares Stück ist und kein Haufen Stummel.
Was es ist
Die lineare Zuschnittoptimierung, auch 1D-Zuschnittplanung oder Stangenverschachtelung genannt, nimmt eine Liste von Fertigmaßen und packt sie auf die verfügbaren Stangenlängen. Das Ergebnis zeigt, wie viele Stangen zu kaufen sind, welche Schnitte auf welche Stange kommen und welcher Verschnitt verbleibt.
Das Fertigmaß ist die Zahl, die Sie eingeben. Der Schnittspalt – die Breite, die das Sägeblatt wegnimmt – liegt zwischen den Schnitten. Der Endabschnitt liegt an den beiden Enden der Stange, vor dem ersten Teil und nach dem letzten. Wenn Sie eines davon in die Teillänge einrechnen und zusätzlich als Einstellung eingeben, zählen Sie es doppelt und der Plan stimmt nicht.
Zum Sägeblatt selbst siehe was der Schnittspalt ist und warum er sich summiert.
Wie es sich vom Plattenzuschnitt unterscheidet
Plattenverschachtelung und linearer Zuschnitt lösen unterschiedliche Probleme. Ein Plattenwerkzeug für ein Profil zu verwenden oder einen Längenrechner für eine Platte ergibt einen Plan, den Ihre Werkstatt nicht umsetzen kann.
Linear (1D) | Sheet (2D) | |
|---|---|---|
Material | Stange, Rohr, Profil, Brett | Platte oder Panel |
Die Entscheidung | Welche Längen eine Stange teilen | Wo jedes Rechteck liegt |
Schnittspalt | Ein Spalt zwischen den Schnitten entlang der Stange | Ein Spalt auf beiden Achsen |
Abschnitt | Beide Enden der Stange | Die Kanten der Platte |
Drehung | Keine. Eine Länge ist eine Länge. | 90°, wenn die Maserung es erlaubt |
Typische Säge | Gehrungssäge, Kaltkreissäge, Kappsäge | Plattensäge oder CNC |
Warum die Summe der Längen nicht die Bestellung ist
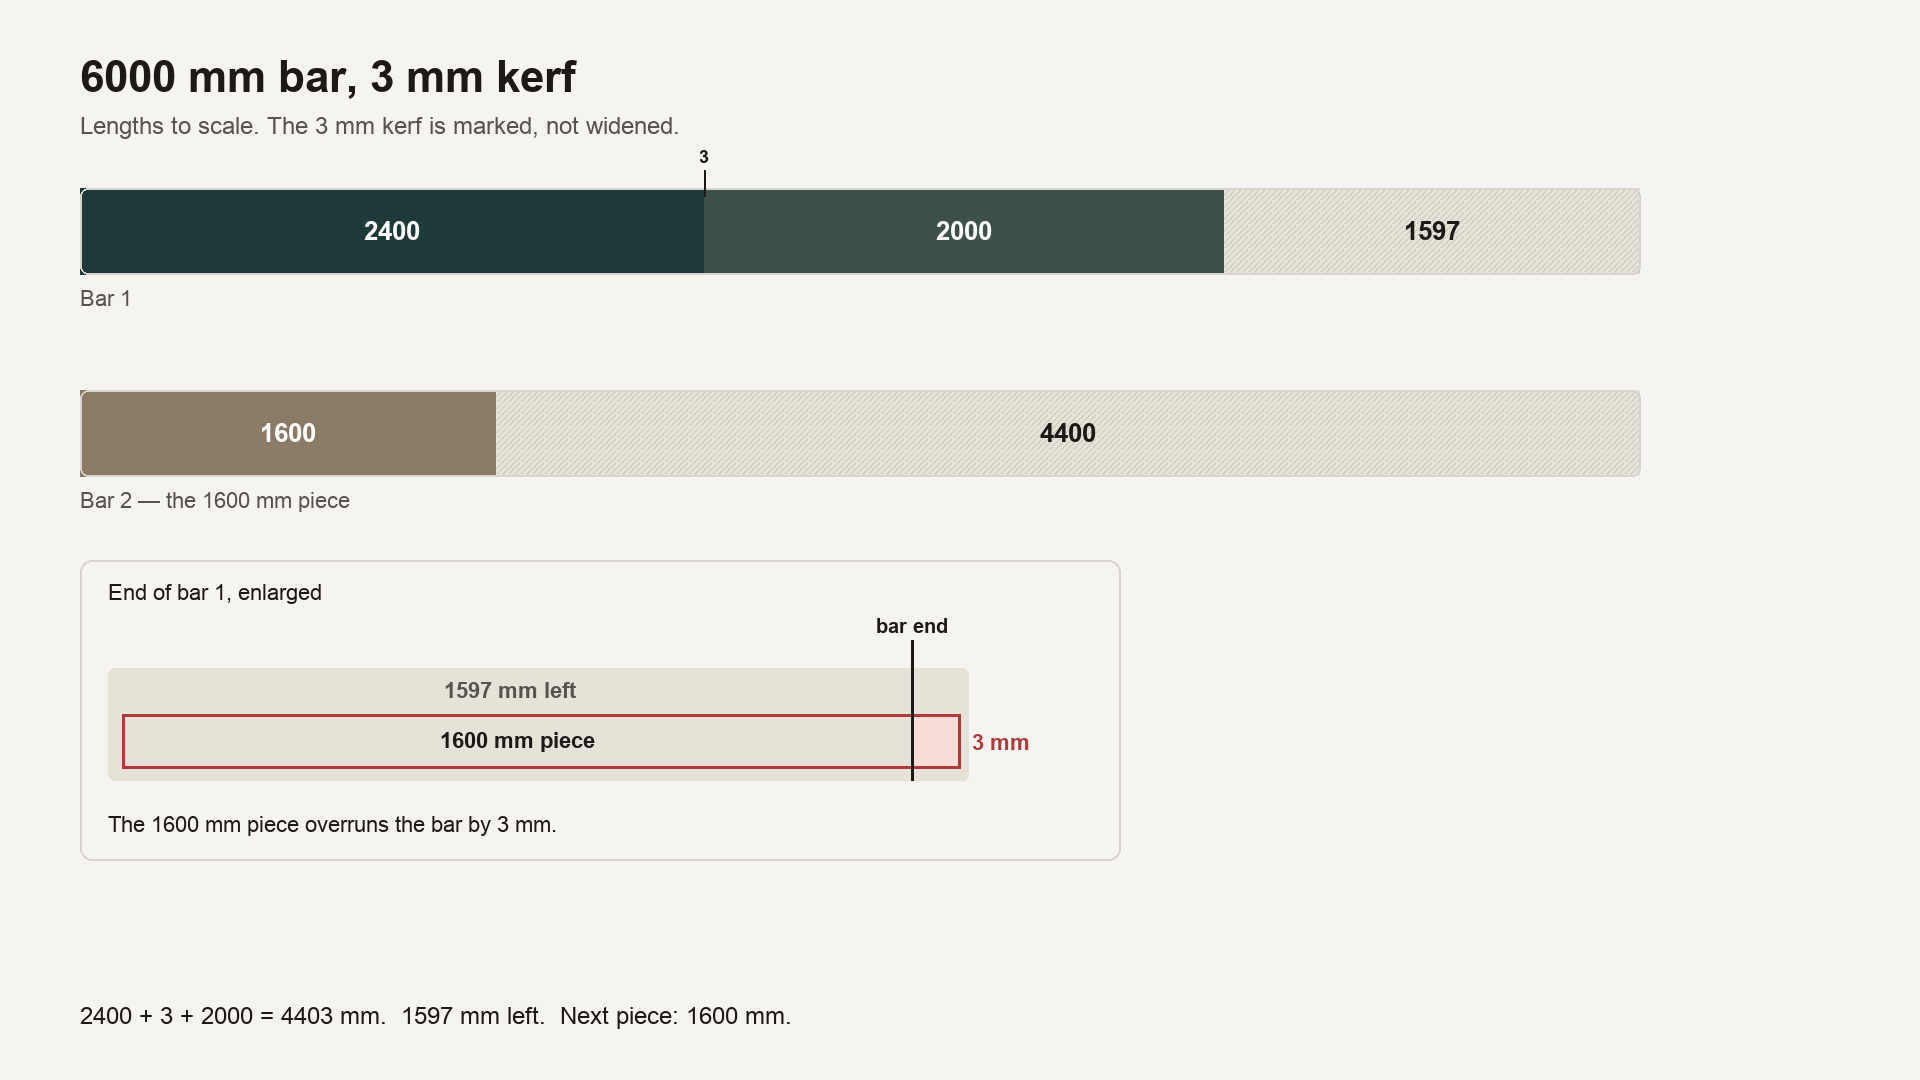
Drei Schnitte von einer 6000-mm-Stange: 2400 mm, 2000 mm und 1600 mm. Zusammengezählt ergeben sie genau 6000 mm. Ohne Schnittspalt füllen sie eine Stange und lassen nichts übrig.
Mit einem 3-mm-Schnittspalt zwischen den Schnitten benötigen dieselben drei Längen 6006 mm. Zwei davon passen: 2400 + 3 + 2000 = 4403 mm, mit 1597 mm Rest. Das 1600-mm-Stück passt nicht in 1597 mm. Sie öffnen eine zweite Stange.
Das ist das gesamte Problem in einer Zeile. Die Teile „passen" auf dem Papier. Sie passen nicht an der Säge. Ein linearer Optimierer fügt den Schnittspalt ein, bevor er eine Stange als voll erklärt.
Endabschnitt gilt für beide Enden
Material ist selten bis zum lackierten oder gequetschten Ende verwendbar. Der Endabschnitt ist eine Länge, die Sie an jedem Ende verwerfen, bevor Teile platziert werden. Geben Sie 10 mm ein und die Stange verliert 10 mm am Anfang und 10 mm am Ende: insgesamt 20 mm. Eine 6000-mm-Stange hat dann 5980 mm nutzbare Länge. Das erste Teil beginnt 10 mm vom Anfang, nicht bei null.
Eine echte Liste: Aluminiumprofile
Ein Schaufensterrahmen in einem Abschnitt, 40×40-mm-Hohlprofil, Stangenlänge 6000 mm, Kaltkreissägen-Schnittspalt 3 mm, Enden sauber, also Abschnitt 0.
Teil | Länge (mm) | Menge |
|---|---|---|
Pfosten | 1850 | 18 |
Riegel | 920 | 12 |
Winkel | 450 | 8 |
Die Teile ergeben insgesamt 47.940 mm. Geteilt durch 6000 sind das knapp unter 8 Stangen. Bestellen Sie 8 und Sie werden zu kurz kommen, weil die Säge Material entfernt, das die Division ignoriert hat.
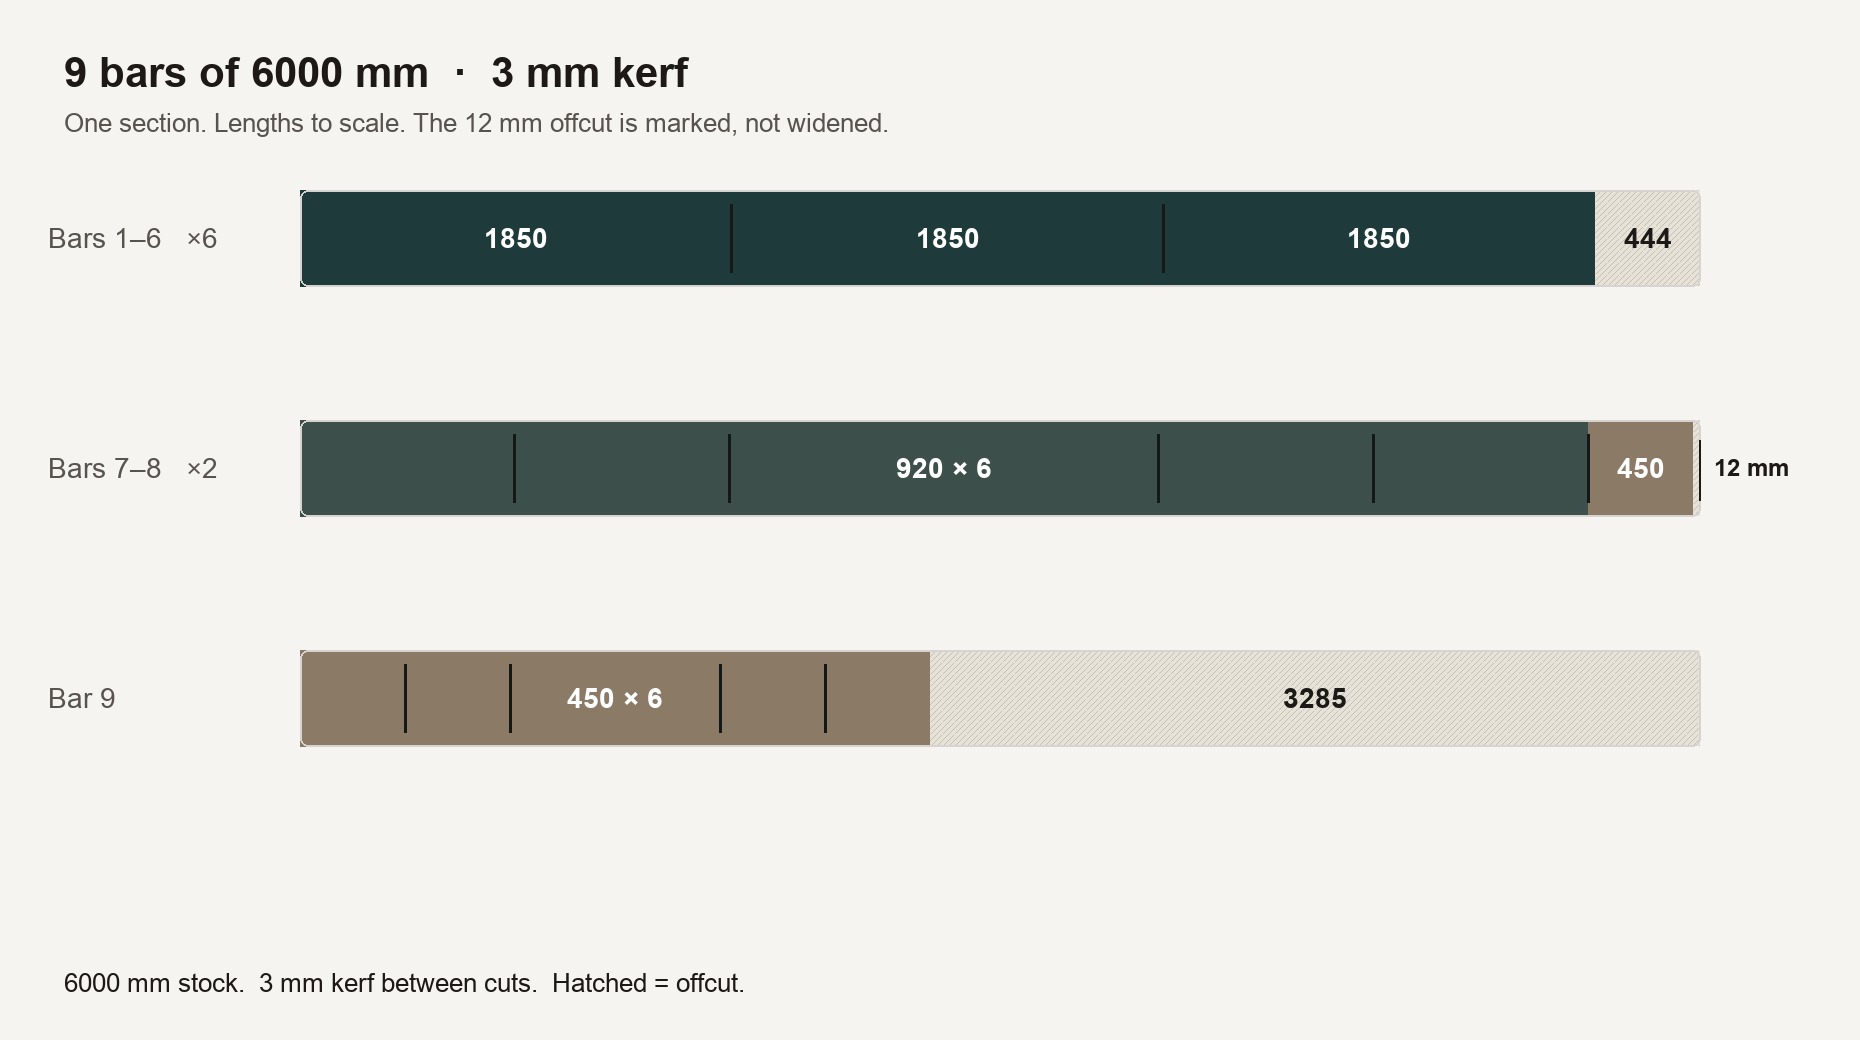
Mit einem 3-mm-Schnittspalt benötigt dieselbe Liste 9 Stangen. Das Muster ist unspektakulär, und das ist der Punkt:
Sechs Stangen nehmen je drei Pfosten. 1850 + 3 + 1850 + 3 + 1850 = 5556 mm. Verschnitt 444 mm.
Zwei Stangen nehmen je sechs Riegel und einen Winkel. Sechs Schnittspalte bringen die genutzte Länge auf 5988 mm. Verschnitt 12 mm, was Abfall ist.
Die letzte Stange nimmt die verbleibenden sechs Winkel. 6 × 450 mm plus fünf Schnittspalte ergibt 2715 mm. Verschnitt 3285 mm, der für den nächsten Auftrag als Lagerbestand gilt, wenn Sie ihn beschriften.
Führen Sie dieselbe Liste mit Schnittspalt 0 aus und sie passt auf 8 Stangen, von denen mehrere einen 450-mm-Winkel in eine Lücke gesteckt haben, die nicht mehr existiert, sobald das Blatt eine Breite hat. Die 3 mm, die Sie übersprungen haben, entsprechen einem vollen 6-m-Profil.
Von den 54.000 mm, die Sie kaufen, sind 47.940 mm Teil. Das sind 88,8 % der gekauften Länge. Der Rest ist Schnittspalt und Verschnitt, kein rätselhafter Prozentsatz.
Dieselbe Liste mit 10-mm-Endabschnitt an beiden Enden: immer noch 9 Stangen, aber nicht dieselben. Das Muster mit sechs Riegeln plus Winkel benötigt 5988 mm und die Stange bietet jetzt 5980 mm, also wandern die Winkel. Sechs Stangen nehmen immer noch drei 1850-mm-Pfosten; der Verschnitt fällt von 444 mm auf 424 mm. Die nächsten zwei Stangen nehmen nur die sechs Riegel, Verschnitt 445 mm. Alle acht Winkel kommen auf die letzte Stange, Verschnitt 2359 mm. Der Endabschnitt ändert die nutzbare Länge und kann den Plan umstrukturieren, selbst wenn die Stangenanzahl gleich bleibt.
Was der Plan zeigen muss
Eine Längenliste ist kein Zuschnittplan. Der Plan nennt für jede Stange:
die Schnitte in der Reihenfolge, im Fertigmaß
den Schnittspalt, den die Säge tatsächlich nimmt
den Verschnitt mit seiner Länge, einschließlich der zu kurzen Stücke
wie viele Stangenlängen zu bestellen sind
Verschiedene Profile teilen keine Stange. Ein 40×40 und ein 40×20 sind zwei Aufträge, auch wenn die Längen gleich aussehen. Führen Sie sie getrennt aus, sonst schneiden Sie die richtige Länge vom falschen Profil.
Wo eine Tabelle aufhört
Eine Spalte mit Längen und eine SUMME ist der richtige Weg, die Liste zu erstellen. Es ist der falsche Weg, die Stange zu belegen. First-Fit und „längste zuerst, dann was übrig bleibt" funktionieren bei einer kurzen Liste und versagen, sobald Sie mehrere Stangenlängen, Verschnittstücke von letzter Woche und einen Schnittspalt haben, der nicht null ist.
Die praktische Methode für diese Art von Problem sortiert die längsten Schnitte zuerst und platziert jeden auf der offenen Stange, auf die er noch passt und die am wenigsten Platz übrig hat. Das ist Best-Fit Decreasing. Es ist eine Heuristik, kein Beweis. Bei einer Handvoll Stücke können Sie manchmal eine bessere Kombination von Hand erkennen. Bei einigen Dutzend Längen schlägt es das Raten, und es macht die Schnittspalt-Arithmetik jedes Mal.
Excel kann die Liste halten. Dedizierte Software sollte die Belegung übernehmen. Mehr zu dieser Aufteilung: wann eine Tabelle nicht ausreicht.
In CutGrid ausführen
Wechseln Sie die Schnittliste zu Linear (1D). Unter Bar Settings stellen Sie die Stangenlänge ein – 6000 mm ist der Standard –, die verfügbare Menge und den Preis pro Stange, wenn Sie den Verschnitt in Geld ausdrücken möchten. End trim wird auf beide Enden angewendet. Unter Parameter stellen Sie Kerf auf den Schlitz ein, den Ihr Blatt tatsächlich schneidet.
Geben Sie das Fertigmaß jedes Teils in das Breitenfeld ein. Die Höhe wird bei einem linearen Auftrag nicht verwendet. Fügen Sie den Schnittspalt nicht zur Länge hinzu. Optimieren. Der Plan zeigt die Stangen, die Schnittfolge und den Verschnitt auf jeder Stange. Ein 3285-mm-Rest ist nur nützlich, wenn er vor der nächsten Bestellung wieder ins Lager kommt.
Fehler, die eine Stange kosten
Schnittspalt in der Länge und in der Einstellung. Geben Sie das Fertigmaß ein. Lassen Sie das Schnittspalt-Feld den Abstand einfügen.
Abschnitt nur an einem Ende, im Kopf. Wenn die Einstellung 10 mm sagt, verlieren beide Enden 10 mm.
Eine Liste für zwei Profile. Trennen Sie sie nach Querschnitt, Legierung und Wandstärke.
Bestellen anhand der Gesamtlänge geteilt durch die Stangenlänge. Diese Zahl ist eine untere Schranke. Schnittspalt und die Art, wie Längen über Stangen verteilt werden, erhöhen sie. Im obigen Beispiel war die Schranke 8 und die Säge brauchte 9.
Einen beschrifteten Verschnitt wegwerfen. Die 444-mm-Stücke auf den Pfostenstangen sind wahrscheinlich Abfall für einen 450-mm-Winkel. Das 3285-mm-Stück ist es nicht. Schreiben Sie die Länge und den Querschnitt darauf.
Wichtigste Erkenntnisse
Die lineare Zuschnittoptimierung packt Fertigmaße auf Stangen, Rohre und Profile. Es ist keine Plattenverschachtelung.
Der Schnittspalt liegt zwischen den Schnitten. Der Endabschnitt wird von beiden Enden abgezogen. Keines von beiden gehört in die Teillänge, wenn die Software sie bereits anwendet.
Die Summe der Längen, geteilt durch die Stangenlänge, ist die Mindestanzahl an Stangen. Es ist nicht die Bestellmenge. Ein 3-mm-Schnittspalt hat aus einer 8-Stangen-Aluminium-Liste 9 gemacht.
Halten Sie Profile getrennt. Behalten Sie den langen Verschnitt. Führen Sie den Plan neu aus, wenn sich eine Länge ändert, anstatt die Stange von Hand zu bearbeiten.
Mit Ihren eigenen Längen ausführen
Öffnen Sie eine Schnittliste, wechseln Sie zu Linear (1D) und geben Sie die Längen im Fertigmaß ein. Die Stangenanzahl, die Sie erhalten, ist die zu bestellende.