Mi a Linear (1D) vágásoptimalizálás?
A Linear (1D) vágásoptimalizálás a kész hosszakat rudakra, csövekre és profilokra osztja el, miközben a vágási rés és a végvágás már az anyagbeszerzés előtt figyelembe van véve.
A 6 m-es alumínium profilt nem érdekli, milyen rendezett a táblázatod. Az számít, hogy a hosszak, a vágási rés és a levágott végek valóban összeadódnak-e. A lineáris vágásoptimalizálás az a számítás, amely ezt még a rúd megvásárlása előtt tisztázza.
Ha csövet, csőprofilt, fát, acélrudat vagy alumínium profilt vág méretre, a feladat egydimenziós. Nem téglalapokat helyez el egy lapon. Azt dönti el, hogy mely vágási hosszak kerüljenek ugyanarra az alapanyag-hosszra, és milyen sorrendben, hogy a maradék egy felhasználható darab legyen, ne egy halom csonk.
Mi ez?
A lineáris vágásoptimalizálás – más néven 1D vágási feladat vagy rúdoptimalizálás – a kész hosszak listáját veszi, és elhelyezi azokat a rendelkezésre álló alapanyag-hosszokon. Az eredmény megmutatja, hány rudat kell venni, melyik vágás melyik rúdra kerül, és mekkora maradék keletkezik.
A kész hossz az a szám, amelyet megad. A vágási rés – a penge által eltávolított anyag szélessége – a vágások között helyezkedik el. A véglevágás a rúd két végén található, az első darab előtt és az utolsó után. Ha ezeket beleolvasztja a darab hosszába, és beállításként is megadja, kétszer számolja őket, és a terv hibás lesz.
Magáról a pengéről lásd: mi a vágási rés és miért halmozódik fel.
Miben különbözik a lapkiosztástól?
A lapkiosztás és a lineáris vágás különböző problémákat old meg. Ha lapkiosztó eszközt használ profilhoz, vagy hosszkalkulátort panelhez, olyan tervet kap, amelyet a műhely nem tud kivitelezni.
Linear (1D) | Sheet (2D) | |
|---|---|---|
Alapanyag | Rúd, cső, profil, deszka | Lap vagy panel |
A döntés | Melyik hosszak kerüljenek egy rúdra | Hol helyezkedjen el az egyes téglalap |
Vágási rés | Egy rés a vágások között a rúd mentén | Rés mindkét tengelyen |
Levágás | A rúd mindkét vége | A lap szélei |
Forgatás | Nincs. Egy hossz az egy hossz. | 90°, ha az anyagszerkezet engedi |
Jellemző fűrész | Gérvágó, hidegfűrész, leváló fűrész | Panelfűrész vagy CNC |
Miért nem elegendő a hosszak összege?
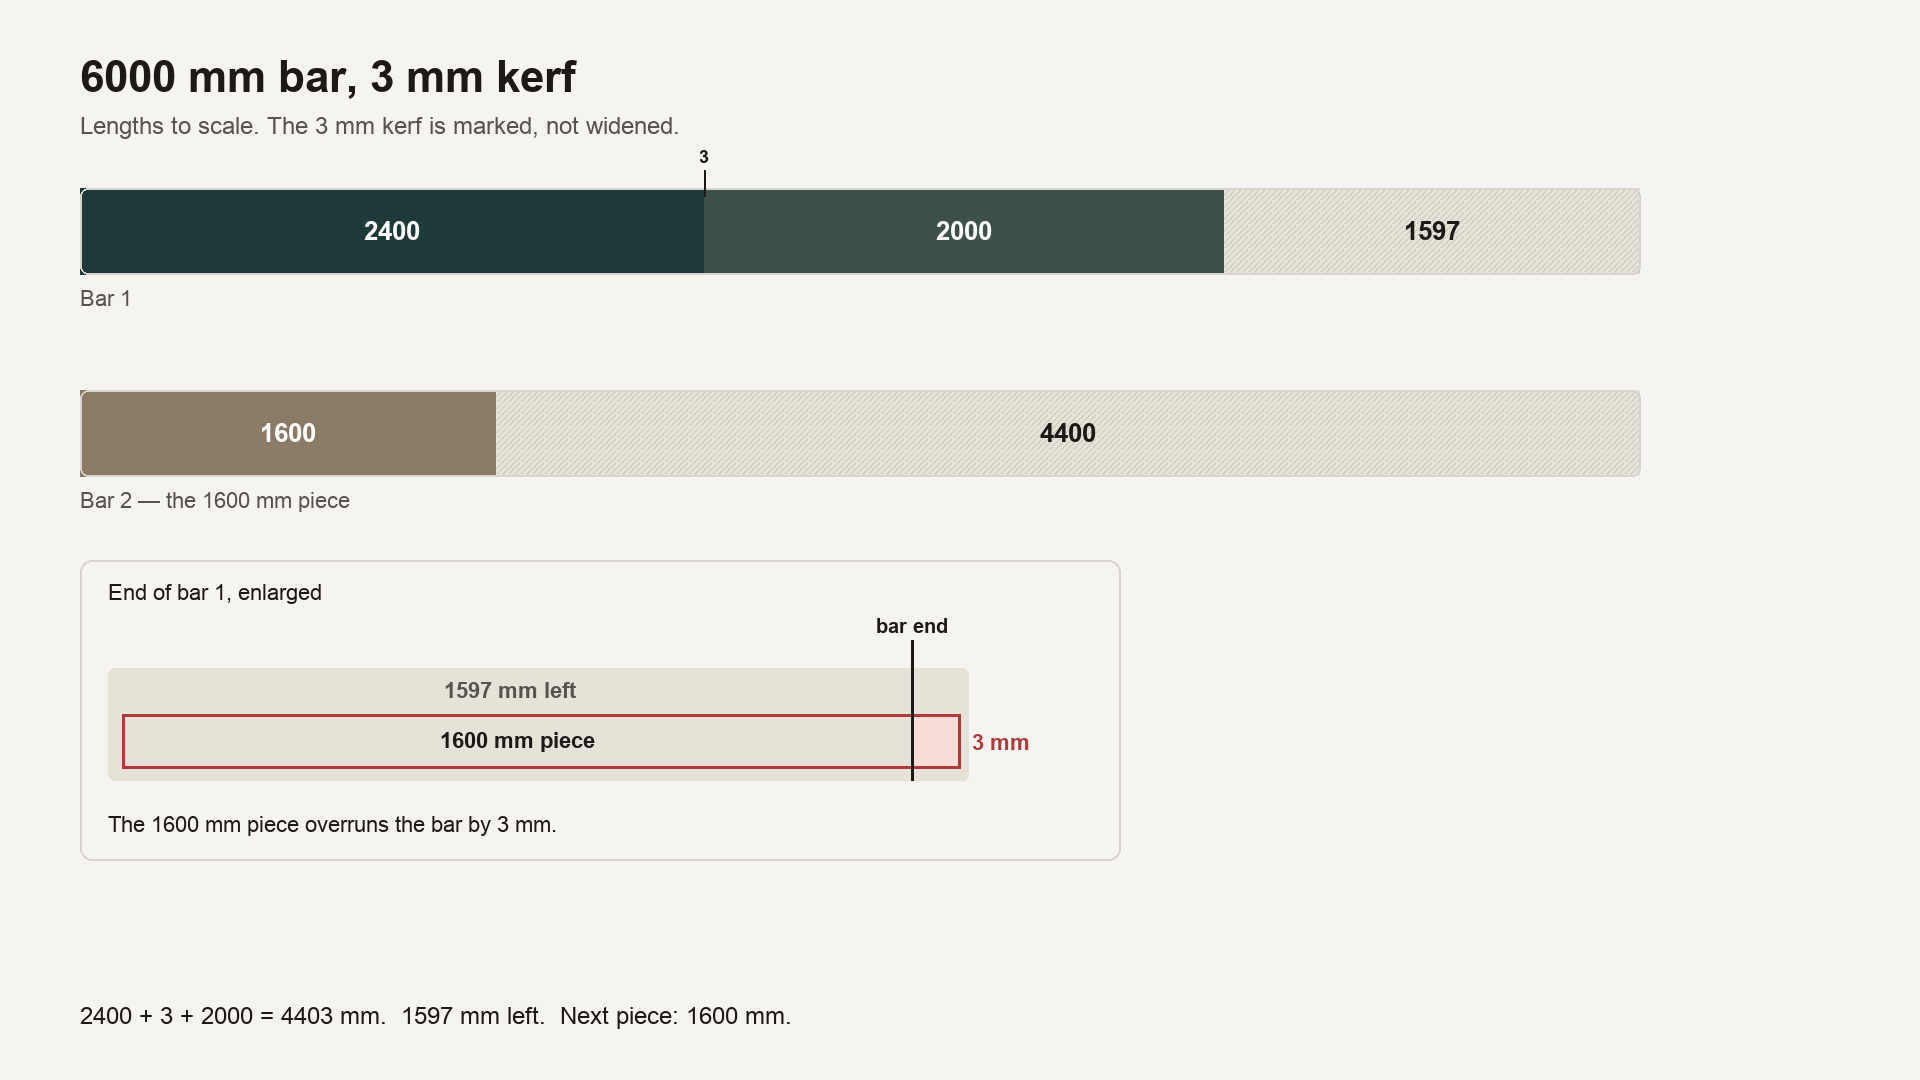
Három vágás egy 6000 mm-es rúdból: 2400 mm, 2000 mm és 1600 mm. Összeadva pontosan 6000 mm. Vágási rés nélkül egy rúdra férnek, és semmi sem marad.
3 mm-es vágási réssel ugyanez a három hossz 6006 mm-t igényel. Kettő elfér: 2400 + 3 + 2000 = 4403 mm, marad 1597 mm. Az 1600 mm-es darab nem fér el 1597 mm-en. Meg kell nyitni egy második rudat.
Ez az egész probléma egyetlen sorban. A darabok „elférnek" papíron. A fűrészen nem férnek el. A lineáris optimalizáló beilleszti a vágási rést, mielőtt tele nyilvánítana egy rudat.
A véglevágás mindkét végre vonatkozik
Az alapanyag ritkán használható egészen a festett vagy sérült végéig. A véglevágás az a hossz, amelyet mindkét végén eldobunk, mielőtt a darabokat elhelyeznénk. Adjon meg 10 mm-t, és a rúd 10 mm-t veszít az elején és 10 mm-t a végén: összesen 20 mm-t. Egy 6000 mm-es rúdnak ekkor 5980 mm felhasználható hossza van. Az első darab 10 mm-rel beljebb kezdődik, nem nullánál.
Egy valós lista: alumínium profilok
Egy kirakatablak-keret egy szakasza, 40×40 mm-es négyzetes profil, alapanyag hossza 6000 mm, hidegfűrész vágási rése 3 mm, a végek tiszták, tehát a levágás 0.
Darab | Hossz (mm) | Db |
|---|---|---|
Függőleges osztó | 1850 | 18 |
Vízszintes osztó | 920 | 12 |
Rögzítőelem | 450 | 8 |
A darabok összesen 47 940 mm-t tesznek ki. 6000-rel osztva ez alig kevesebb, mint 8 rúd. Rendeljen 8-at, és hiány lesz, mert a fűrész anyagot távolít el, amit az osztás figyelmen kívül hagyott.
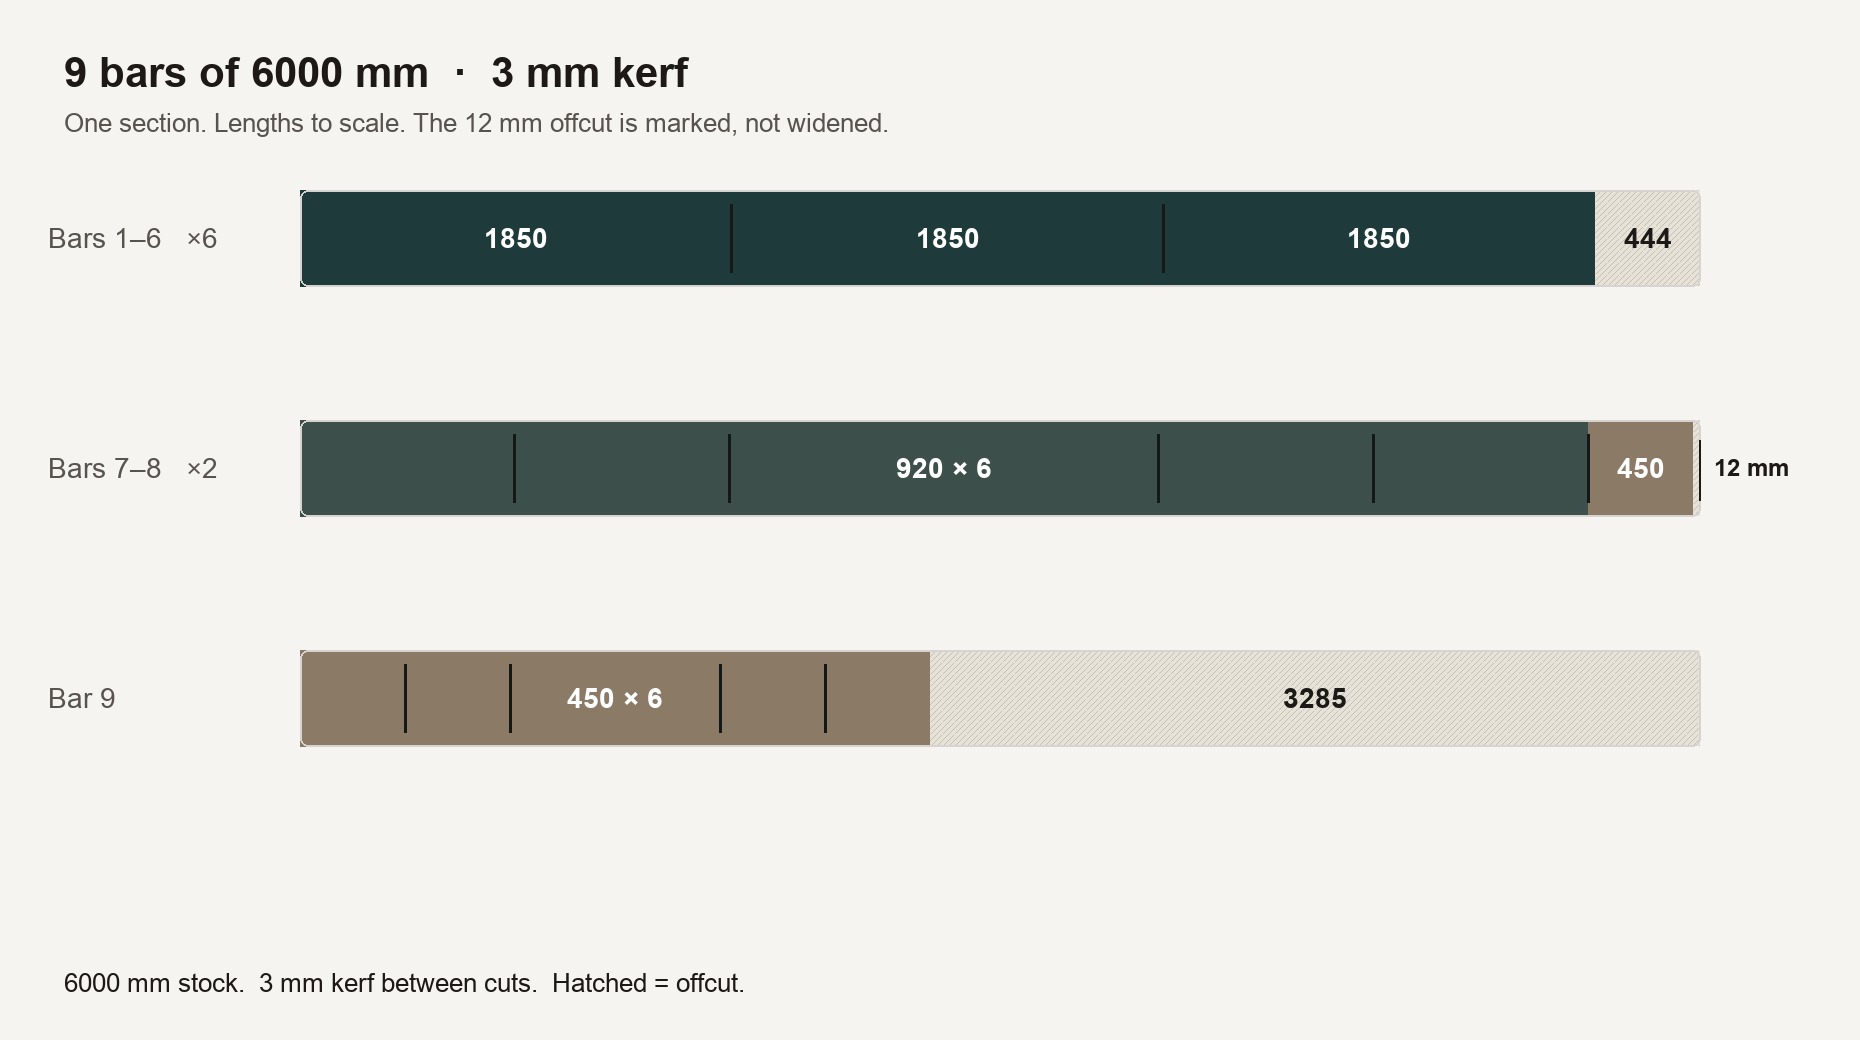
3 mm-es vágási réssel ugyanez a lista 9 rudat igényel. A minta egyszerű, és ez a lényeg:
Hat rúdra egyenként három függőleges osztó kerül. 1850 + 3 + 1850 + 3 + 1850 = 5556 mm. Maradék 444 mm.
Két rúdra egyenként hat vízszintes osztó és egy rögzítőelem kerül. Hat vágási rés a felhasznált hosszt 5988 mm-re emeli. Maradék 12 mm, ami hulladék.
Az utolsó rúdra a maradék hat rögzítőelem kerül. 6 × 450 mm plusz öt vágási rés 2715 mm. Maradék 3285 mm, amely a következő munkához felhasználható alapanyag, ha felcímkézi.
Futtassa le ugyanezt a listát 0-ra állított vágási réssel, és 8 rúdra fér el, néhányukon egy 450 mm-es rögzítőelem beleférne egy résbe, amely a penge szélességével már nem létezik. A kihagyott 3 mm egy teljes 6 m-es profilt jelent.
A megvásárolt 54 000 mm-ből 47 940 mm darab. Ez a vásárolt hossz 88,8%-a. A többi vágási rés és maradék, nem rejtélyes százalék.
Ugyanez a lista, 10 mm-es véglevágással mindkét végén: még mindig 9 rúd, de nem ugyanazok a rudak. A hat-vízszintes-osztó-plusz-rögzítőelem minta 5988 mm-t igényel, a rúd pedig most 5980 mm-t kínál, így a rögzítőelemek máshova kerülnek. Hat rúdra még mindig három 1850 mm-es függőleges osztó fér; a maradék 444 mm-ről 424 mm-re csökken. A következő két rúdra csak a hat vízszintes osztó kerül, maradék 445 mm. Mind a nyolc rögzítőelem az utolsó rúdra kerül, maradék 2359 mm. A véglevágás megváltoztatja a felhasználható hosszt, és átrendezheti a tervet még akkor is, ha a rúdszám nem változik.
Mit kell tartalmaznia a tervnek?
A hosszak listája nem vágási terv. A terv minden rúdra megnevezi:
a vágásokat sorrendben, kész hosszon
a vágási rést, amelyet a fűrész valóban elvesz
a maradékot a hosszával együtt, beleértve a túl rövid darabokat is
a megrendelendő alapanyag-hosszak számát
Különböző profilok nem kerülnek ugyanarra a rúdra. A 40×40 és a 40×20 két külön munka, még ha a hosszak azonosnak is tűnnek. Futtassa őket külön-külön, különben a megfelelő hosszt a rossz profilból vágja ki.
Ahol a táblázat megáll
A hosszak oszlopa és egy SZUM a helyes módja a lista összeállításának. A rúd pakolásának ez a rossz módja. Az „először a leghosszabb, aztán ami marad" elv rövid listán működik, de megbukik, ha több alapanyag-hossz, múlt heti maradékok és nem nulla vágási rés is szerepel.
Az ilyen típusú problémáknál alkalmazott gyakorlati módszer a leghosszabb vágásokat rendezi előre, és minden egyes vágást arra a nyitott rúdra helyezi, amelyre még elfér, és amelyen a legkevesebb hely maradt. Ez a csökkenő sorrendű legjobb illesztés. Ez egy heurisztika, nem bizonyítás. Néhány darabnál néha kézzel is látható egy jobb kombináció. Néhány tucat hossznál jobb a találgatásnál, és minden alkalommal elvégzi a vágási rés számítását.
Az Excel tarthatja a listát. A pakolást dedikált szoftvernek kell elvégeznie. Erről a megosztásról bővebben: mikor nem elegendő a táblázat.
Hogyan csinálja a CutGridben?
Váltson a vágási listán Linear (1D) módra. A Bar Settings alatt állítsa be az alapanyag hosszát – az alapértelmezett 6000 mm –, a rendelkezésre álló mennyiséget, és ha a hulladékot pénzben is szeretné látni, az egységárat. Az End trim mindkét végre vonatkozik. A Paraméterek alatt állítsa a Kerf értékét arra a résre, amelyet a penge valóban vág.
Adja meg az egyes darabok kész hosszát a szélesség mezőben. A magasság lineáris munkánál nem használt. Ne adja hozzá a vágási rést a hosszhoz. Optimalizáljon. A terv megmutatja a rudakat, a vágási sorrendet és az egyes rudakon lévő maradékot. Egy 3285 mm-es maradék csak akkor hasznos, ha a következő rendelés előtt visszakerül a készletbe.
Hibák, amelyek egy rudat kerülnek
Vágási rés a hosszban és a beállításban is. Adja meg a kész méretet. Hagyja, hogy a vágási rés mező illessze be a hézagot.
Levágás csak az egyik végén, fejben számolva. Ha a beállítás 10 mm-t mond, mindkét vég 10 mm-t veszít.
Egy lista két profilhoz. Válassza szét őket profil, ötvözet és vastagság szerint.
Rendelés az összeg és az alapanyag-hossz hányadosa alapján. Ez a szám egy alsó korlát. A vágási rés és a hosszak rudakon való eloszlása felfelé tolja. A fenti példában a korlát 8 volt, a fűrésznek pedig 9 kellett.
Felcímkézett maradék eldobása. A függőleges osztók rudjain lévő 444 mm-es darabok valószínűleg hulladék egy 450 mm-es rögzítőelemhez. A 3285 mm-es darab nem az. Írja rá a hosszt és a profilt.
Legfontosabb tanulságok
A lineáris vágásoptimalizálás kész hosszakat helyez el rudakon, csöveken és profilokon. Ez nem lapkiosztás.
A vágási rés a vágások között helyezkedik el. A véglevágás mindkét végről levonódik. Egyik sem tartozik a darab hosszába, ha a szoftver már alkalmazza őket.
A hosszak összege, osztva az alapanyag hosszával, a rudak minimális száma. Ez nem a rendelési mennyiség. Egy 3 mm-es vágási rés egy 8 rudas alumínium listát 9-essé változtatott.
Tartsa külön a profilokat. Tartsa meg a hosszú maradékot. Futtassa újra a tervet, ha egy hossz megváltozik, ahelyett, hogy kézzel szerkesztené a rudat.
Futtassa le a saját hosszain
Nyisson meg egy vágási listát, váltson Linear (1D) módra, és adja meg a hosszakat kész méretben. A kapott rúdszám az, amennyit venni kell.