Linear (1D) 절단 최적화란 무엇인가?
Linear (1D) 절단 최적화는 완성 길이를 봉재, 파이프, 프로파일에 배치하며, 자재를 구매하기 전에 절단 폭과 End trim을 미리 계산합니다.
6m 알루미늄 프로파일은 스프레드시트가 얼마나 깔끔한지 신경 쓰지 않습니다. 길이, 절단 폭, 그리고 다듬어진 끝부분이 실제로 맞아떨어지는지를 따집니다. 선형 절단 최적화는 자재를 구매하기 전에 이를 계산으로 확인하는 과정입니다.
파이프, 튜브, 목재, 철강 바, 또는 알루미늄 프로파일을 원하는 길이로 절단한다면, 그 작업은 1차원입니다. 시트 위에 직사각형을 배치하는 것이 아닙니다. 어떤 절단 길이들이 하나의 원자재 길이를 공유할지, 그리고 어떤 순서로 배치할지를 결정하는 것입니다. 그래야 남은 조각이 활용 가능한 자재가 되고, 쓸모없는 자투리 더미가 되지 않습니다.
선형 절단 최적화란
선형 절단 최적화는 1D 절단 재고 문제 또는 바 네스팅이라고도 불리며, 완성 길이 목록을 받아 보유한 원자재 길이에 배치합니다. 결과물은 구매할 바의 수량, 어떤 절단이 어느 바에 배치되는지, 그리고 남는 잔재가 얼마인지를 알려줍니다.
완성 길이는 직접 입력하는 수치입니다. 절단 폭(Kerf)은 날이 제거하는 너비로, 절단과 절단 사이에 위치합니다. End trim은 바의 양쪽 끝, 즉 첫 번째 부품 앞과 마지막 부품 뒤에 위치합니다. 이 중 하나라도 부품 길이에 포함시키고 설정값으로도 입력하면 이중으로 계산되어 계획이 틀어집니다.
날 자체에 대해서는 절단 폭이란 무엇이며 왜 누적되는지를 참고하세요.
시트 레이아웃과의 차이점
시트 네스팅과 선형 절단은 서로 다른 문제를 해결합니다. 프로파일에 시트 도구를 사용하거나, 패널에 길이 계산기를 사용하면 현장에서 절단할 수 없는 계획이 나옵니다.
Linear (1D) | Sheet (2D) | |
|---|---|---|
원자재 | 바, 파이프, 프로파일, 판재 | 시트 또는 패널 |
결정 사항 | 어떤 길이들이 하나의 바를 공유하는가 | 각 직사각형의 배치 위치 |
절단 폭 | 바를 따라 절단 사이의 하나의 간격 | 양쪽 축 모두에 간격 발생 |
트림 | 바의 양쪽 끝 | 시트의 가장자리 |
회전 | 없음. 길이는 길이일 뿐. | 결 방향이 허용할 때 90° 회전 가능 |
일반적인 톱 | 마이터 톱, 콜드 톱, 드롭 톱 | 패널 톱 또는 CNC |
길이의 합이 곧 순서가 아닌 이유
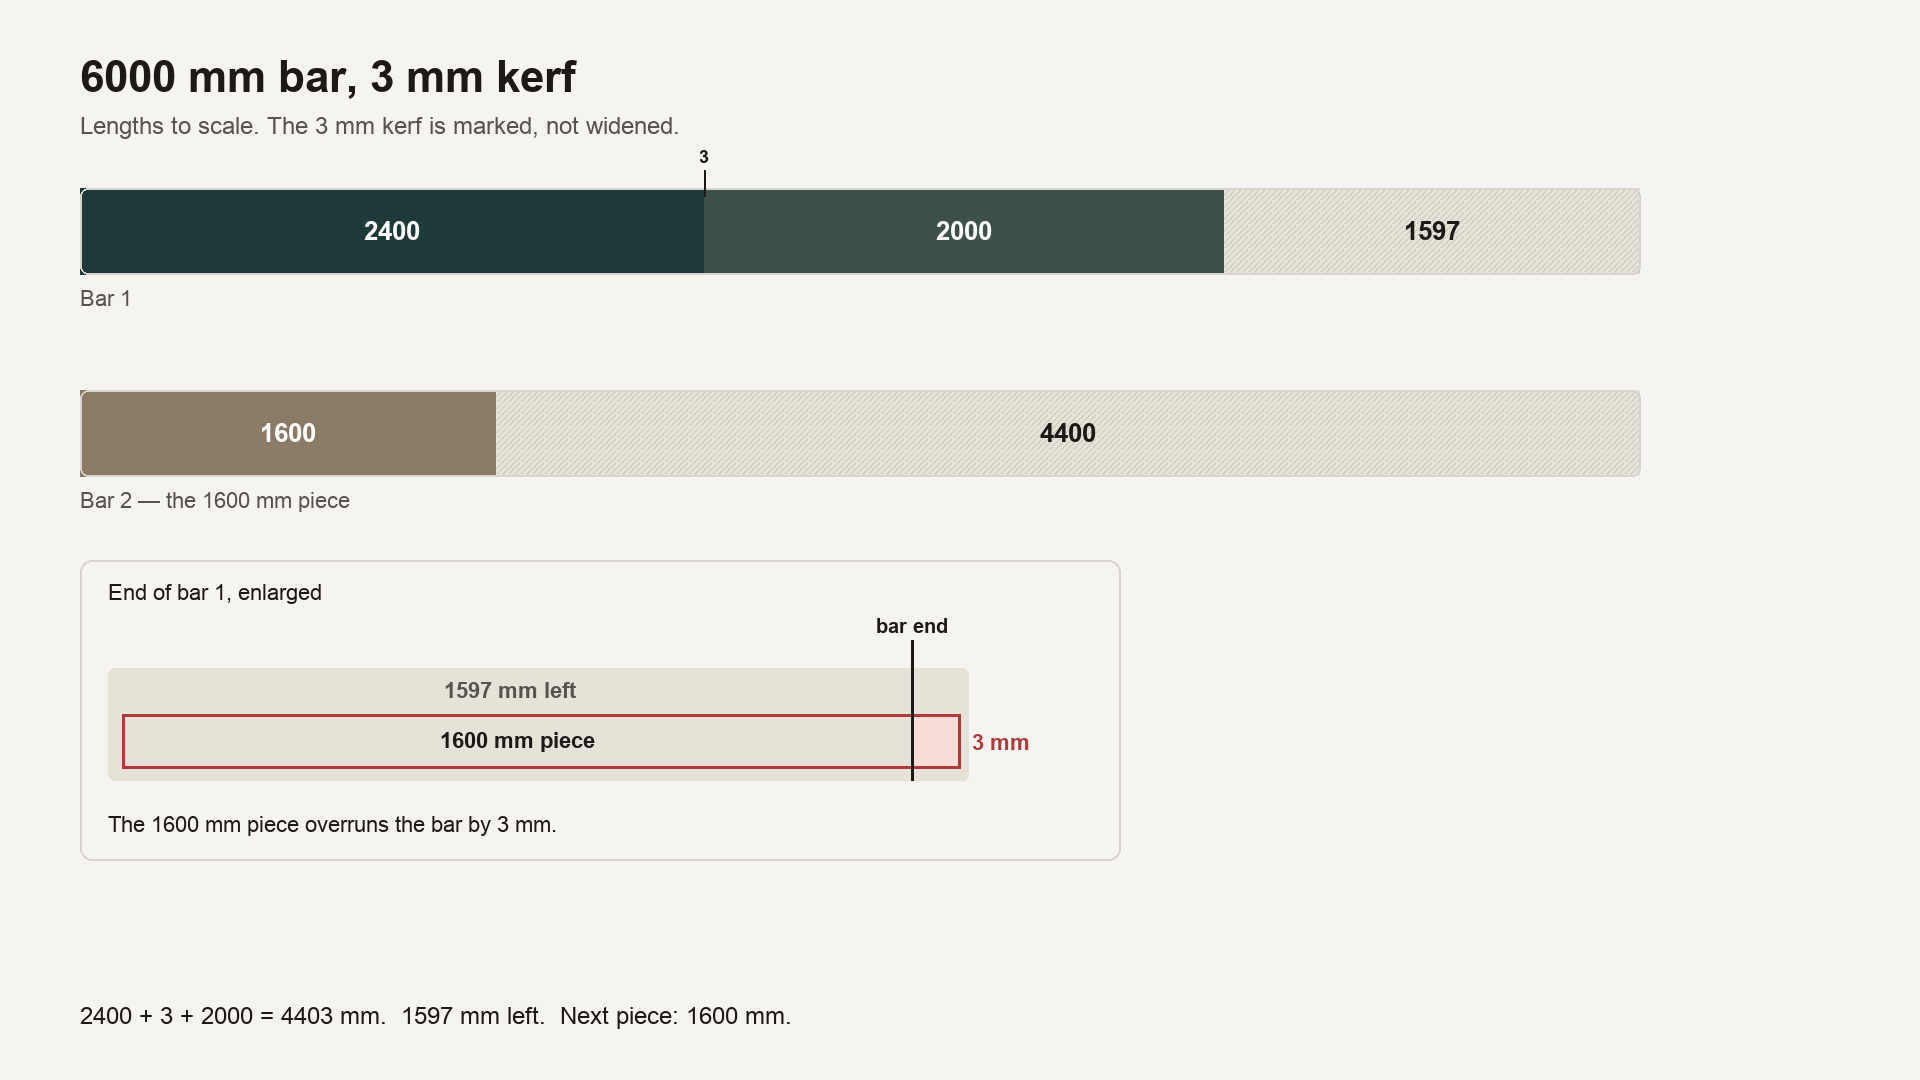
6000 mm 바에서 세 가지 절단: 2400 mm, 2000 mm, 1600 mm. 합산하면 정확히 6000 mm입니다. 절단 폭이 없다면 하나의 바를 꽉 채우고 남는 것이 없습니다.
절단 사이에 3 mm 절단 폭을 적용하면 동일한 세 길이에 6006 mm가 필요합니다. 두 개만 들어갑니다: 2400 + 3 + 2000 = 4403 mm, 남은 길이 1597 mm. 1600 mm 부품은 1597 mm에 들어가지 않습니다. 두 번째 바를 열어야 합니다.
이것이 문제의 핵심입니다. 부품들은 종이 위에서는 "맞습니다". 하지만 톱 위에서는 맞지 않습니다. 선형 최적화 도구는 바가 가득 찼다고 판단하기 전에 절단 폭을 삽입합니다.
End trim은 양쪽 끝 모두에 적용됩니다
원자재는 도색되거나 눌린 끝부분까지 그대로 사용하기 어렵습니다. End trim은 부품을 배치하기 전에 각 끝에서 버리는 길이입니다. 10 mm를 입력하면 바의 시작과 끝에서 각각 10 mm씩, 총 20 mm가 줄어듭니다. 6000 mm 바는 사용 가능한 길이가 5980 mm가 됩니다. 첫 번째 부품은 0이 아닌 10 mm 지점에서 시작합니다.
실제 목록: 알루미늄 프로파일
쇼프런트 프레임 한 단면, 40×40 mm 박스, 원자재 길이 6000 mm, 콜드 톱 절단 폭 3 mm, 끝부분이 깨끗하여 트림은 0.
부품 | 길이 (mm) | 수량 |
|---|---|---|
멀리언 | 1850 | 18 |
트랜섬 | 920 | 12 |
클리트 | 450 | 8 |
부품 합계는 47,940 mm입니다. 6000으로 나누면 8바에 약간 못 미칩니다. 8바를 주문하면 부족합니다. 나눗셈이 무시한 톱날이 자재를 제거하기 때문입니다.
3 mm 절단 폭을 적용하면 동일한 목록에 9바가 필요합니다. 패턴은 단순하지만 그것이 핵심입니다:
6바 각각에 멀리언 3개씩. 1850 + 3 + 1850 + 3 + 1850 = 5556 mm. 잔재 444 mm.
2바 각각에 트랜섬 6개와 클리트 1개. 절단 폭 간격 6개를 더하면 사용 길이 5988 mm. 잔재 12 mm, 이는 스크랩입니다.
마지막 바에 나머지 클리트 6개. 6 × 450 mm에 절단 폭 간격 5개를 더하면 2715 mm. 잔재 3285 mm로, 라벨을 붙여두면 다음 작업에 사용할 수 있는 원자재입니다.
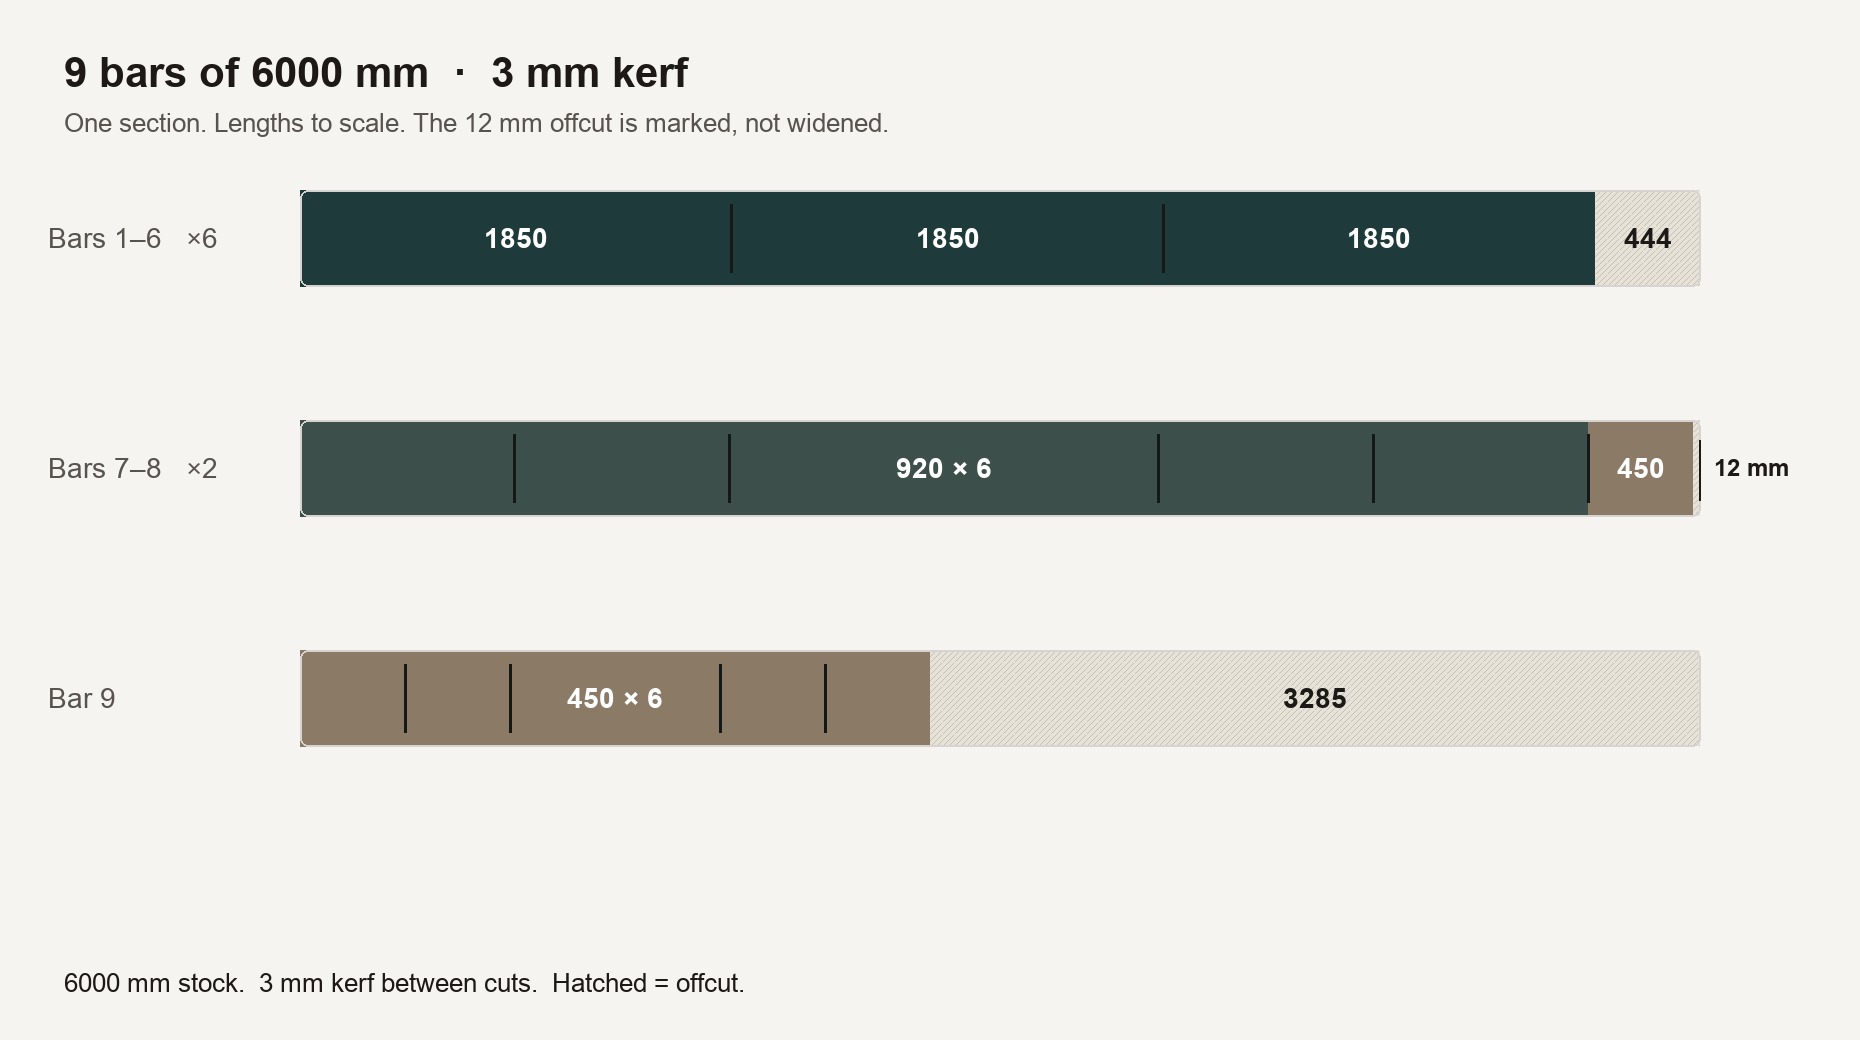
절단 폭을 0으로 설정하고 동일한 목록을 실행하면 8바에 맞습니다. 그 중 일부는 날에 너비가 생기면 더 이상 존재하지 않는 공간에 450 mm 클리트가 끼워진 형태입니다. 무시한 3 mm가 6m 프로파일 한 개 전체에 해당합니다.
구매하는 54,000 mm 중 47,940 mm가 부품입니다. 구매 길이의 88.8%입니다. 나머지는 절단 폭과 잔재이며, 불가사의한 비율이 아닙니다.
동일한 목록에 양쪽 끝 10 mm End trim 적용: 여전히 9바이지만 동일한 바 구성은 아닙니다. 트랜섬 6개와 클리트 패턴은 5988 mm가 필요한데 바는 이제 5980 mm를 제공하므로 클리트가 이동합니다. 6바에는 여전히 1850 mm 멀리언 3개씩 들어가지만, 잔재는 444 mm에서 424 mm로 줄어듭니다. 다음 2바에는 트랜섬 6개만 들어가고, 잔재는 445 mm. 클리트 8개 모두 마지막 바에 배치되며, 잔재 2359 mm. 트림은 사용 가능한 길이를 변경하고, 바 수가 동일하더라도 계획을 재배치할 수 있습니다.
계획에 포함되어야 할 내용
길이 목록은 절단 계획이 아닙니다. 계획은 모든 바에 대해 다음을 명시해야 합니다:
완성 길이 순서대로 나열된 절단 목록
톱이 실제로 제거할 절단 폭
보관하기에 너무 짧은 조각을 포함한 잔재와 그 길이
주문할 원자재 수량
서로 다른 단면은 하나의 바를 공유하지 않습니다. 40×40과 40×20은 길이가 같아 보여도 두 개의 별도 작업입니다. 따로 실행하지 않으면 잘못된 프로파일에서 올바른 길이를 절단하게 됩니다.
스프레드시트의 한계
길이 열과 SUM 함수는 목록을 작성하는 올바른 방법입니다. 하지만 바를 배치하는 방법으로는 적합하지 않습니다. 첫 번째 맞춤 방식과 "가장 긴 것 먼저, 그 다음 남은 것" 방식은 짧은 목록에서는 작동하지만, 여러 원자재 길이, 지난주 잔재, 그리고 0이 아닌 절단 폭이 있으면 무너집니다.
이 유형의 문제에 사용되는 실용적인 방법은 가장 긴 절단을 먼저 정렬하고, 각각을 아직 공간이 있으면서 여유가 가장 적은 열린 바에 배치합니다. 이것이 최적 감소 적합(best-fit decreasing)입니다. 이는 증명이 아닌 휴리스틱입니다. 소수의 부품에서는 손으로 더 나은 조합을 찾을 수도 있습니다. 수십 개의 길이에서는 추측보다 낫고, 매번 절단 폭 계산을 수행합니다.
Excel은 목록을 보관할 수 있습니다. 배치는 전용 소프트웨어가 해야 합니다. 이 분리에 대한 자세한 내용: 스프레드시트로는 부족할 때.
CutGrid에서 실행하기
절단 목록을 Linear (1D)로 전환합니다. Bar Settings에서 원자재 길이(기본값 6000 mm), 보유 수량, 그리고 낭비를 금액으로 확인하려면 바당 가격을 설정합니다. End trim은 양쪽 끝에 적용됩니다. 파라미터에서 절단 폭을 날이 실제로 절단하는 슬롯 크기로 설정합니다.
각 부품의 완성 길이를 너비 필드에 입력합니다. 높이는 선형 작업에서 사용되지 않습니다. 길이에 절단 폭을 추가하지 마세요. 최적화를 실행합니다. 계획에는 바, 절단 순서, 그리고 각 바의 잔재가 표시됩니다. 3285 mm 잔재는 다음 주문 전에 재고로 돌아가야만 유용합니다.
바 하나를 낭비하는 실수들
길이에도 절단 폭, 설정에도 절단 폭. 완성 치수를 입력하세요. 절단 폭 필드가 간격을 삽입하도록 두세요.
머릿속으로만 한쪽 끝에만 트림 적용. 설정이 10 mm라면 양쪽 끝 모두 10 mm씩 줄어듭니다.
두 가지 프로파일을 하나의 목록으로. 단면, 합금, 두께별로 분리하세요.
총 길이를 원자재 길이로 나눠서 주문. 그 수치는 하한값입니다. 절단 폭과 바를 가로지르는 길이 배치 방식이 이를 높입니다. 위 예시에서 하한값은 8이었지만 톱은 9가 필요했습니다.
라벨이 붙은 잔재를 버리는 것. 멀리언 바의 444 mm 조각은 450 mm 클리트로 쓰기에는 아마 스크랩일 것입니다. 3285 mm 조각은 그렇지 않습니다. 길이와 단면을 적어두세요.
핵심 요약
선형 절단 최적화는 완성 길이를 바, 파이프, 프로파일에 배치합니다. 시트 네스팅이 아닙니다.
절단 폭은 절단 사이에 위치합니다. End trim은 양쪽 끝에서 제거됩니다. 소프트웨어가 이미 적용하고 있다면 어느 것도 부품 길이 안에 포함시켜서는 안 됩니다.
길이의 합을 원자재 길이로 나눈 값은 최소 바 수입니다. 주문 수량이 아닙니다. 3 mm 절단 폭이 8바짜리 알루미늄 목록을 9바로 만들었습니다.
단면은 분리하세요. 긴 잔재는 보관하세요. 길이가 변경되면 손으로 바를 수정하는 대신 계획을 다시 실행하세요.
직접 길이로 실행해 보세요
절단 목록을 열고 Linear (1D)로 전환한 후, 완성 치수로 길이를 입력하세요. 표시되는 바 수가 구매해야 할 수량입니다.