Czym jest optymalizacja cięcia Linear (1D)?
Optymalizacja cięcia Linear (1D) rozmieszcza gotowe długości na prętach, rurach i profilach, uwzględniając Szczelinę oraz End trim jeszcze przed zakupem materiału.
6-metrowy profil aluminiowy nie dba o to, jak starannie wygląda Twój arkusz kalkulacyjny. Liczy się to, czy długości, szczelina cięcia i przycięte końce rzeczywiście się zgadzają. Optymalizacja cięcia liniowego to obliczenie, które rozstrzyga tę kwestię zanim kupisz pręt.
Jeśli tniesz rury, kształtowniki, drewno, pręty stalowe lub profile aluminiowe na wymiar, zadanie jest jednowymiarowe. Nie układasz prostokątów na arkuszu. Decydujesz, które długości cięcia zmieszczą się na jednym pręcie magazynowym i w jakiej kolejności, aby odpad był kawałkiem, który możesz wykorzystać, a nie stosem ścinków.
Czym to jest
Optymalizacja cięcia liniowego, zwana też 1D cutting-stock lub zagnieżdżaniem prętów, pobiera listę gotowych długości i pakuje je na dostępne pręty magazynowe. Wynikiem jest liczba prętów do kupienia, które cięcia trafiają na który pręt oraz jaki odpad pozostaje.
Gotowa długość to liczba, którą wpisujesz. Szczelina, czyli szerokość materiału usuwanego przez piłę, znajduje się między cięciami. Przycięcie końców dotyczy obu końców pręta — przed pierwszą częścią i po ostatniej. Jeśli którekolwiek z nich wliczysz do długości części, a jednocześnie wpiszesz je jako ustawienia, liczysz je podwójnie i plan jest błędny.
Więcej o samym ostrzu znajdziesz w artykule czym jest szczelina i dlaczego się kumuluje.
Czym różni się od układu arkuszowego
Zagnieżdżanie arkuszowe i cięcie liniowe rozwiązują różne problemy. Użycie narzędzia do arkuszy na profilu lub kalkulatora długości na panelu daje plan, którego Twój warsztat nie może wykonać.
Linear (1D) | Sheet (2D) | |
|---|---|---|
Materiał | Pręt, rura, profil, deska | Arkusz lub panel |
Decyzja | Które długości zmieszczą się na jednym pręcie | Gdzie umieścić każdy prostokąt |
Szczelina | Jedna przerwa między cięciami wzdłuż pręta | Przerwa na obu osiach |
Przycięcie | Oba końce pręta | Krawędzie arkusza |
Obrót | Brak. Długość to długość. | 90° gdy słoje drewna na to pozwalają |
Typowa piła | Piła ukośna, piła tarczowa, piła wahadłowa | Piła panelowa lub CNC |
Dlaczego suma długości to nie kolejność
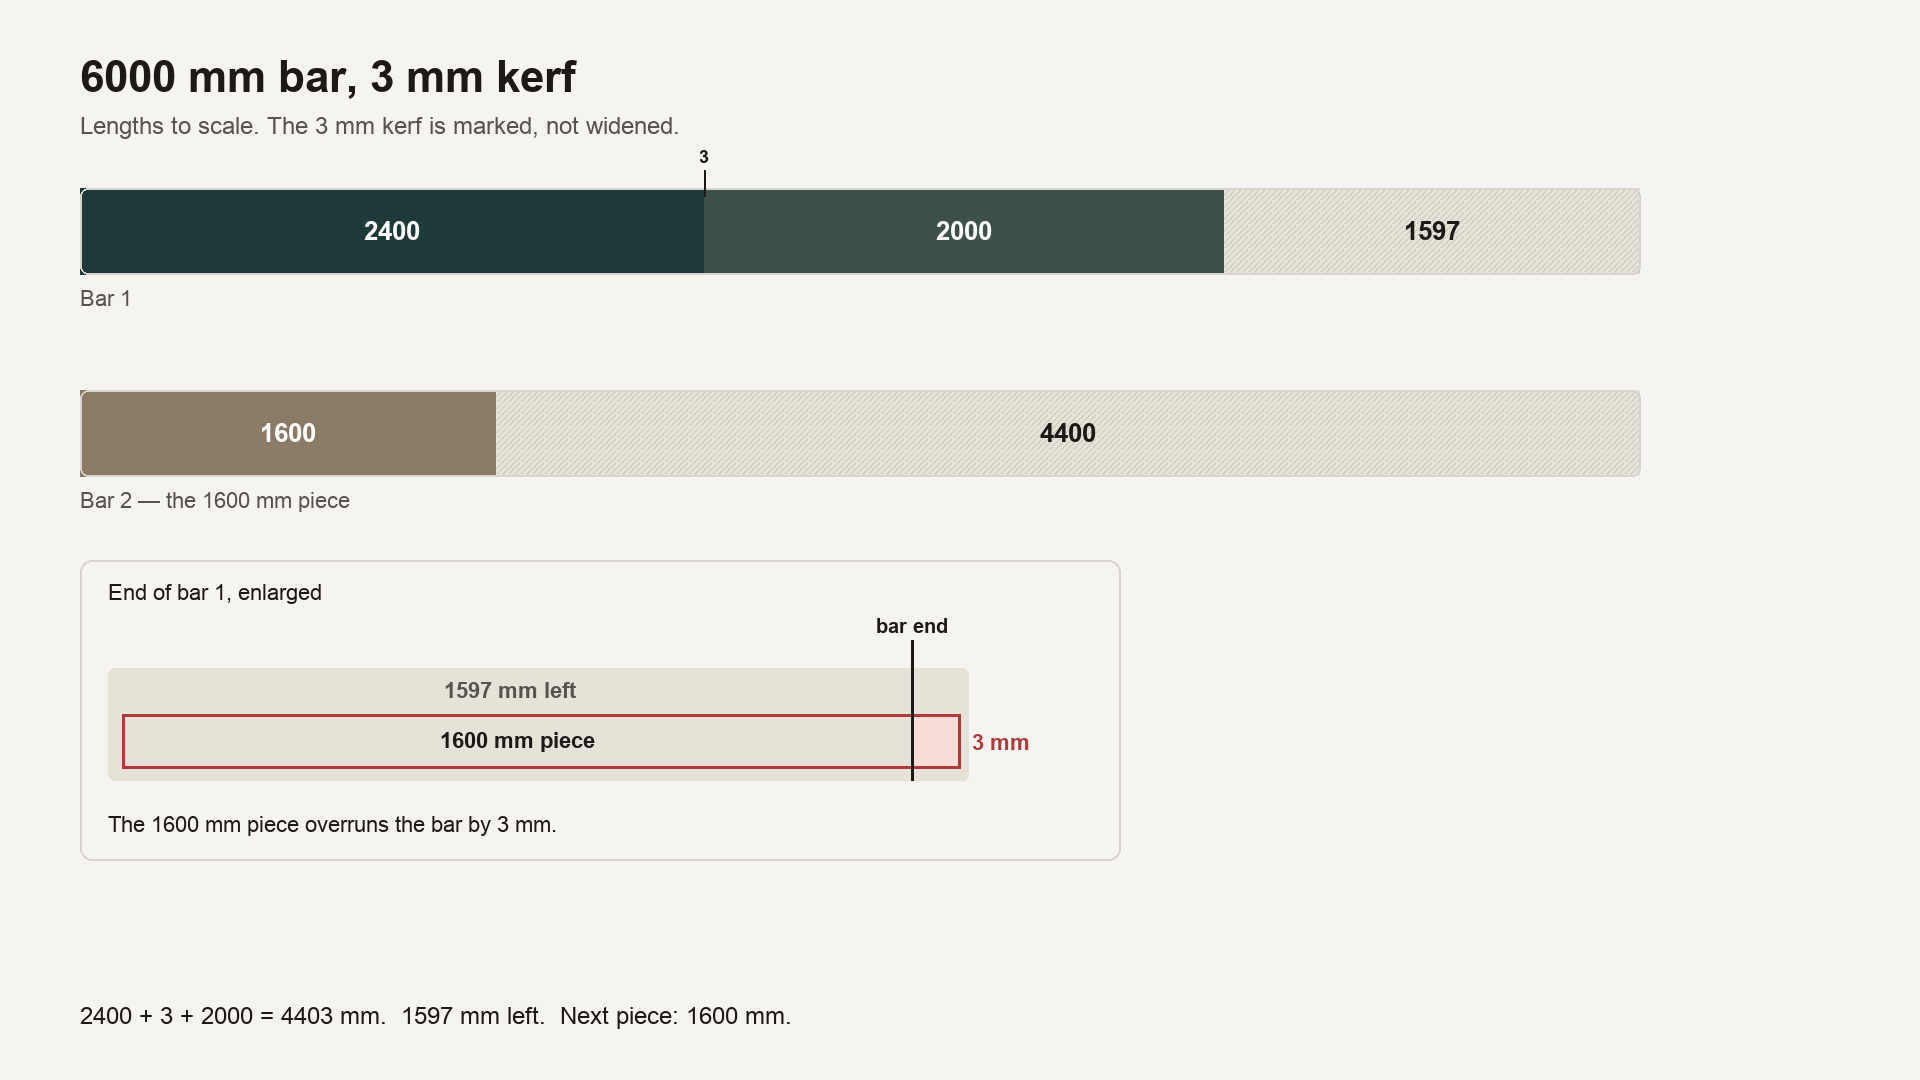
Trzy cięcia z pręta 6000 mm: 2400 mm, 2000 mm i 1600 mm. Razem dają dokładnie 6000 mm. Bez szczeliny wypełniają jeden pręt i nic nie zostaje.
Przy szczelinie 3 mm te same trzy długości potrzebują 6006 mm. Dwie z nich się mieszczą: 2400 + 3 + 2000 = 4403 mm, zostaje 1597 mm. Kawałek 1600 mm nie mieści się w 1597 mm. Otwierasz drugi pręt.
Na tym polega cały problem. Części „mieszczą się" na papierze. Na pile już nie. Optymalizator liniowy wstawia szczelinę zanim uzna pręt za pełny.
Przycięcie końców dotyczy obu końców
Materiał rzadko nadaje się do użytku aż do pomalowanego lub zmiażdżonego końca. Przycięcie końców to długość, którą odrzucasz na każdym końcu przed umieszczeniem części. Wpisz 10 mm, a pręt traci 10 mm na początku i 10 mm na końcu: łącznie 20 mm. Pręt 6000 mm ma wtedy 5980 mm użytecznej długości. Pierwsza część zaczyna się 10 mm od początku, nie od zera.
Rzeczywista lista: profile aluminiowe
Rama witryny sklepowej w jednej sekcji, profil skrzynkowy 40×40 mm, długość magazynowa 6000 mm, szczelina piły tarczowej 3 mm, końce czyste, więc przycięcie wynosi 0.
Część | Długość (mm) | Ilość |
|---|---|---|
Słupek | 1850 | 18 |
Poprzeczka | 920 | 12 |
Kątownik | 450 | 8 |
Łączna długość części wynosi 47 940 mm. Podzielona przez 6000 daje nieco mniej niż 8 prętów. Zamów 8 i będziesz mieć za mało, bo piła usuwa materiał, który to dzielenie pominęło.
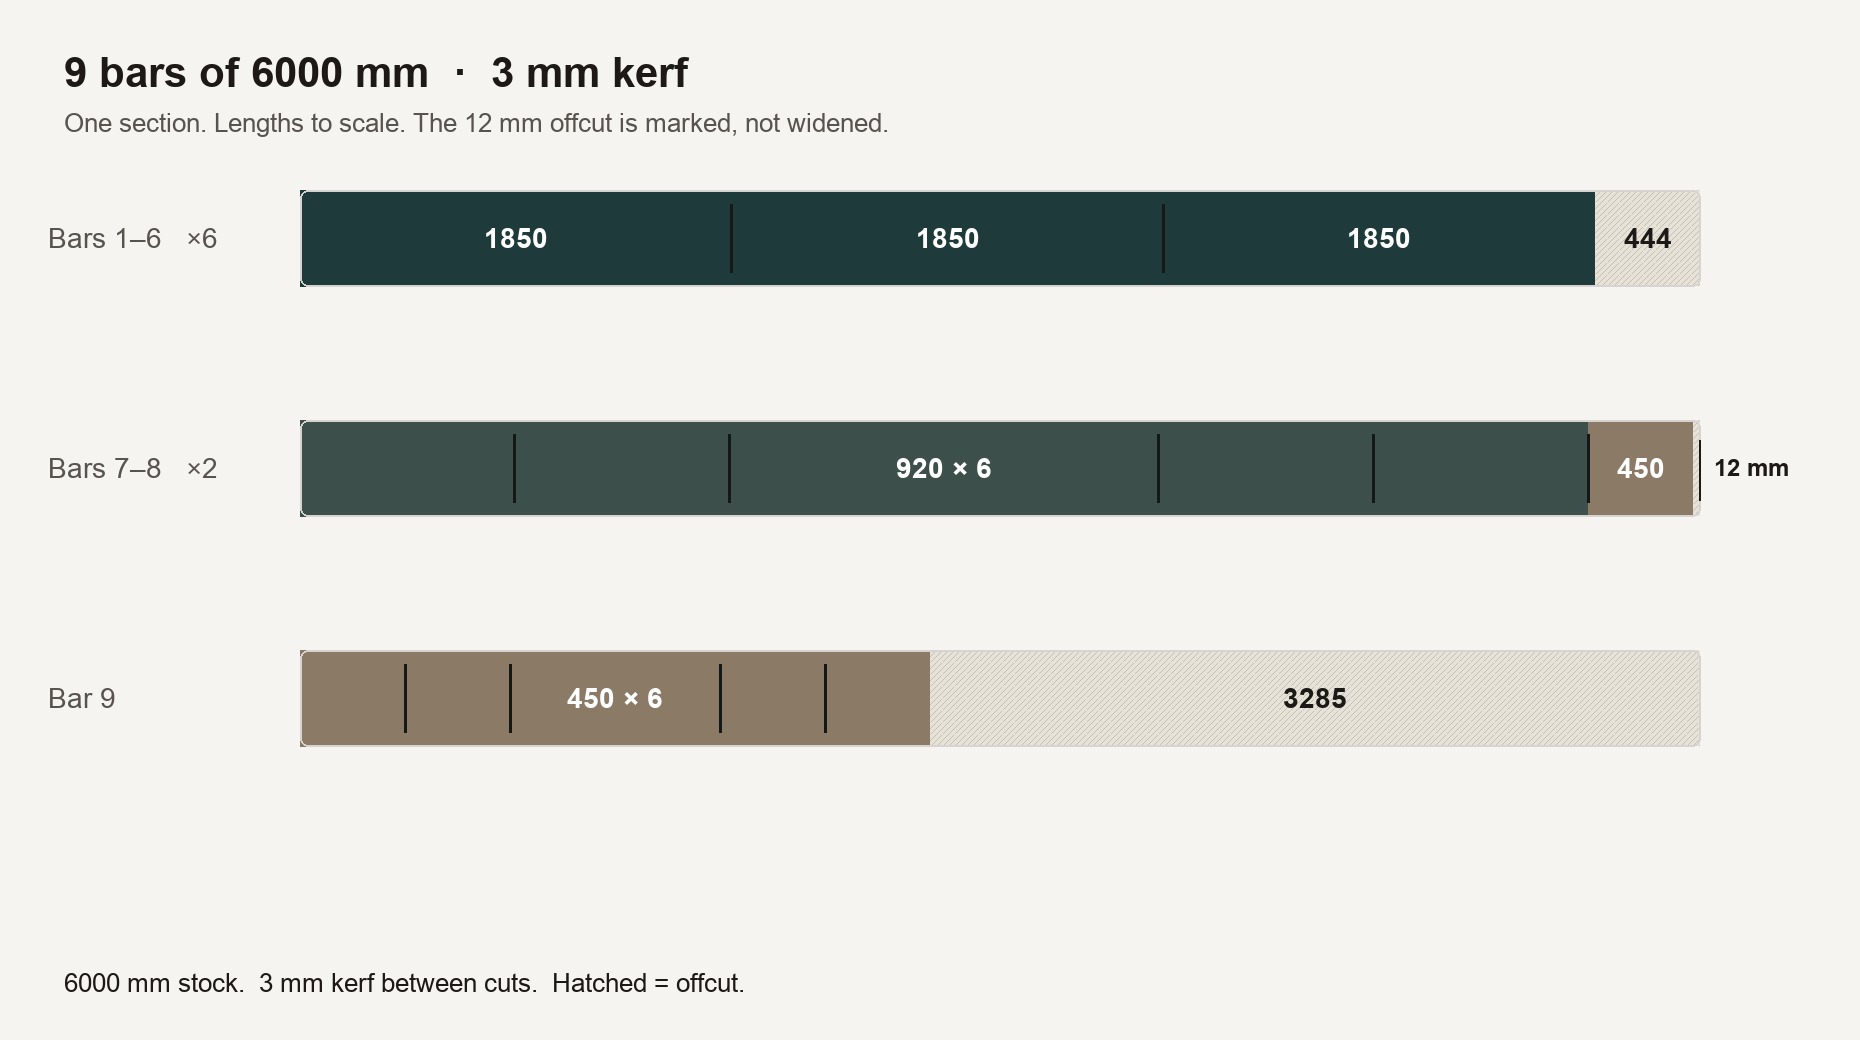
Przy szczelinie 3 mm ta sama lista wymaga 9 prętów. Wzorzec jest prosty i o to właśnie chodzi:
Sześć prętów przyjmuje po trzy słupki. 1850 + 3 + 1850 + 3 + 1850 = 5556 mm. Odpad 444 mm.
Dwa pręty przyjmują po sześć poprzeczek i jeden kątownik. Sześć szczelin zwiększa wykorzystaną długość do 5988 mm. Odpad 12 mm, czyli złom.
Ostatni pręt przyjmuje pozostałe sześć kątowników. 6 × 450 mm plus pięć szczelin to 2715 mm. Odpad 3285 mm, który jest materiałem na następne zlecenie, jeśli go oznaczysz.
Uruchom identyczną listę z szczeliną ustawioną na 0, a zmieści się na 8 prętach, przy czym kilka z nich ma kątownik 450 mm wciśnięty w lukę, która przestaje istnieć, gdy ostrze ma swoją szerokość. Te 3 mm, które pominąłeś, to jeden pełny profil 6 m.
Z 54 000 mm, które kupujesz, 47 940 mm to części. To 88,8% zakupionej długości. Reszta to szczeliny i odpady — nie tajemniczy procent.
Ta sama lista, przycięcie końców 10 mm z obu stron: nadal 9 prętów, ale nie te same. Wzorzec sześciu poprzeczek plus kątownik potrzebuje 5988 mm, a pręt oferuje teraz 5980, więc kątowniki się przesuwają. Sześć prętów nadal przyjmuje po trzy słupki 1850 mm; odpad spada z 444 mm do 424 mm. Kolejne dwa pręty przyjmują tylko sześć poprzeczek, odpad 445 mm. Wszystkie osiem kątowników trafia na ostatni pręt, odpad 2359 mm. Przycięcie zmienia użyteczną długość i może przetasować plan nawet wtedy, gdy liczba prętów pozostaje taka sama.
Co musi zawierać plan
Lista długości to nie plan cięcia. Plan podaje dla każdego pręta:
cięcia w kolejności, z gotową długością
szczelinę, którą faktycznie zabierze piła
odpad z jego długością, w tym kawałki zbyt krótkie do zachowania
liczbę prętów magazynowych do zamówienia
Różne sekcje nie dzielą jednego pręta. Profil 40×40 i 40×20 to dwa osobne zlecenia, nawet jeśli długości wyglądają tak samo. Uruchamiaj je osobno, inaczej utniesz właściwą długość z niewłaściwego profilu.
Gdzie arkusz kalkulacyjny zawodzi
Kolumna długości i funkcja SUMA to właściwy sposób na zbudowanie listy. To zły sposób na pakowanie pręta. Metoda „first-fit" i „najdłuższe pierwsze, potem co zostało" działają na krótkiej liście i zawodzą, gdy masz kilka długości magazynowych, odpady z zeszłego tygodnia i szczelinę różną od zera.
Praktyczna metoda stosowana dla tej klasy problemów sortuje najdłuższe cięcia jako pierwsze i umieszcza każde z nich na otwartym pręcie, który jeszcze je pomieści i ma najmniej wolnego miejsca. To jest best-fit decreasing. To heurystyka, nie dowód. Na kilku kawałkach czasem możesz ręcznie dostrzec lepsze ułożenie. Na kilkudziesięciu długościach bije zgadywanie i za każdym razem wykonuje arytmetykę szczeliny.
Excel może przechowywać listę. Dedykowane oprogramowanie powinno zajmować się pakowaniem. Więcej na temat tego podziału: kiedy arkusz kalkulacyjny nie wystarcza.
Jak to zrobić w CutGrid
Przełącz listę cięć na Linear (1D). W sekcji Bar Settings ustaw długość magazynową — domyślnie 6000 mm — dostępną ilość oraz cenę za pręt, jeśli chcesz zobaczyć straty w pieniądzu. End trim jest stosowane do obu końców. W parametrach ustaw Szczelina na szerokość, którą faktycznie wycina Twoje ostrze.
Wpisz gotową długość każdej części w polu szerokości. Wysokość nie jest używana przy zleceniu liniowym. Nie dodawaj szczeliny do długości. Uruchom optymalizację. Plan pokazuje pręty, kolejność cięć i odpad na każdym pręcie. Odpad 3285 mm jest użyteczny tylko wtedy, gdy trafi z powrotem do magazynu przed następnym zamówieniem.
Błędy, które kosztują jeden pręt
Szczelina w długości i w ustawieniu. Wpisz gotowy wymiar. Pozwól polu szczeliny wstawić przerwę.
Przycięcie tylko jednego końca, w głowie. Jeśli ustawienie mówi 10 mm, oba końce tracą po 10 mm.
Jedna lista dla dwóch profili. Rozdziel je według sekcji, stopu i grubości.
Zamawianie na podstawie sumy podzielonej przez długość magazynową. Ta liczba to dolna granica. Szczeliny i sposób, w jaki długości rozkładają się na pręty, zwiększają ją. W powyższym przykładzie granica wynosiła 8, a piła potrzebowała 9.
Wyrzucanie oznaczonego odpadu. Kawałki 444 mm z prętów słupkowych to prawdopodobnie złom na kątownik 450 mm. Kawałek 3285 mm już nie. Napisz na nim długość i sekcję.
Najważniejsze wnioski
Optymalizacja cięcia liniowego pakuje gotowe długości na pręty, rury i profile. To nie jest zagnieżdżanie arkuszowe.
Szczelina znajduje się między cięciami. Przycięcie końców odejmowane jest z obu stron. Żadne z nich nie należy do długości części, jeśli oprogramowanie już je stosuje.
Suma długości podzielona przez długość magazynową to minimalna liczba prętów. To nie jest ilość do zamówienia. Szczelina 3 mm zamieniła listę aluminium na 8 prętów w 9.
Trzymaj sekcje osobno. Zachowaj długi odpad. Uruchom plan ponownie, gdy długość się zmieni, zamiast ręcznie edytować pręt.
Uruchom na własnych długościach
Otwórz listę cięć, przełącz na Linear (1D) i wpisz długości w gotowym wymiarze. Liczba prętów, którą otrzymasz, to ta, którą należy kupić.