Ce Este Optimizarea Tăierii Liniare (1D)?
Optimizarea tăierii liniare (1D) plasează lungimile finite pe bare, țevi și profile, cu canalul de tăiere și capătul de debitare calculate înainte să cumperi stocul.
Un profil de aluminiu de 6 m nu îi pasă cât de ordonat este tabelul tău. Îi pasă dacă lungimile, canalul de tăiere și capetele tăiate se adună corect. Optimizarea tăierii liniare este calculul care rezolvă asta înainte să cumperi bara.
Dacă tăiați țeavă, tub, lemn, bară de oțel sau profil de aluminiu la lungime, lucrarea este unidimensională. Nu îmbinați dreptunghiuri pe o foaie. Decideți care lungimi de tăiere împart o lungime de stoc și în ce ordine, astfel încât restul să fie o bucată pe care o puteți folosi, nu o grămadă de capete scurte.
Ce este
Optimizarea tăierii liniare, numită și tăiere-stoc 1D sau îmbinare bare, preia o listă de lungimi finite și le distribuie pe lungimile de stoc disponibile. Rezultatul indică câte bare să cumpărați, ce tăieturi merg pe ce bară și ce rest rămâne.
Lungimea finită este numărul pe care îl introduceți. Canalul de tăiere, lățimea pe care o îndepărtează lama, se află între tăieturi. Tăierea capătului se află la cele două capete ale barei, înainte de prima piesă și după ultima. Dacă includeți oricare dintre acestea în lungimea piesei și le introduceți și ca setări, le numărați de două ori și planul este greșit.
Pentru lamă în sine, consultați ce este canalul de tăiere și de ce se acumulează.
Cum diferă de un plan pentru foi
Îmbinarea foilor și tăierea liniară rezolvă probleme diferite. Utilizarea unui instrument pentru foi pe un profil, sau a unui calculator de lungime pe un panou, produce un plan pe care atelierul nu îl poate executa.
Linear (1D) | Sheet (2D) | |
|---|---|---|
Stoc | Bară, țeavă, profil, scândură | Foaie sau panou |
Decizia | Ce lungimi împart o bară | Unde se află fiecare dreptunghi |
Canal de tăiere | Un spațiu între tăieturi de-a lungul barei | Un spațiu pe ambele axe |
Tăiere capăt | Ambele capete ale barei | Marginile foii |
Rotație | Niciuna. O lungime este o lungime. | 90° când fibra permite |
Ferăstrău tipic | Ferăstrău cu unghi, ferăstrău la rece, ferăstrău pendular | Ferăstrău pentru panouri sau CNC |
De ce suma lungimilor nu este ordinea
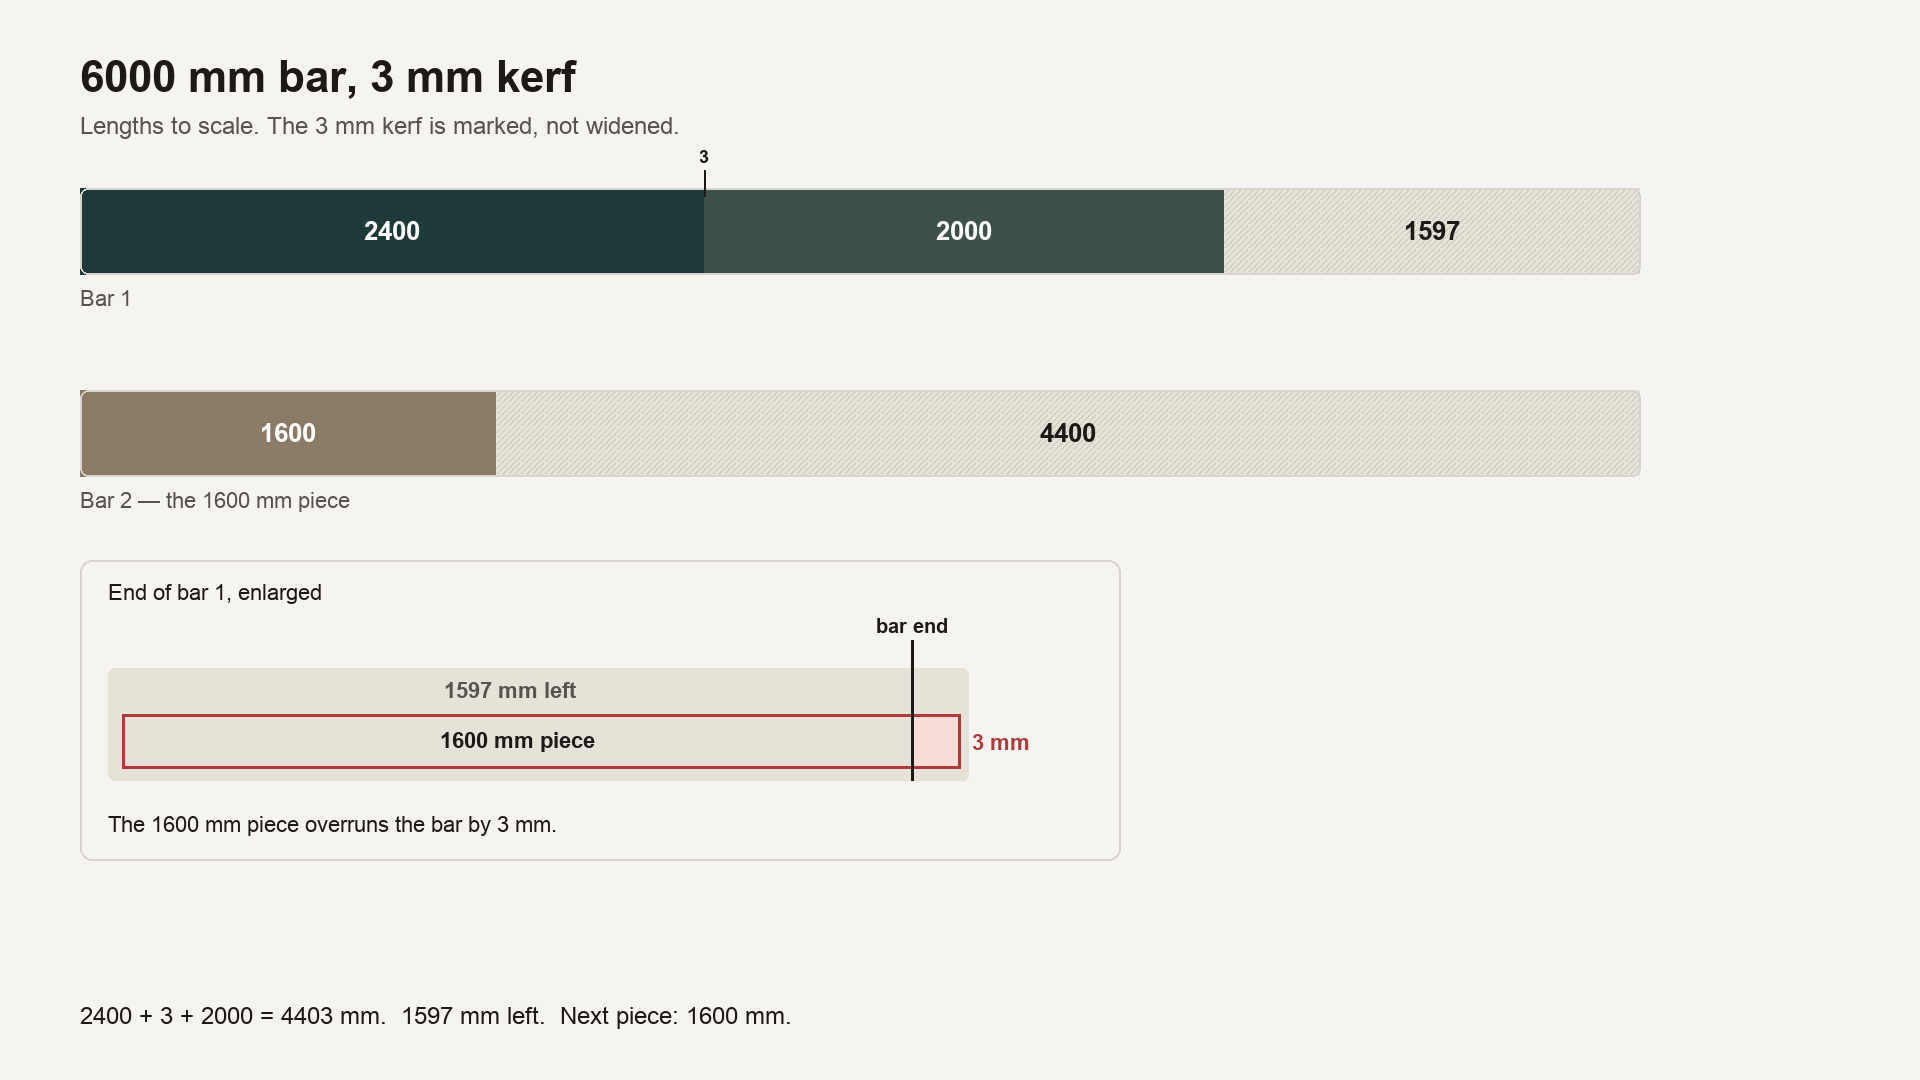
Trei tăieturi dintr-o bară de 6000 mm: 2400 mm, 2000 mm și 1600 mm. Adunate, fac exact 6000 mm. Fără canal de tăiere, umplu o bară și nu rămâne nimic.
Puneți un canal de tăiere de 3 mm între tăieturi și aceleași trei lungimi necesită 6006 mm. Două dintre ele încap: 2400 + 3 + 2000 = 4403 mm, cu 1597 mm rămași. Piesa de 1600 mm nu încape în 1597 mm. Deschideți o a doua bară.
Aceasta este întreaga problemă într-o singură linie. Piesele „încap" pe hârtie. Nu încap pe ferăstrău. Un optimizator liniar inserează canalul de tăiere înainte de a declara că o bară este plină.
Tăierea capătului se aplică la ambele capete
Stocul este rareori utilizabil până la capătul vopsit sau zdrobit. Tăierea capătului este o lungime pe care o eliminați la fiecare capăt înainte de plasarea pieselor. Introduceți 10 mm și bara pierde 10 mm la început și 10 mm la sfârșit: 20 mm în total. O bară de 6000 mm are astfel 5980 mm lungime utilizabilă. Prima piesă începe la 10 mm, nu la zero.
O listă reală: profile de aluminiu
Un cadru pentru vitrină dintr-o singură secțiune, cutie 40×40 mm, lungime stoc 6000 mm, canal de tăiere ferăstrău la rece 3 mm, capete curate deci tăierea capătului este 0.
Piesă | Lungime (mm) | Cant. |
|---|---|---|
Montant | 1850 | 18 |
Traversă | 920 | 12 |
Colțar | 450 | 8 |
Totalul pieselor este de 47.940 mm. Împărțit la 6000, rezultă puțin sub 8 bare. Comandați 8 și veți fi în lipsă, deoarece ferăstrăul îndepărtează material pe care împărțirea l-a ignorat.
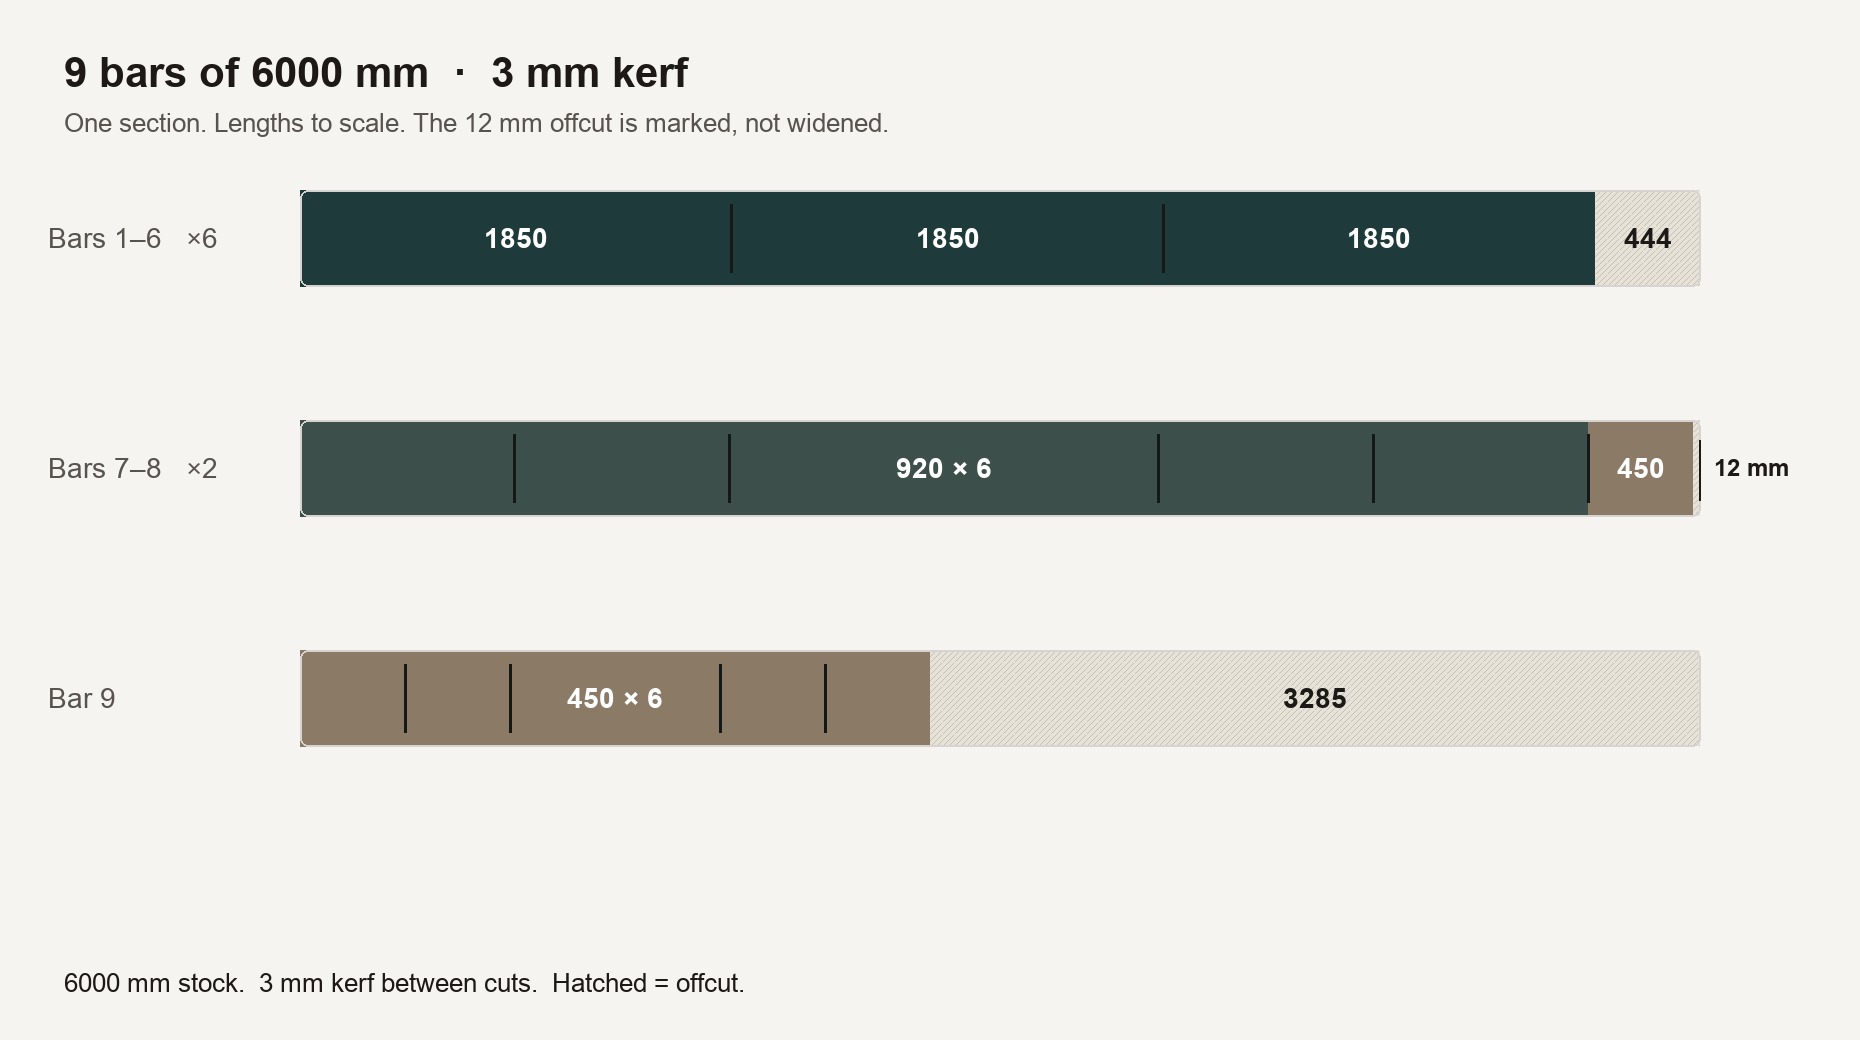
Cu un canal de tăiere de 3 mm, aceeași listă necesită 9 bare. Modelul este simplu și acesta este tocmai punctul:
Șase bare iau fiecare câte trei montanți. 1850 + 3 + 1850 + 3 + 1850 = 5556 mm. Rest 444 mm.
Două bare iau fiecare câte șase traverse și un colțar. Șase spații de canal de tăiere aduc lungimea utilizată la 5988 mm. Rest 12 mm, care este deșeu.
Ultima bară ia cei șase colțari rămași. 6 × 450 mm plus cinci spații de canal de tăiere înseamnă 2715 mm. Rest 3285 mm, care este stoc pentru lucrarea următoare dacă îl etichetați.
Rulați lista identică cu canalul de tăiere setat la 0 și încape pe 8 bare, câteva dintre ele cu un colțar de 450 mm introdus într-un spațiu care nu mai există odată ce lama are o lățime. Cei 3 mm pe care i-ați omis reprezintă un profil complet de 6 m.
Din cei 54.000 mm cumpărați, 47.940 mm reprezintă piese. Aceasta înseamnă 88,8% din lungimea achiziționată. Restul este canal de tăiere și resturi, nu un procent misterios.
Aceeași listă, tăiere capăt de 10 mm la ambele capete: tot 9 bare, dar nu aceleași bare. Modelul cu șase traverse plus colțar necesită 5988 mm, iar bara oferă acum 5980, deci colțarii se mută. Șase bare iau în continuare câte trei montanți de 1850 mm; restul scade de la 444 mm la 424 mm. Următoarele două bare iau doar cele șase traverse, rest 445 mm. Toți cei opt colțari merg pe ultima bară, rest 2359 mm. Tăierea capătului schimbă lungimea utilizabilă și poate redistribui planul chiar și atunci când numărul de bare rămâne același.
Ce trebuie să arate planul
O listă de lungimi nu este un plan de tăiere. Planul specifică, pentru fiecare bară:
tăieturile în ordine, la lungimea finită
canalul de tăiere pe care ferăstrăul îl va face efectiv
restul, cu lungimea sa, inclusiv piesele prea scurte pentru a fi păstrate
câte lungimi de stoc să comandați
Secțiunile diferite nu împart o bară. Un profil 40×40 și unul 40×20 sunt două lucrări separate, chiar dacă lungimile par identice. Rulați-le separat sau veți tăia lungimea corectă din profilul greșit.
Unde se oprește un tabel
O coloană de lungimi și o funcție SUM este modul corect de a construi lista. Este modul greșit de a distribui bara. Prima potrivire și „cel mai lung primul, apoi ce rămâne" funcționează pe o listă scurtă și eșuează odată ce aveți mai multe lungimi de stoc, resturi de săptămâna trecută și un canal de tăiere care nu este zero.
Metoda practică folosită pentru această clasă de probleme sortează mai întâi tăieturile cele mai lungi și plasează fiecare pe bara deschisă care o mai poate primi și are cel mai puțin spațiu rămas. Aceasta este potrivirea optimă descrescătoare. Este o euristică, nu o dovadă. Pe câteva piese, uneori puteți vedea o combinație mai bună manual. Pe câteva zeci de lungimi, bate ghicitul și face aritmetica canalului de tăiere de fiecare dată.
Excel poate păstra lista. Software-ul dedicat ar trebui să facă distribuirea. Mai multe despre această separare: când un tabel nu este suficient.
Cum se face în CutGrid
Comutați lista de tăiere la Linear (1D). Sub Bar Settings setați lungimea stocului — 6000 mm este valoarea implicită — cantitatea disponibilă și prețul pe bară dacă doriți deșeul exprimat în bani. End trim se aplică la ambele capete. Sub Parametri, setați Canal de tăiere la lățimea pe care lama o taie efectiv.
Introduceți lungimea finită a fiecărei piese în câmpul lățime. Înălțimea nu este utilizată pentru o lucrare liniară. Nu adăugați canalul de tăiere la lungime. Optimizați. Planul afișează barele, ordinea tăieturilor și restul de pe fiecare bară. Un rest de 3285 mm este util doar dacă revine în inventar înainte de următoarea comandă.
Greșeli care costă o bară
Canalul de tăiere în lungime și în setare. Introduceți dimensiunea finită. Lăsați câmpul canal de tăiere să insereze spațiul.
Tăierea capătului doar la un capăt, în minte. Dacă setarea indică 10 mm, ambele capete pierd câte 10 mm.
O singură listă pentru două profile. Separați-le după secțiune, aliaj și grosime.
Comandarea pe baza totalului împărțit la lungimea stocului. Acel număr este o limită inferioară. Canalul de tăiere și modul în care lungimile se distribuie pe bare îl cresc. În exemplul de mai sus, limita era 8 și ferăstrăul a avut nevoie de 9.
Aruncarea unui rest etichetat. Piesele de 444 mm de pe barele cu montanți sunt probabil deșeu pentru un colțar de 450 mm. Piesa de 3285 mm nu este. Scrieți lungimea și secțiunea pe ea.
Concluzii principale
Optimizarea tăierii liniare distribuie lungimile finite pe bare, țevi și profile. Nu este îmbinare de foi.
Canalul de tăiere se află între tăieturi. Tăierea capătului se aplică la ambele capete. Niciunul nu aparține lungimii piesei dacă software-ul le aplică deja.
Suma lungimilor, împărțită la lungimea stocului, este numărul minim de bare. Nu este cantitatea de comandat. Un canal de tăiere de 3 mm a transformat o listă de aluminiu de 8 bare în 9.
Păstrați secțiunile separate. Păstrați restul lung. Rulați din nou planul când o lungime se schimbă, în loc să editați bara manual.
Rulați-l pe propriile lungimi
Deschideți o listă de tăiere, comutați la Linear (1D) și introduceți lungimile la dimensiunea finită. Numărul de bare obținut este cel de cumpărat.