Vad är Linear (1D) skärningsoptimering?
Linear (1D) skärningsoptimering placerar färdiga längder på stänger, rör och profiler, med Spår och End trim inräknade innan du köper material.
En 6 m aluminiumsprofil bryr sig inte om hur snygg din kalkylbladslayout är. Den bryr sig om längderna, sågspåret och de avkapade ändarna faktiskt stämmer. Linjär kapningsoptimering är beräkningen som avgör det innan du köper stången.
Om du kapar rör, profiler, trä, stålstång eller aluminiumprofil till längd är jobbet endimensionellt. Du placerar inte rektanglar på en skiva. Du bestämmer vilka kaplängder som delar en stånglängd, och i vilken ordning, så att spillet blir ett stycke du kan använda snarare än en hög med stumpar.
Vad det är
Linjär kapningsoptimering, även kallad 1D-kapning eller stångkapsning, tar en lista med färdiga längder och packar dem på de stånglängder du har. Resultatet är hur många stänger du ska köpa, vilka kapningar som hamnar på vilken stång och vilket spill som återstår.
Den färdiga längden är det tal du anger. Spår, bredden som bladet tar bort, sitter mellan kapningarna. Ändkapning sitter i de två ändarna av stången, före den första delen och efter den sista. Om du lägger in någon av dessa i delens längd och även anger dem som inställningar räknar du dem dubbelt och planen stämmer inte.
För bladet i sig, se vad spår är och varför det ackumuleras.
Hur det skiljer sig från en skivlayout
Skivkapsning och linjär kapning löser olika problem. Att använda ett skivverktyg på en profil, eller en längdkalkylator på en panel, ger en plan som din verkstad inte kan kapa.
Linear (1D) | Sheet (2D) | |
|---|---|---|
Material | Stång, rör, profil, bräda | Skiva eller panel |
Beslutet | Vilka längder som delar en stång | Var varje rektangel placeras |
Spår | Ett mellanrum mellan kapningarna längs stången | Ett mellanrum på båda axlarna |
Kapning | Båda ändarna av stången | Kanterna på skivan |
Rotation | Ingen. En längd är en längd. | 90° när fibern tillåter |
Typisk såg | Geringssåg, kallsåg, kappsåg | Skivkapssåg eller CNC |
Varför summan av längderna inte är beställningen
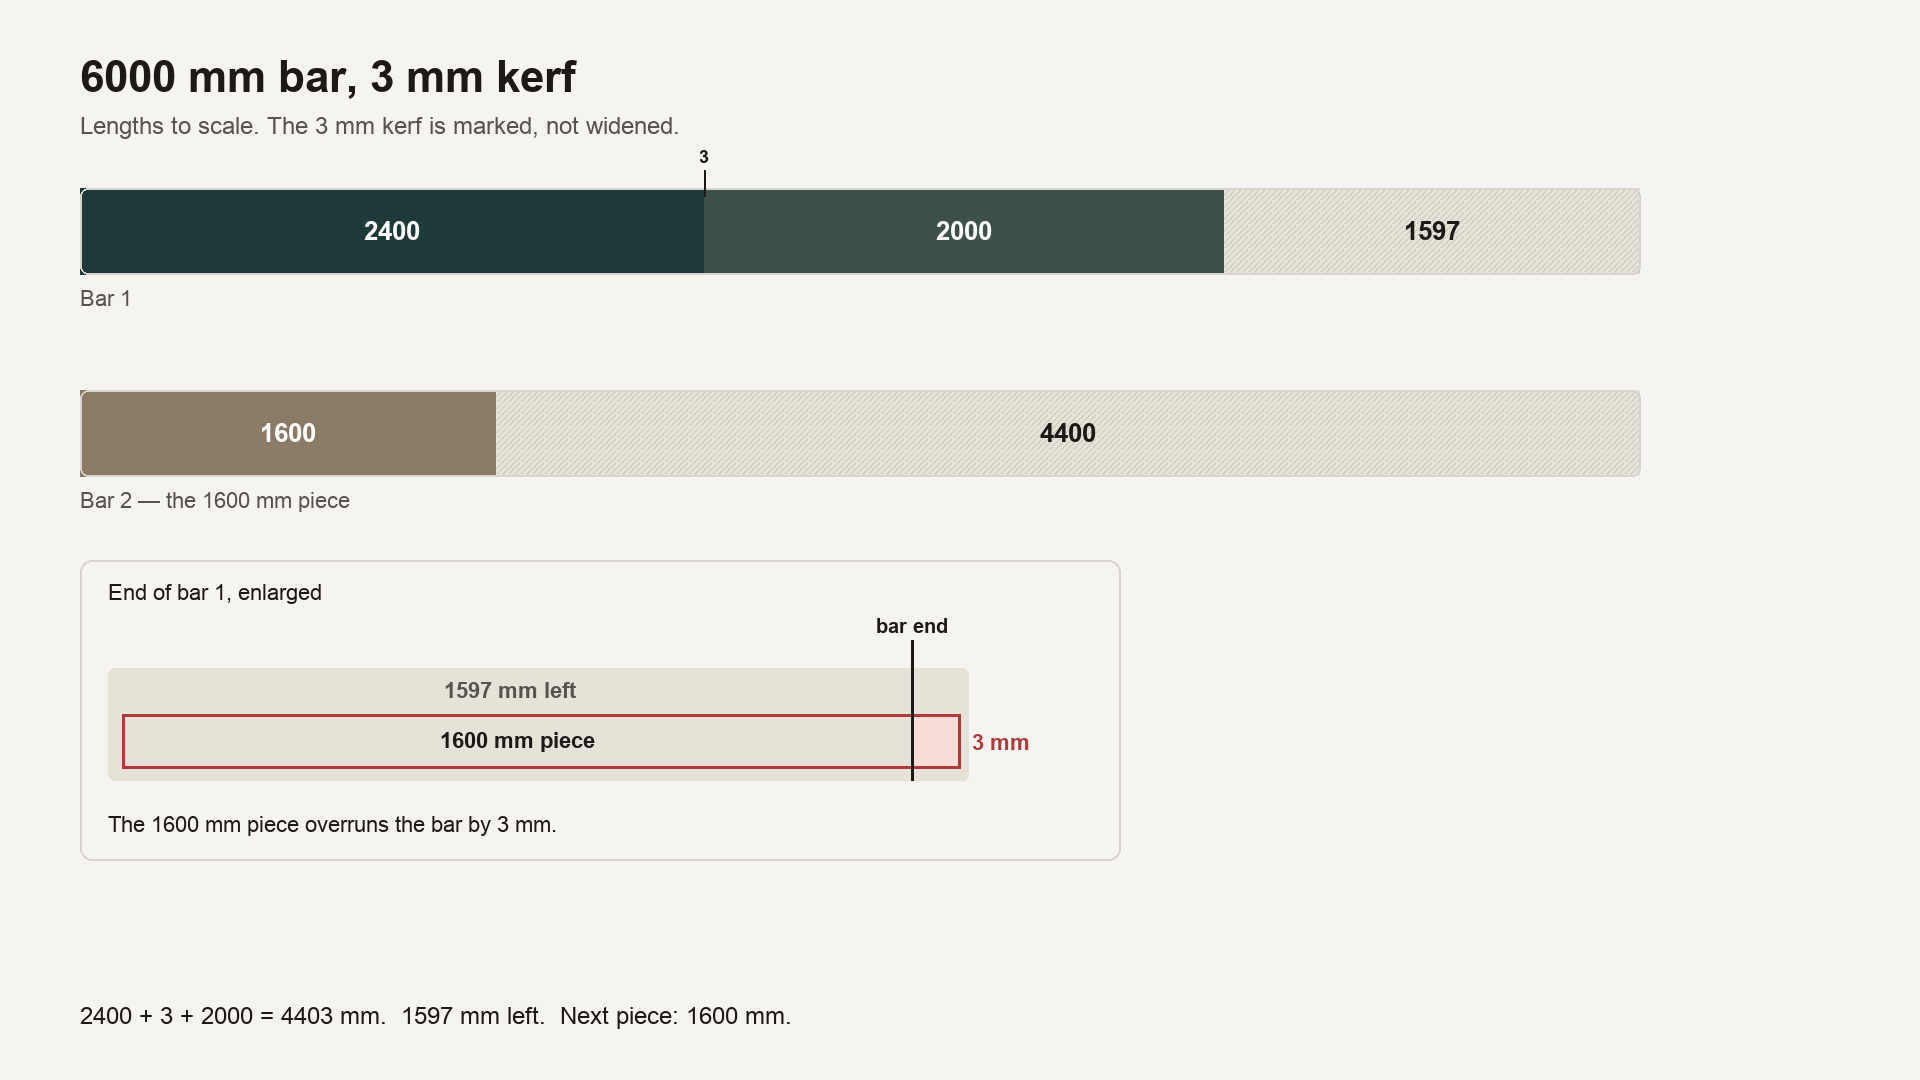
Tre kapningar från en 6000 mm stång: 2400 mm, 2000 mm och 1600 mm. Adderade är de exakt 6000 mm. Utan spår fyller de en stång och lämnar ingenting.
Lägg till ett 3 mm spår mellan kapningarna och samma tre längder behöver 6006 mm. Två av dem får plats: 2400 + 3 + 2000 = 4403 mm, med 1597 mm kvar. Den 1600 mm långa biten får inte plats i 1597 mm. Du öppnar en andra stång.
Det är hela problemet på en rad. Delarna "passar" på pappret. De passar inte på sågen. En linjär optimerare lägger in spåret innan den hävdar att en stång är full.
Ändkapning är båda ändarna
Material är sällan användbart ända till den målade eller skadade änden. Ändkapning är en längd du kasserar i varje ände innan delar placeras. Ange 10 mm och stången förlorar 10 mm i början och 10 mm i slutet: 20 mm totalt. En 6000 mm stång har då 5980 mm användbar längd. Den första delen börjar 10 mm in, inte vid noll.
En verklig lista: aluminiumprofiler
En butiksfront i ett avsnitt, 40×40 mm rektangulär profil, stånglängd 6000 mm, kallsågsspår 3 mm, ändarna rena så ändkapning är 0.
Del | Längd (mm) | Antal |
|---|---|---|
Spröjs | 1850 | 18 |
Tvärslå | 920 | 12 |
Klämma | 450 | 8 |
Delarna totalt är 47 940 mm. Dividerat med 6000 är det strax under 8 stänger. Beställ 8 och du kommer att ha för lite, eftersom sågen tar bort material som divisionen ignorerade.
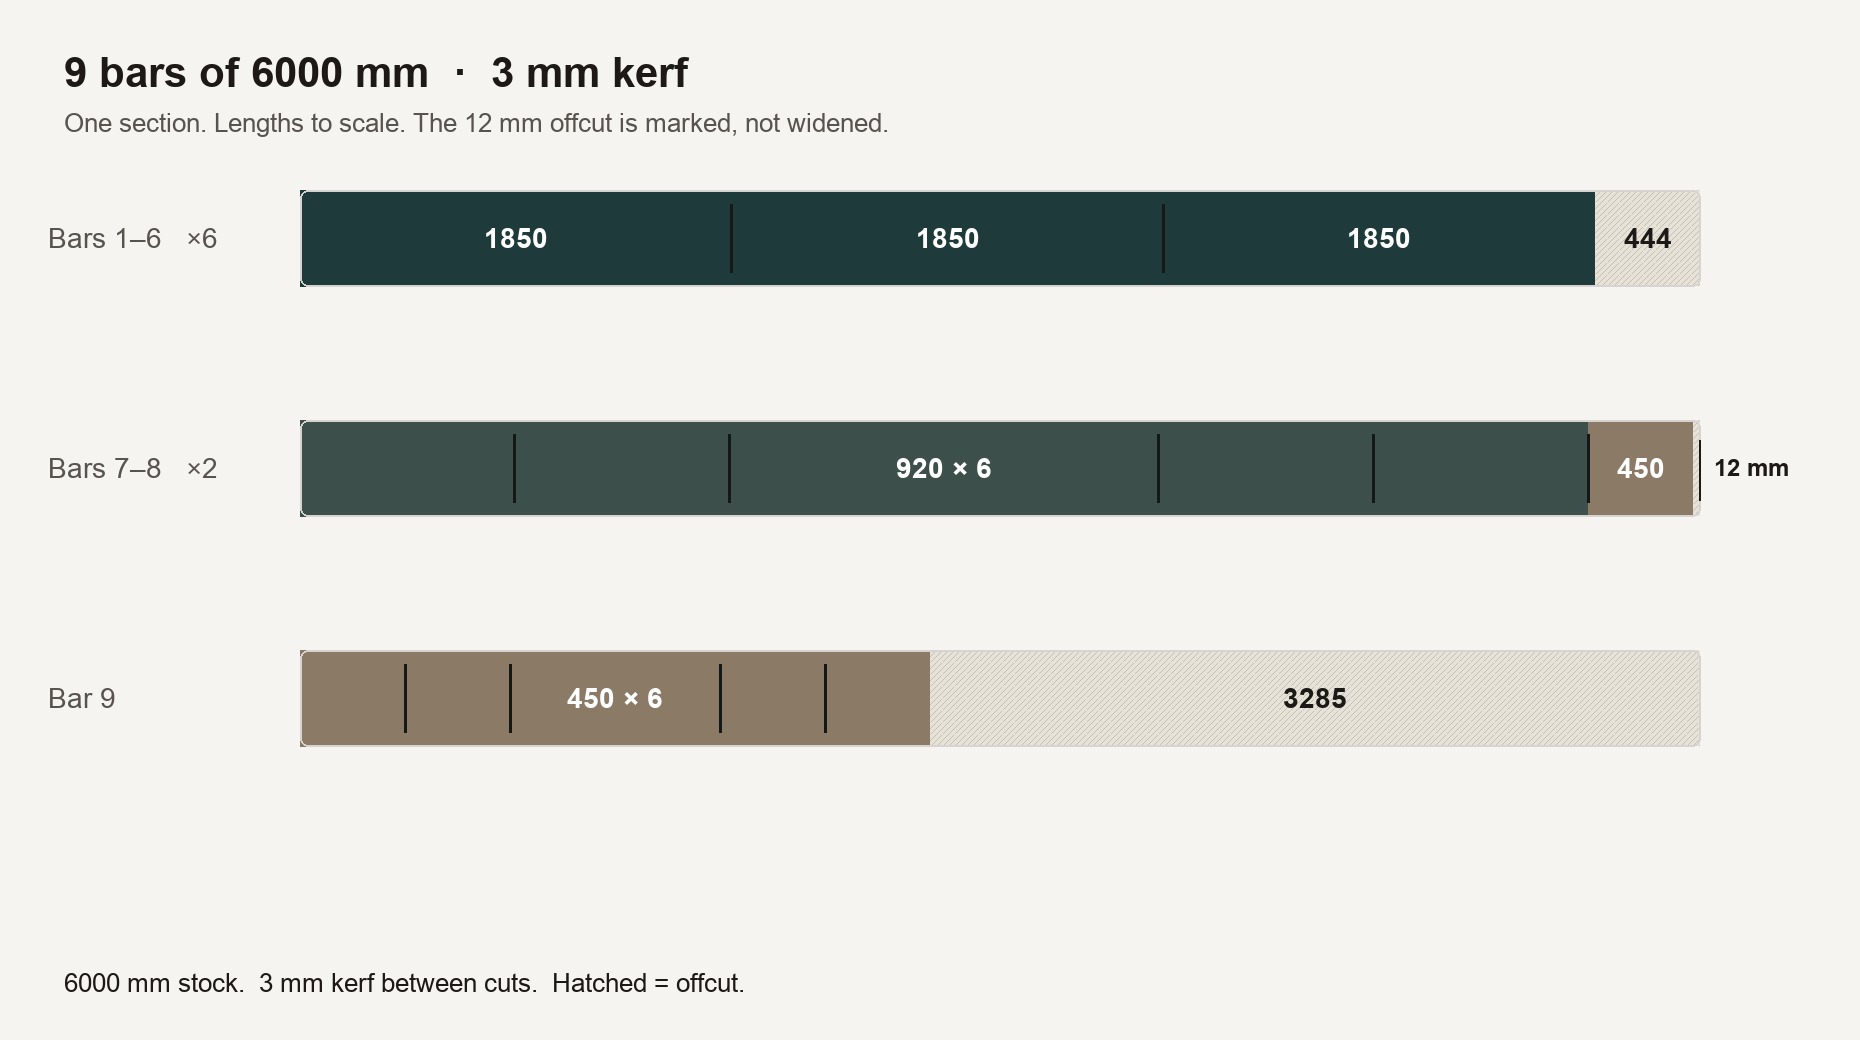
Med ett 3 mm spår tar samma lista 9 stänger. Mönstret är enkelt och det är poängen:
Sex stänger tar vardera tre spröjsar. 1850 + 3 + 1850 + 3 + 1850 = 5556 mm. Spill 444 mm.
Två stänger tar vardera sex tvärslåar och en klämma. Sex spårmellanrum ger en använd längd på 5988 mm. Spill 12 mm, vilket är skrot.
Den sista stången tar de återstående sex klämmorna. 6 × 450 mm plus fem spårmellanrum är 2715 mm. Spill 3285 mm, vilket är material till nästa jobb om du märker det.
Kör samma lista med spår satt till 0 och den får plats på 8 stänger, flera av dem med en 450 mm klämma instoppad i ett mellanrum som inte längre finns när bladet har en bredd. De 3 mm du hoppade över är en hel 6 m profil.
Av de 54 000 mm du köper är 47 940 mm delar. Det är 88,8% av den köpta längden. Resten är spår och spill, inte en mystisk procentsats.
Samma lista, 10 mm ändkapning i båda ändarna: fortfarande 9 stänger, men inte samma stänger. Mönstret med sex tvärslåar plus klämma behöver 5988 mm och stången erbjuder nu 5980, så klämmorna flyttas. Sex stänger tar fortfarande tre 1850 mm spröjsar; det spillets minskar från 444 mm till 424 mm. De nästa två stängerna tar bara de sex tvärslåarna, spill 445 mm. Alla åtta klämmorna hamnar på den sista stången, spill 2359 mm. Ändkapning ändrar den användbara längden och kan omorganisera planen även när antalet stänger är detsamma.
Vad planen måste visa
En längdlista är inte en kapplan. Planen anger, för varje stång:
kapningarna i ordning, med färdig längd
spåret som sågen faktiskt tar
spillbiten, med dess längd, inklusive bitar som är för korta att behålla
hur många stånglängder som ska beställas
Olika profiler delar inte en stång. En 40×40 och en 40×20 är två separata jobb, även när längderna ser likadana ut. Kör dem separat annars kapar du rätt längd från fel profil.
Var ett kalkylblad slutar
En kolumn med längder och en SUMMA är rätt sätt att bygga listan. Det är fel sätt att packa stången. Enkel placering och "längst först, sedan vad som är kvar" fungerar på en kort lista och fallerar när du har flera stånglängder, spill från förra veckan och ett spår som inte är noll.
Den praktiska metoden som används för den här typen av problem sorterar de längsta kapningarna först och placerar var och en på den öppna stången som fortfarande rymmer den och har minst utrymme kvar. Det är best-fit decreasing. Det är en heuristik, inte ett bevis. På ett fåtal bitar kan du ibland se en bättre kombination för hand. På ett par dussin längder slår det gissning, och det gör spårberäkningen varje gång.
Excel kan hålla listan. Dedikerad programvara bör göra packningen. Mer om den uppdelningen: när ett kalkylblad inte räcker.
Göra det i CutGrid
Byt kaplistan till Linear (1D). Under Bar Settings anger du stånglängden — 6000 mm är standard — antalet du har och priset per stång om du vill se spillet i pengar. End trim tillämpas på båda ändarna. Under Parametrar anger du Spår till det spår ditt blad faktiskt kapar.
Ange varje dels färdiga längd i breddsfältet. Höjd används inte för ett linjärt jobb. Lägg inte till spår i längden. Optimera. Planen visar stängerna, kapordningen och spillbiten på varje stång. En 3285 mm spillbit är bara användbar om den återgår till lagret innan nästa beställning.
Misstag som kostar en stång
Spår i längden och i inställningen. Ange den färdiga storleken. Låt spårfältet infoga mellanrummet.
Ändkapning på bara en ände, i huvudet. Om inställningen säger 10 mm förlorar båda ändarna 10 mm.
En lista för två profiler. Separera dem efter profil, legering och tjocklek.
Beställa från totalen dividerad med stånglängden. Det talet är en undre gräns. Spår och hur längder bryts över stänger driver upp det. I exemplet ovan var gränsen 8 och sågen behövde 9.
Kasta bort en märkt spillbit. De 444 mm bitarna på spröjsstängerna är troligen skrot för en 450 mm klämma. Den 3285 mm långa biten är det inte. Skriv längden och profilen på den.
Viktiga slutsatser
Linjär kapningsoptimering packar färdiga längder på stänger, rör och profiler. Det är inte skivkapsning.
Spår sitter mellan kapningarna. Ändkapning tas bort från båda ändarna. Ingen av dem hör hemma inuti delens längd om programvaran redan tillämpar dem.
Summan av längderna, dividerad med stånglängden, är det minsta antalet stänger. Det är inte beställningsantalet. Ett 3 mm spår förvandlade en 8-stångslista i aluminium till 9.
Håll profiler åtskilda. Behåll den långa spillbiten. Kör om planen när en längd ändras, istället för att redigera stången för hand.
Kör det på dina egna längder
Öppna en kaplista, byt till Linear (1D) och ange längderna i färdig storlek. Det antal stänger du får är det du ska köpa.