Doğrusal (1D) kesim optimizasyonu nedir?
Çubuk, boru ve profilde bitmiş boyları stok boyuna dizer. Testere payı ve uç trim, siparişten önce hesaba katılır.
6 metrelik bir alüminyum profil, tablonuzun düzgün olup olmadığına bakmaz. Boylar, testere payı ve iki uçtaki traş üst üste biniyor mu, ona bakar. Doğrusal kesim optimizasyonu, çubuğu sipariş etmeden önce bu hesabı kapatır.
Boru, kutu profil, kereste ya da lama boy kesiyorsanız iş tek boyutludur. Levha üzerine dikdörtgen dizmiyorsunuz. Hangi boyların aynı çubuğa gireceğine ve hangi sırayla kesileceğine karar veriyorsunuz. Kalan parça, bir sonraki işe yazılacak bir artık mı olacak, yoksa kısa hurda mı, fark buradadır.
Ne işe yarar
Doğrusal kesim optimizasyonu, bitmiş boy listesini elinizdeki stok boylarına dizer. Buna 1D kesim ya da çubuk yerleştirme de denir. Çıktı şudur: kaç boy alınacak, hangi kesim hangi çubukta, artığı kaç milimetre.
Girdiğiniz ölçü bitmiş boydur. Testere payı (kerf), bıçağın her kesişte aldığı izdir ve kesimlerin arasında durur. Uç trim, çubuğun iki ucunda, ilk parçadan önce ve son parçadan sonra düşülür. İkisini hem parça boyuna ekleyip hem de ayara yazarsanız iki kez saymış olursunuz. Plan yalan söyler.
Bıçağın kendisi için: kerf nedir, neden birikir.
Levha yerleşiminden farkı
Levha yerleştirmesi ile boy kesimi ayrı iştir. Profili levha aracıyla, paneli boy hesabıyla kesmek, atölyede tutmayan bir plan çıkarır.
Doğrusal (1D) | Levha (2D) | |
|---|---|---|
Stok | Çubuk, boru, profil, kereste | Levha, pano |
Karar | Hangi boylar aynı çubuğa girer | Her dikdörtgen levhada nereye oturur |
Testere payı | Boy boyunca kesimler arası tek aralık | İki eksende aralık |
Traş | Çubuğun iki ucu | Levhanın kenarları |
Döndürme | Yok. Boy, boydur. | Elyaf izin verirse 90° |
Testere | Gönye, soğuk testere, daire | Panel testeresi ya da CNC |
Boyların toplamı sipariş değildir
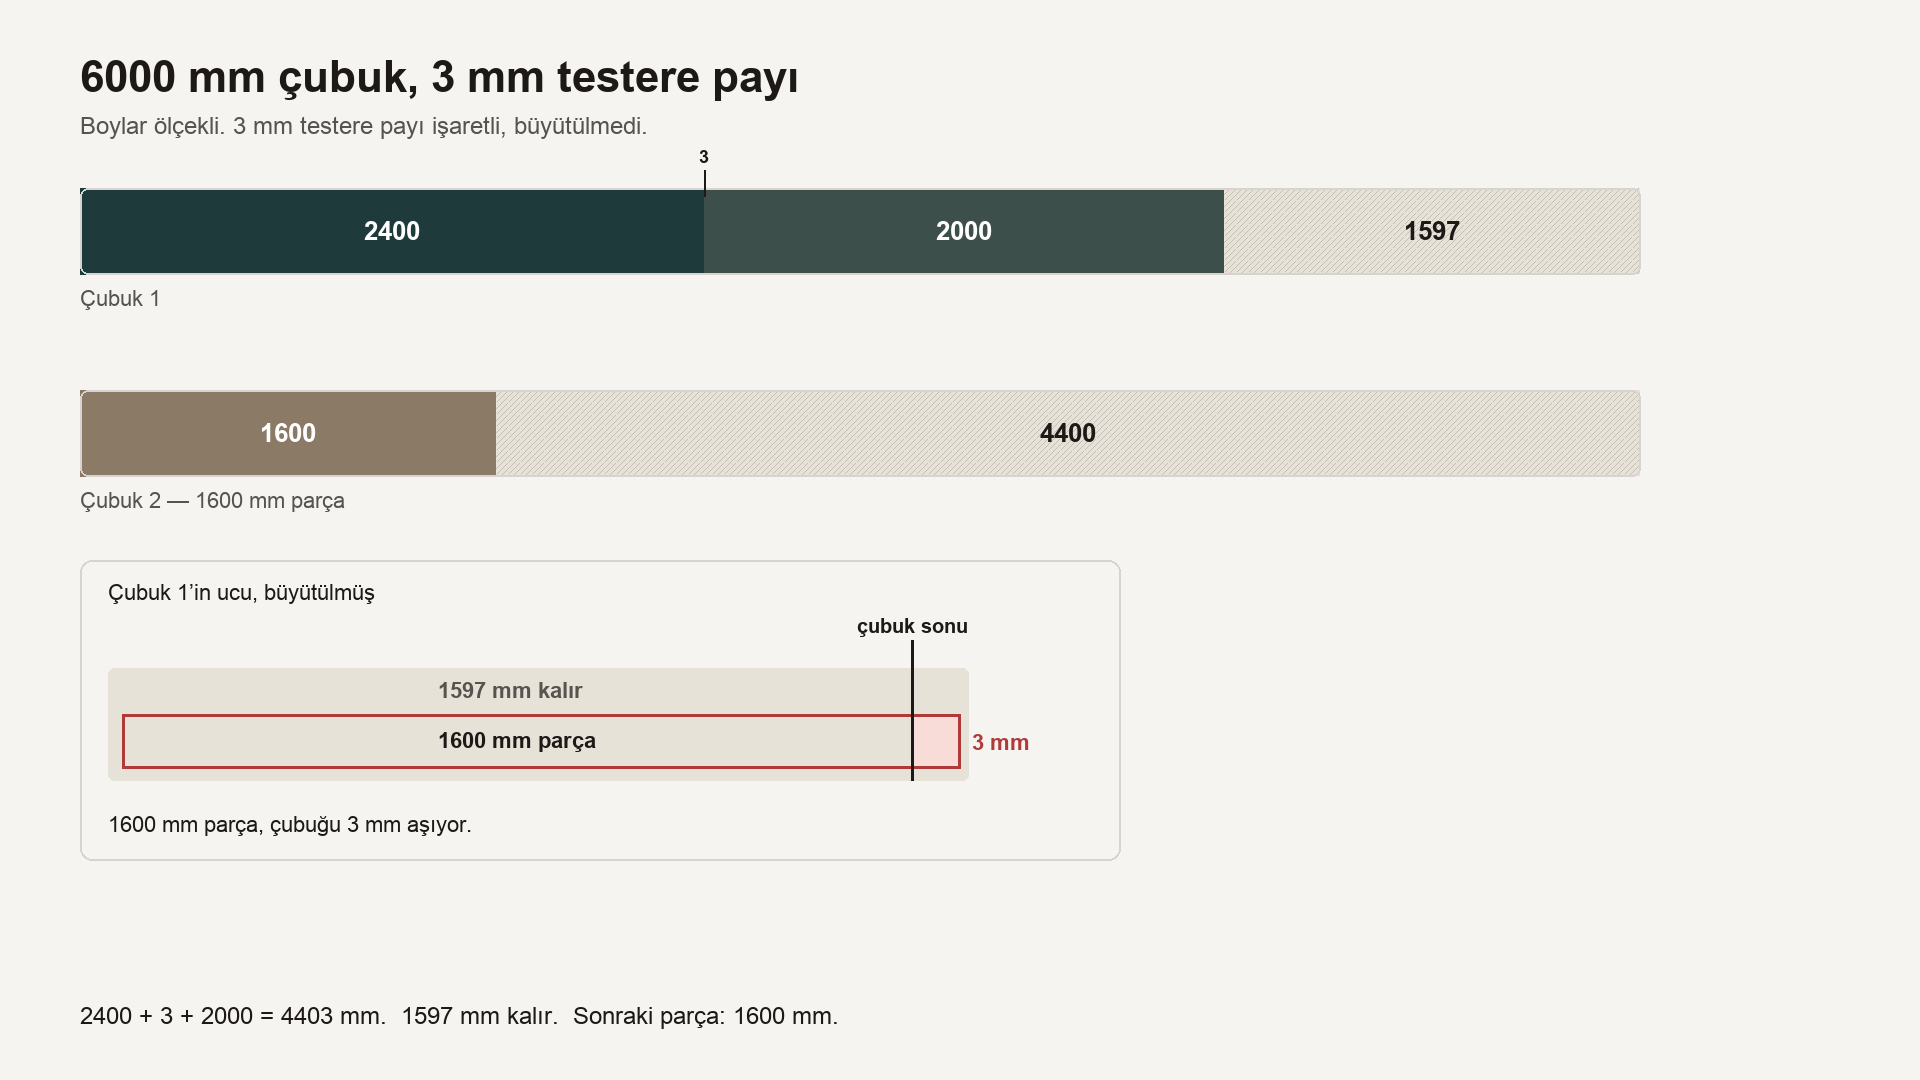
6000 mm’lik bir çubuktan üç kesim: 2400, 2000 ve 1600 mm. Toplam tam 6000 mm. Testere payı yoksa bir çubuğu doldurur, artık kalmaz.
Kesimlerin arasına 3 mm testere payı koyun. Aynı üç boy 6006 mm ister. İkisi sığar: 2400 + 3 + 2000 = 4403 mm, geriye 1597 mm kalır. 1600 mm’lik parça 1597 mm’ye girmez. İkinci çubuk açılır.
İşin tamamı bu satırdadır. Parçalar kâğıtta sığar. Testerede sığmaz. Doğrusal kesim hesabı, çubuğun dolduğunu söylemeden önce testere payını araya koyar.
Uç trim iki uçtan düşer
Stok boyunun boyalı ya da ezik ucu her zaman kullanılmaz. Uç trim, parça konmadan önce her iki uçtan atılan boydur. 10 mm yazarsanız çubuk baştan 10 mm, sondan 10 mm kaybeder: toplam 20 mm. 6000 mm’lik çubuğun kullanılabilir boyu 5980 mm olur. İlk parça sıfırdan değil, 10 mm içeriden başlar.
Gerçek liste: alüminyum profil
Tek kesitten bir vitrin çerçevesi. 40×40 mm kutu profil, stok boyu 6000 mm, soğuk testere payı 3 mm. Uçlar temiz, trim 0.
Parça | Boy (mm) | Adet |
|---|---|---|
Dikme | 1850 | 18 |
Kayıt | 920 | 12 |
Bağlantı | 450 | 8 |
Parçaların toplamı 47.940 mm. 6000’e bölününce 8 çubuğun biraz altında. 8 boy sipariş ederseniz eksik kalırsınız. Bölme işlemi, testerenin aldığı izi yok sayar.
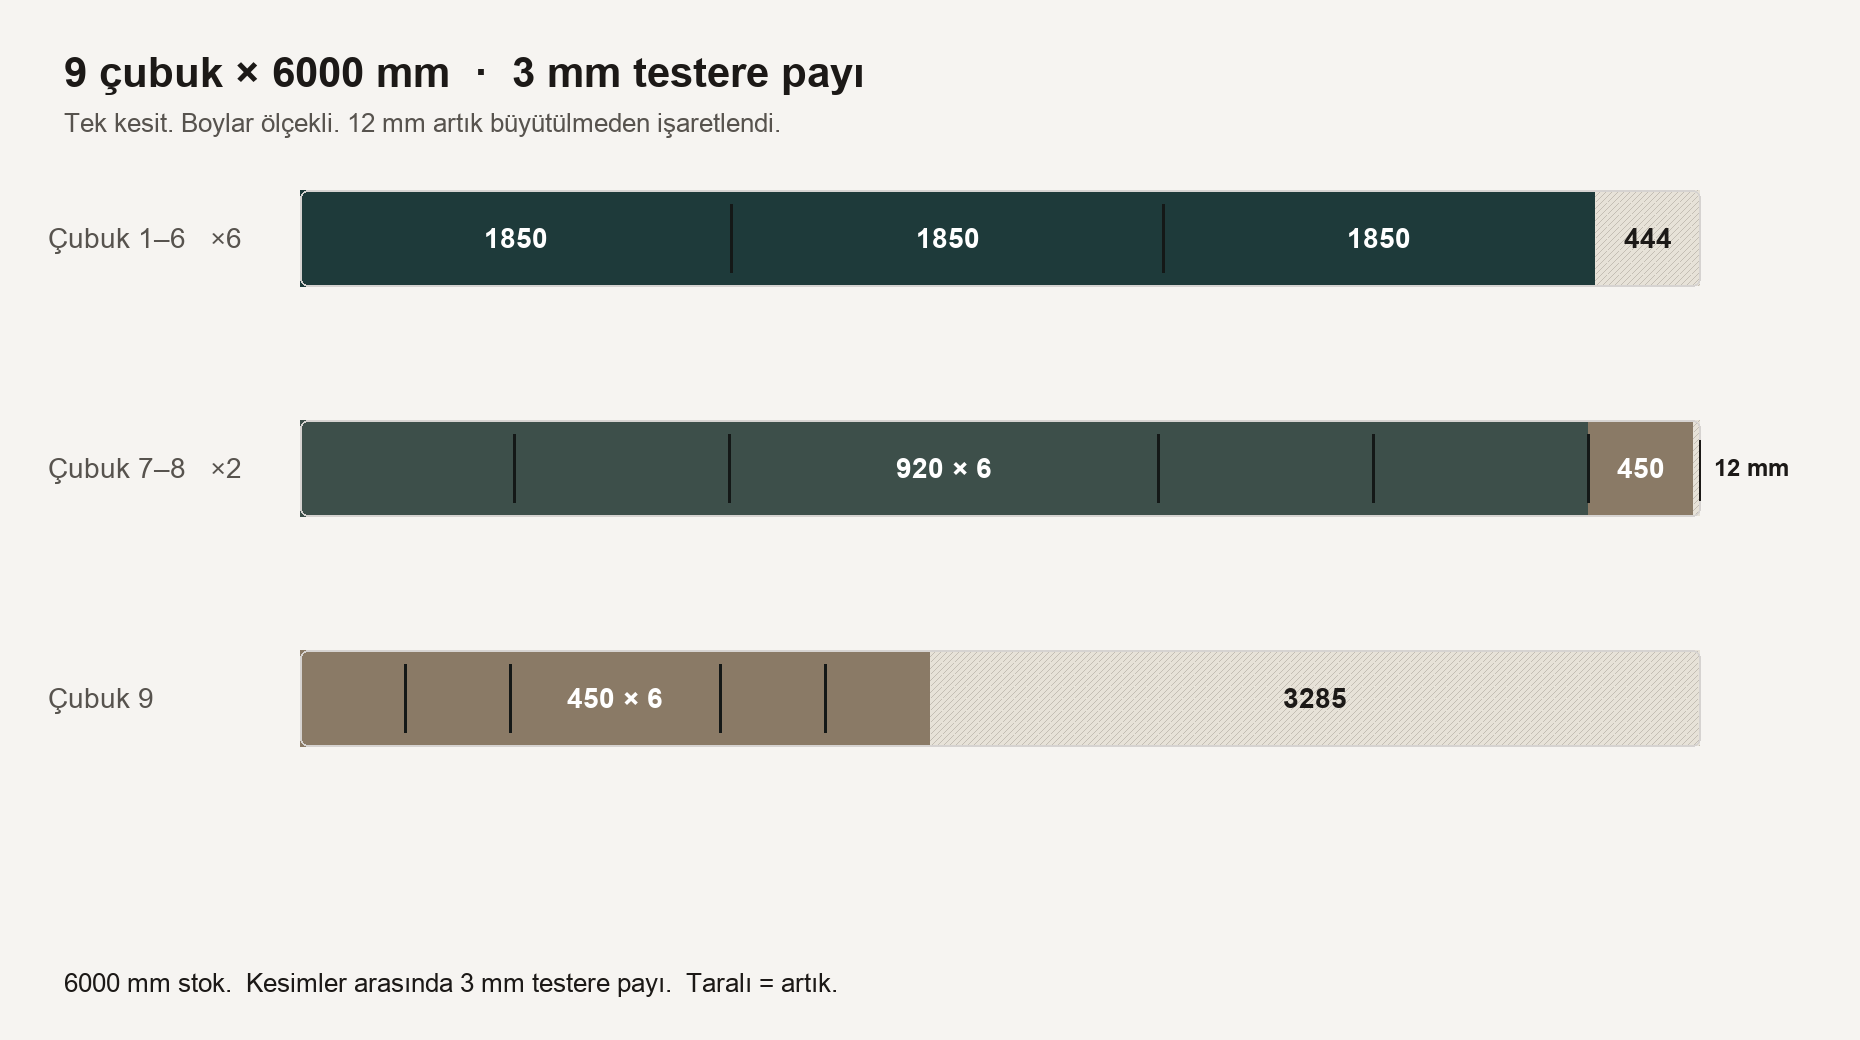
3 mm testere payıyla aynı liste 9 çubuk tutar. Desen sadedir, mesele de odur:
Altı çubuğun her birine üç dikme girer. 1850 + 3 + 1850 + 3 + 1850 = 5556 mm. Artık 444 mm.
İki çubuğun her birine altı kayıt ve bir bağlantı girer. Aradaki altı testere payıyla kullanılan boy 5988 mm olur. Artık 12 mm, hurdadır.
Son çubuk kalan altı bağlantıyı alır. 6 × 450 mm ve beş testere payı, 2715 mm. Artık 3285 mm. Kesiti ve boyu yazarsanız sonraki işin stokudur.
Aynı listeyi testere payı 0 ile çalıştırınca 8 çubuğa sığar. Birkaç çubukta 450 mm’lik bağlantı, bıçağın genişliğiyle yok olan bir aralığa sıkışır. Atladığınız 3 mm, tam bir 6 m profildir.
Aldığınız 54.000 mm’nin 47.940 mm’si parçadır. Satın alınan boyun yüzde 88,8’i. Kalanı testere payı ve artıktır, havadan bir yüzde değildir.
Aynı liste, iki uçta 10 mm uç trim ile yine 9 çubuktur; ama aynı çubuklar değildir. Altı kayıt ve bir bağlantı 5988 mm tutar. Kullanılabilir boy 5980 mm olur, bağlantılar yer değiştirir. Altı çubuk yine üçer 1850 mm dikme alır; artık 444 mm iken 424 mm olur. Sonraki iki çubuk yalnız altışar kayıt alır, artık 445 mm. Sekiz bağlantının hepsi son çubuğa gider, artık 2359 mm. Trim kullanılabilir boyu değiştirir. Çubuk adedi aynı kalsa da plan yeniden dizilebilir.
Planda ne yazmalı
Boy listesi kesim planı değildir. Planda her çubuk için şunlar durur:
kesimler, bitmiş boyda, sırasıyla
testerenin gerçekten alacağı pay
artık, boyuyla birlikte; kısa olanı da, saklanacak olanı da
sipariş edilecek stok adedi
Farklı kesit aynı çubuğa girmez. 40×40 ile 40×20, boyları aynı görünse de iki ayrı iştir. Aynı listede keserseniz doğru boyu yanlış profilden çıkarırsınız. Kesite, alaşıma ve et kalınlığına göre ayırın.
Elektronik tablo nerede durur
Boyları bir sütuna yazıp toplamak, listeyi kurmanın doğru yoludur. Çubuğa dizmenin doğru yolu değildir. “Önce en uzun, kalana ne sığarsa” kısa listede iş görür. Birden fazla stok boyu, geçen haftanın artığı ve sıfır olmayan bir testere payı girince dağılır.
Bu sınıf problemde işleyen yol, en uzun kesimleri öne alır ve her birini, içine sığdığı açık çubuklardan yeri en dar olana koyar. Buna best-fit decreasing denir. Kanıt değildir, sezgisel bir yöntemdir. Birkaç parçada elle daha iyi bir karışım görebilirsiniz. Birkaç düzine boyda tahminden iyidir ve testere payını her seferinde kendisi sayar.
Excel listeyi tutar. Dizilim ayrı iştir: elektronik tablo ne zaman yetmez.
CutGrid’de nasıl yapılır
Kesim listesinde Doğrusal (1D) seçin. Çubuk Ayarları altında stok boyunu yazın — varsayılan 6000 mm — elde kaç boy olduğunu ve istiyorsanız boy fiyatını girin. Fireyi para olarak da görürsünüz. Uç trim iki uca birden uygulanır. Parametrelerde Testere Payı, bıçağınızın açtığı iz olsun.
Parçanın bitmiş boyunu genişlik alanına yazın. Doğrusal işte yükseklik kullanılmaz. Boya testere payı eklemeyin. Optimize et’e basın. Plan, çubukları, kesim sırasını ve her çubuktaki artığı gösterir. 3285 mm’lik artık, sonraki siparişten önce envantere girerse işe yarar.
Bir çubuk yediren hatalar
Testere payını hem boya hem ayara yazmak. Bitmiş ölçüyü girin. Aralığı testere payı alanı koysun.
Traşı kafada tek uçtan saymak. Ayar 10 mm ise iki uçtan da 10 mm gider.
İki profili tek listede kesmek. Kesite, alaşıma ve kalınlığa göre ayırın.
Toplamı stok boyuna bölüp sipariş etmek. Bu sayı alt sınırdır, sipariş adedi değildir. Testere payı ve boyların çubuklara kırılışı onu yukarı iter. Yukarıdaki örnekte sınır 8’di, testere 9 istedi.
Artığı yazmadan atmak. Dikme çubuklarındaki 444 mm, 450 mm’lik bağlantı için muhtemelen yetersizdir. 3285 mm’lik parça değildir. Üstüne boyunu ve kesitini yazın.
Kısa özet
Doğrusal kesim optimizasyonu, bitmiş boyları çubuğa, boruya ve profile dizer. Levha yerleştirmesi değildir.
Testere payı kesimlerin arasındadır. Uç trim iki uçtan düşer. Yazılım bunları zaten uyguluyorsa parça boyunun içinde olmazlar.
Boyların toplamını stok boyuna bölmek, en az çubuk sayısını verir. Sipariş adedini vermez. 3 mm testere payı, 8 çubukluk bir alüminyum listeyi 9’a çıkardı.
Kesitleri ayırın. Uzun artığı saklayın. Bir boy değişince çubuğu elde düzeltmeyin, hesabı yeniden çalıştırın.
Kendi boylarınızda çalıştırın
Kesim listesini açın, Doğrusal (1D) seçin, boyları bitmiş ölçüyle girin. Çıkan çubuk adedi, alınacak adettir.