¿Qué es la optimización de corte Linear (1D)?
La optimización de corte Linear (1D) distribuye las longitudes terminadas sobre barras, tubos y perfiles, contando el Corte y el End trim antes de que compres el material en stock.
Un perfil de aluminio de 6 m no le importa lo ordenada que esté tu hoja de cálculo. Lo que le importa es si las longitudes, el corte de sierra y los extremos recortados realmente cuadran. La optimización de corte lineal es el cálculo que lo resuelve antes de que compres la barra.
Si cortas tubo, caño, madera, barra de acero o perfil de aluminio a medida, el trabajo es unidimensional. No estás anidando rectángulos en una plancha. Estás decidiendo qué longitudes de corte comparten una longitud de stock y en qué orden, para que el sobrante sea una pieza que puedas usar en lugar de un montón de trozos inservibles.
Qué es
La optimización de corte lineal, también llamada corte de stock 1D o anidamiento de barras, toma una lista de longitudes terminadas y las distribuye en las longitudes de stock disponibles. El resultado es cuántas barras comprar, qué cortes van en cada barra y qué recorte sobrante queda.
La longitud terminada es el número que introduces. El corte, el ancho que elimina la hoja de sierra, queda entre los cortes. El recorte de extremo queda en los dos extremos de la barra, antes de la primera pieza y después de la última. Si incluyes cualquiera de ellos en la longitud de la pieza y además los introduces como ajustes, los cuentas dos veces y el plan miente.
Para más información sobre la hoja de sierra en sí, consulta qué es el corte y por qué se acumula.
En qué se diferencia de un diseño en plancha
El anidamiento en plancha y el corte lineal resuelven problemas distintos. Usar una herramienta de plancha en un perfil, o una calculadora de longitudes en un panel, produce un plan que tu taller no puede cortar.
Linear (1D) | Sheet (2D) | |
|---|---|---|
Stock | Barra, tubo, perfil, tablón | Plancha o panel |
La decisión | Qué longitudes comparten una barra | Dónde se ubica cada rectángulo |
Corte | Un hueco entre cortes a lo largo de la barra | Un hueco en ambos ejes |
Recorte | Ambos extremos de la barra | Los bordes de la plancha |
Rotación | Ninguna. Una longitud es una longitud. | 90° cuando la veta lo permite |
Sierra típica | Sierra de inglete, sierra en frío, sierra de tronzar | Sierra de panel o CNC |
Por qué la suma de las longitudes no es el pedido
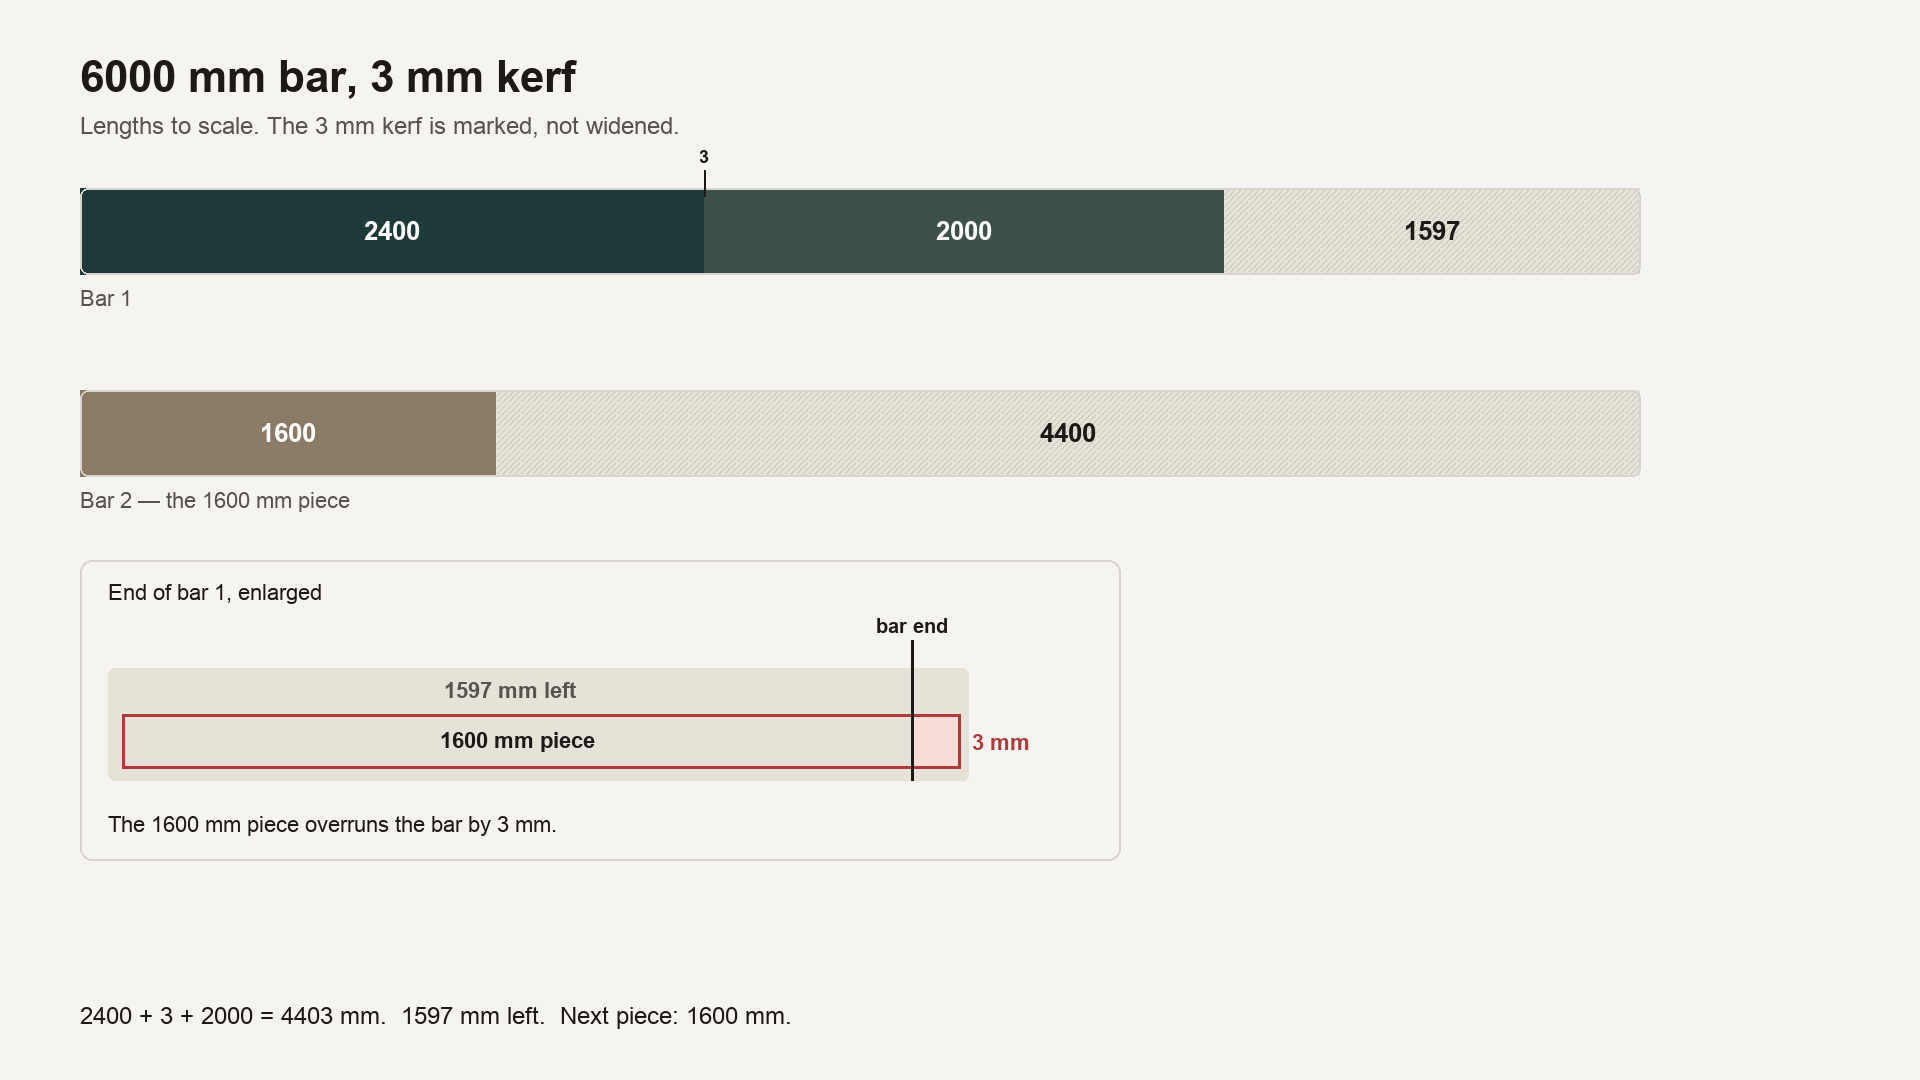
Tres cortes de una barra de 6000 mm: 2400 mm, 2000 mm y 1600 mm. Sumados son exactamente 6000 mm. Sin corte de sierra llenan una barra y no sobra nada.
Con un corte de 3 mm entre cortes, las mismas tres longitudes necesitan 6006 mm. Dos de ellas caben: 2400 + 3 + 2000 = 4403 mm, con 1597 mm restantes. La pieza de 1600 mm no cabe en 1597 mm. Abres una segunda barra.
Ese es todo el problema en una línea. Las piezas "caben" en el papel. No caben en la sierra. Un optimizador lineal inserta el corte antes de declarar que una barra está llena.
El recorte de extremo es en ambos extremos
El stock rara vez es utilizable hasta el extremo pintado o aplastado. El recorte de extremo es una longitud que descartas en cada extremo antes de colocar las piezas. Introduce 10 mm y la barra pierde 10 mm al inicio y 10 mm al final: 20 mm en total. Una barra de 6000 mm tiene entonces 5980 mm de longitud utilizable. La primera pieza comienza a 10 mm del inicio, no en cero.
Una lista real: perfiles de aluminio
Un marco de fachada en una sección, caja de 40×40 mm, longitud de stock 6000 mm, corte de sierra en frío 3 mm, extremos limpios por lo que el recorte es 0.
Pieza | Longitud (mm) | Cant. |
|---|---|---|
Montante | 1850 | 18 |
Travesaño | 920 | 12 |
Escuadra | 450 | 8 |
Las piezas suman 47.940 mm. Dividido entre 6000, eso es poco menos de 8 barras. Pide 8 y te faltarán, porque la sierra elimina material que la división ignoró.
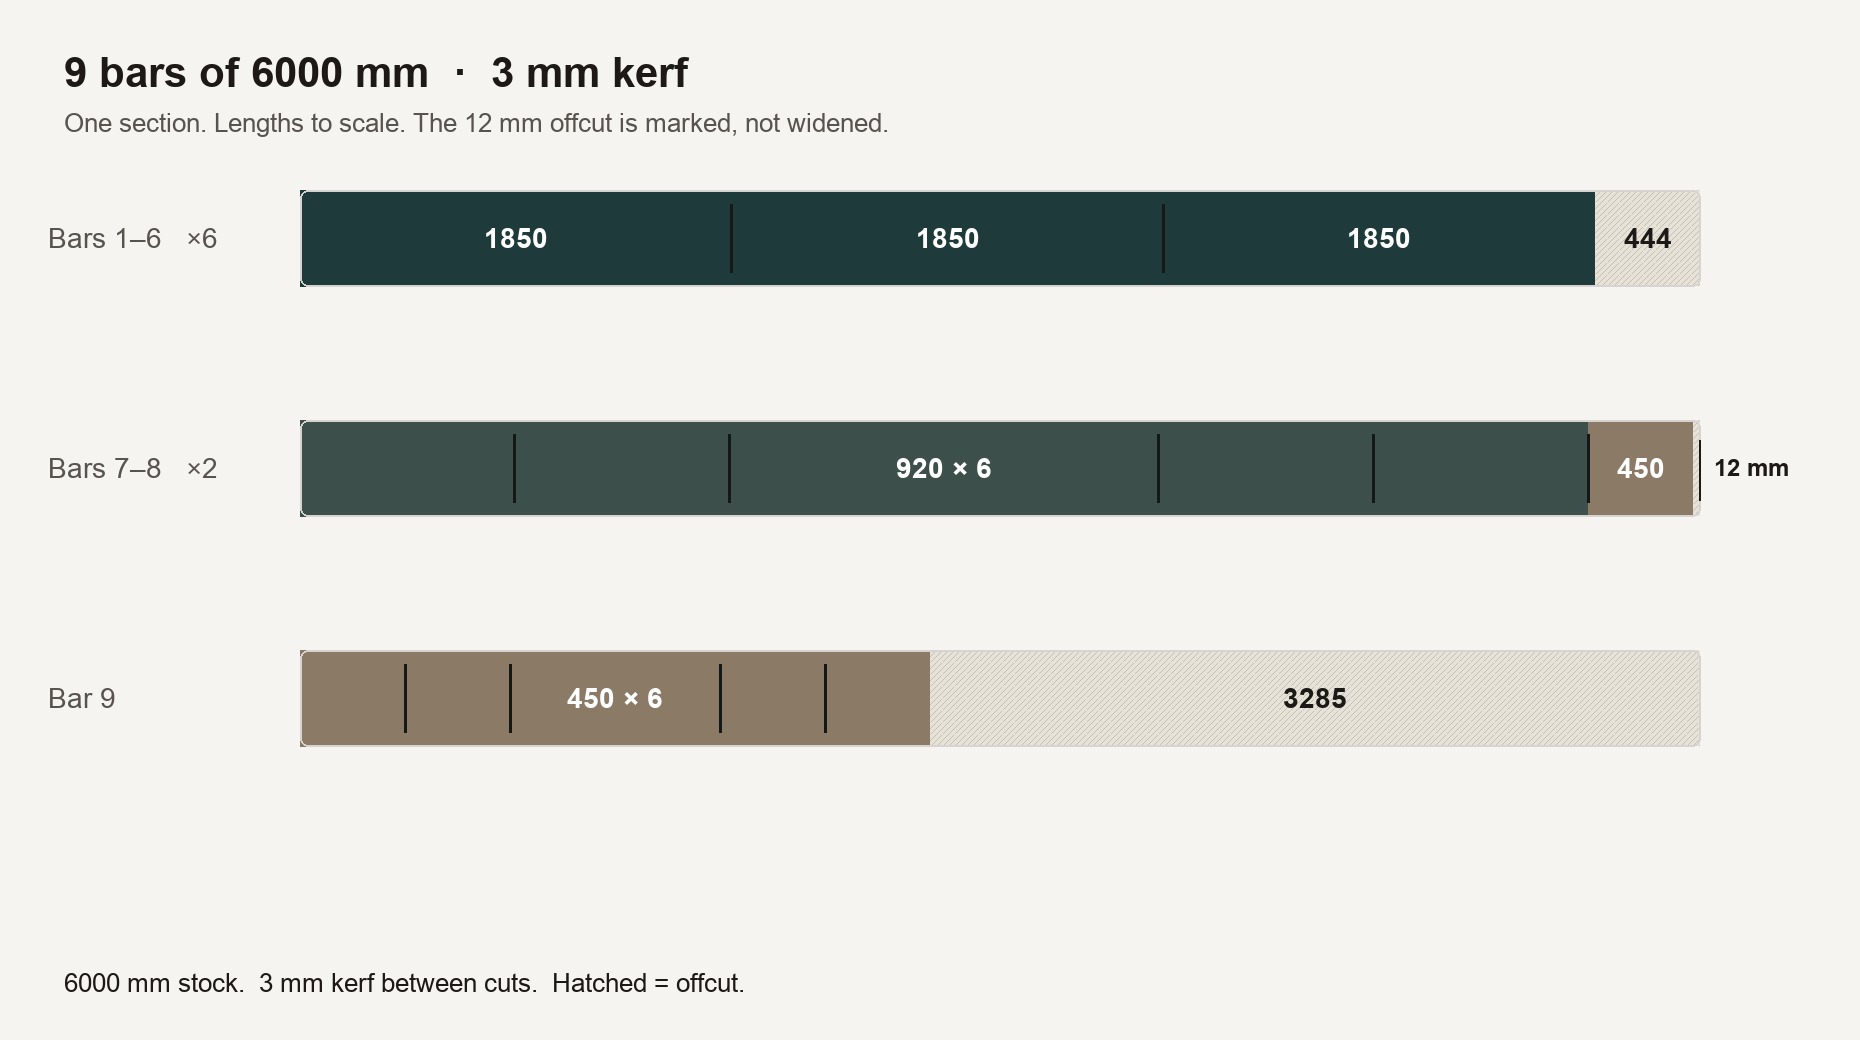
Con un corte de 3 mm la misma lista necesita 9 barras. El patrón es sencillo y eso es lo importante:
Seis barras llevan cada una tres montantes. 1850 + 3 + 1850 + 3 + 1850 = 5556 mm. Sobrante 444 mm.
Dos barras llevan cada una seis travesaños y una escuadra. Seis huecos de corte elevan la longitud usada a 5988 mm. Sobrante 12 mm, que es desperdicio.
La última barra lleva las seis escuadras restantes. 6 × 450 mm más cinco huecos de corte son 2715 mm. Sobrante 3285 mm, que es stock para el próximo trabajo si lo etiquetas.
Ejecuta la lista idéntica con el corte establecido en 0 y cabe en 8 barras, varias de ellas con una escuadra de 450 mm encajada en un hueco que deja de existir en cuanto la hoja tiene un ancho. Los 3 mm que omitiste equivalen a un perfil completo de 6 m.
De los 54.000 mm que compras, 47.940 mm son piezas. Eso es el 88,8% de la longitud adquirida. El resto es corte de sierra y sobrante, no un porcentaje misterioso.
La misma lista con 10 mm de recorte de extremo en ambos extremos: sigue siendo 9 barras, pero no las mismas. El patrón de seis travesaños más escuadra necesita 5988 mm y la barra ahora ofrece 5980, por lo que las escuadras se desplazan. Seis barras siguen llevando tres montantes de 1850 mm; ese sobrante baja de 444 mm a 424 mm. Las dos barras siguientes llevan solo los seis travesaños, sobrante 445 mm. Las ocho escuadras van en la última barra, sobrante 2359 mm. El recorte cambia la longitud utilizable y puede reorganizar el plan aunque el número de barras se mantenga.
Qué debe mostrar el plan
Una lista de longitudes no es un plan de corte. El plan indica, para cada barra:
los cortes en orden, a longitud terminada
el corte de sierra que la hoja realizará realmente
el sobrante, con su longitud, incluidas las piezas demasiado cortas para conservar
cuántas longitudes de stock pedir
Secciones distintas no comparten barra. Un perfil de 40×40 y uno de 40×20 son dos trabajos distintos, aunque las longitudes parezcan iguales. Ejecútalos por separado o cortarás la longitud correcta del perfil equivocado.
Dónde se queda corta una hoja de cálculo
Una columna de longitudes y una SUMA es la forma correcta de construir la lista. Es la forma incorrecta de distribuir la barra. El método de primer ajuste y "primero el más largo, luego lo que quede" funciona con una lista corta y falla en cuanto tienes varias longitudes de stock, sobrantes de la semana pasada y un corte que no es cero.
El método práctico utilizado para esta clase de problema ordena primero los cortes más largos y coloca cada uno en la barra abierta que todavía lo admite y tiene menos espacio restante. Eso es mejor ajuste decreciente. Es una heurística, no una demostración. Con unas pocas piezas a veces puedes ver una mejor combinación a mano. Con varias decenas de longitudes supera a la estimación, y realiza el cálculo del corte cada vez.
Excel puede contener la lista. El software especializado debe hacer la distribución. Más sobre esa división: cuándo una hoja de cálculo no es suficiente.
Cómo hacerlo en CutGrid
Cambia la lista de corte a Linear (1D). En Bar Settings establece la longitud de stock — 6000 mm es el valor predeterminado —, la cantidad disponible y el precio por barra si quieres el desperdicio en dinero. End trim se aplica a ambos extremos. En Parámetros, establece el Corte según el ancho que realmente corta tu hoja de sierra.
Introduce la longitud terminada de cada pieza en el campo de anchura. La altura no se usa en un trabajo lineal. No añadas el corte a la longitud. Optimiza. El plan muestra las barras, el orden de corte y el sobrante en cada barra. Un sobrante de 3285 mm solo es útil si vuelve al inventario antes del próximo pedido.
Errores que cuestan una barra
El corte en la longitud y en el ajuste. Introduce el tamaño terminado. Deja que el campo de corte inserte el hueco.
Recorte solo en un extremo, mentalmente. Si el ajuste indica 10 mm, ambos extremos pierden 10 mm.
Una lista para dos perfiles. Sepáralos por sección, aleación y espesor.
Pedir a partir del total dividido entre la longitud de stock. Ese número es un límite inferior. El corte y la forma en que las longitudes se distribuyen entre barras lo aumentan. En el ejemplo anterior, el límite era 8 y la sierra necesitó 9.
Tirar un sobrante etiquetado. Las piezas de 444 mm en las barras de montantes probablemente son desperdicio para una escuadra de 450 mm. La pieza de 3285 mm no lo es. Escribe la longitud y la sección en ella.
Conclusiones clave
La optimización de corte lineal distribuye longitudes terminadas en barras, tubos y perfiles. No es anidamiento en plancha.
El corte queda entre los cortes. El recorte de extremo se descuenta en ambos extremos. Ninguno de los dos pertenece dentro de la longitud de la pieza si el software ya los aplica.
La suma de las longitudes, dividida entre la longitud de stock, es el número mínimo de barras. No es la cantidad a pedir. Un corte de 3 mm convirtió una lista de aluminio de 8 barras en 9.
Mantén las secciones separadas. Conserva el sobrante largo. Vuelve a ejecutar el plan cuando cambie una longitud, en lugar de editar la barra a mano.
Pruébalo con tus propias longitudes
Abre una lista de corte, cambia a Linear (1D) e introduce las longitudes a tamaño terminado. El número de barras que obtengas es el que debes comprar.