Qu'est-ce que l'optimisation de coupe Linear (1D) ?
L'optimisation de coupe Linear (1D) place les longueurs finies sur des barres, tubes et profilés, avec le Trait de scie et l'End trim comptés avant de passer commande.
Un profilé aluminium de 6 m se moque de la propreté de votre tableur. Ce qui compte, c'est que les longueurs, le trait de scie et les extrémités parées s'additionnent correctement. L'optimisation de coupe linéaire est le calcul qui règle cette question avant que vous achetiez la barre.
Si vous coupez du tube, de la tuyauterie, du bois, de la barre acier ou du profilé aluminium à longueur, le travail est unidimensionnel. Vous ne faites pas d'imbrication de rectangles sur une feuille. Vous décidez quelles longueurs de coupe partagent une longueur de stock, et dans quel ordre, afin que le chutage soit une pièce réutilisable plutôt qu'un tas de bouts inutilisables.
De quoi s'agit-il
L'optimisation de coupe linéaire, aussi appelée découpe de barres 1D ou imbrication de barres, prend une liste de longueurs finies et les répartit sur les longueurs de stock disponibles. Le résultat indique combien de barres acheter, quelles coupes vont sur quelle barre, et quelle chute reste.
La longueur finie est le nombre que vous saisissez. Le trait de scie, c'est-à-dire la largeur retirée par la lame, se place entre les coupes. La parure d'extrémité se trouve aux deux bouts de la barre, avant la première pièce et après la dernière. Si vous intégrez l'un ou l'autre dans la longueur de la pièce et que vous les saisissez également comme paramètres, vous les comptez deux fois et le plan est faux.
Pour la lame elle-même, voir ce qu'est le trait de scie et pourquoi il s'accumule.
En quoi cela diffère d'une mise en plan sur feuille
L'imbrication sur feuille et la coupe linéaire résolvent des problèmes différents. Utiliser un outil feuille sur un profilé, ou un calculateur de longueur sur un panneau, produit un plan que votre atelier ne peut pas exécuter.
Linear (1D) | Sheet (2D) | |
|---|---|---|
Stock | Barre, tube, profilé, planche | Feuille ou panneau |
La décision | Quelles longueurs partagent une barre | Où se place chaque rectangle |
Trait de scie | Un espace entre les coupes le long de la barre | Un espace sur les deux axes |
Parure | Les deux extrémités de la barre | Les bords de la feuille |
Rotation | Aucune. Une longueur est une longueur. | 90° si le fil du bois le permet |
Scie typique | Scie à onglets, scie à froid, scie à tronçonner | Scie à panneaux ou CNC |
Pourquoi la somme des longueurs n'est pas la commande
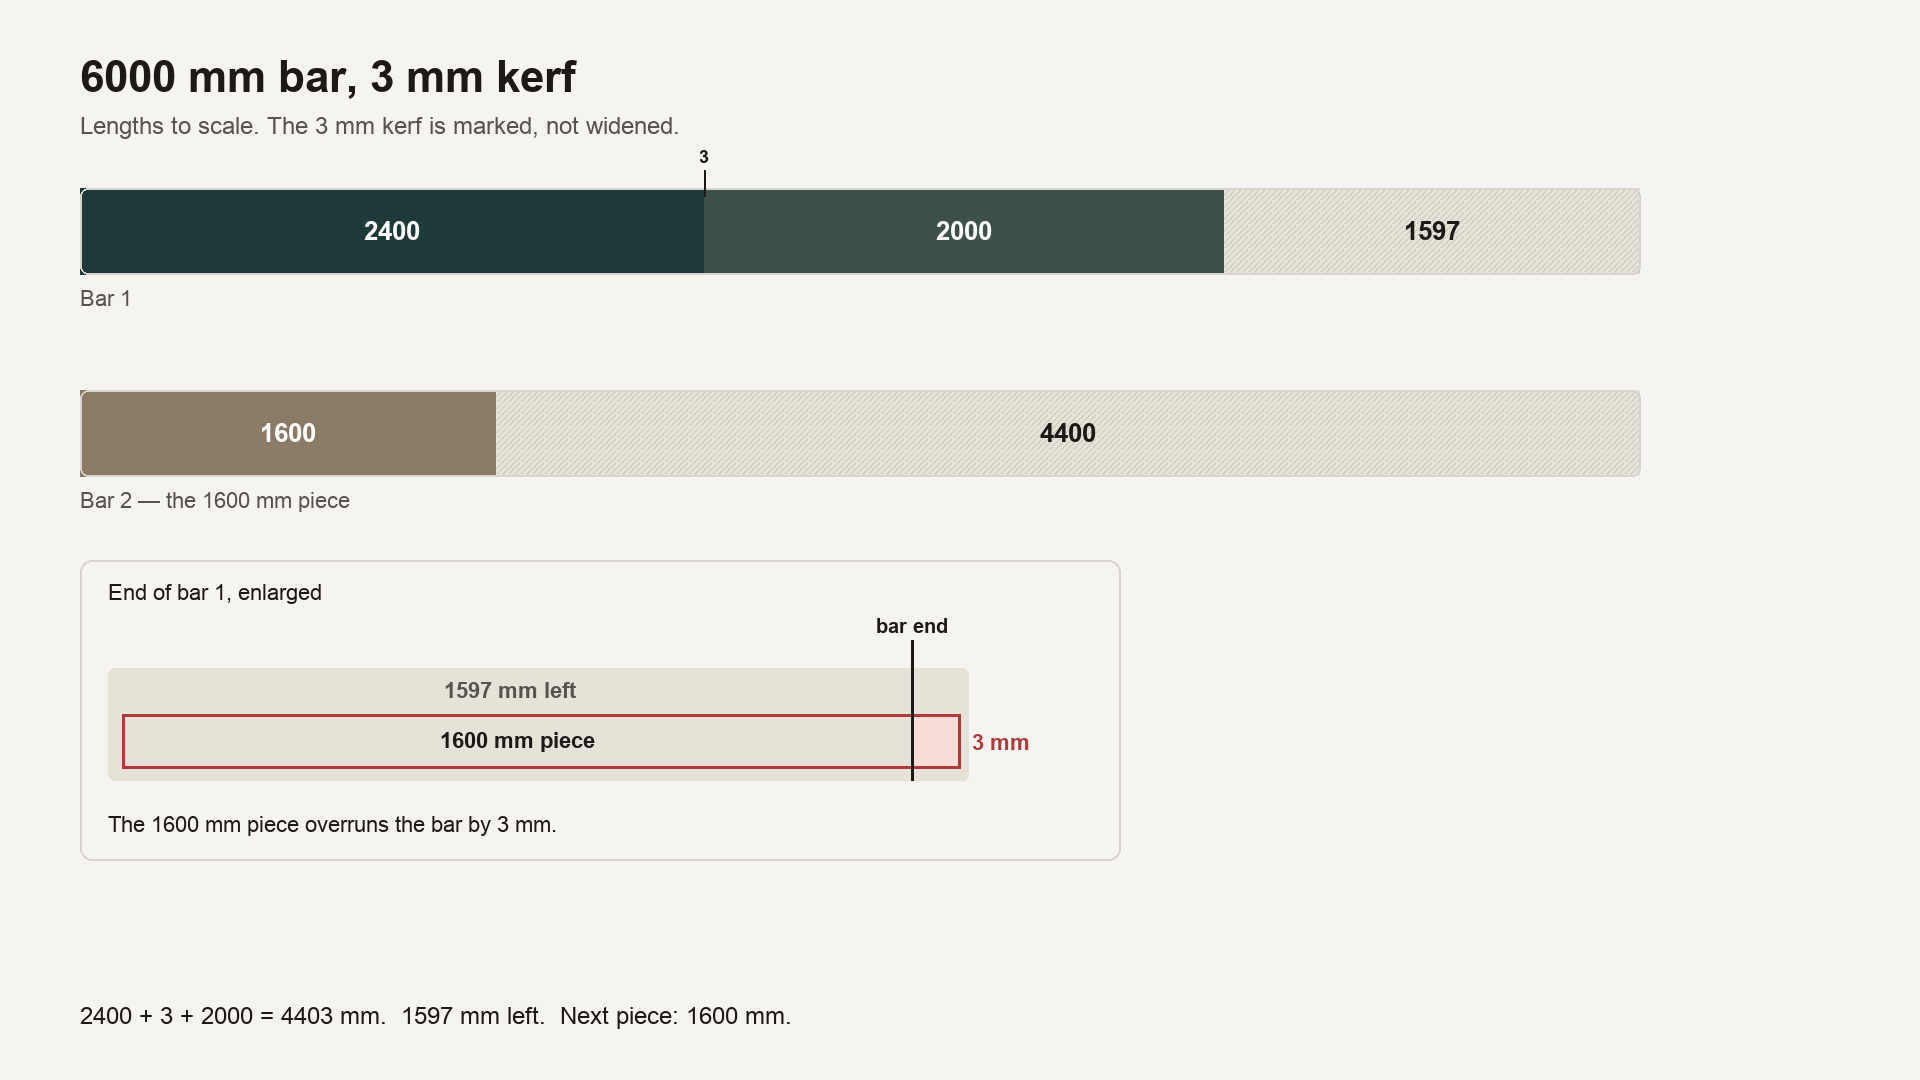
Trois coupes sur une barre de 6000 mm : 2400 mm, 2000 mm et 1600 mm. Additionnées, elles font exactement 6000 mm. Sans trait de scie, elles remplissent une barre et ne laissent rien.
Avec un trait de scie de 3 mm entre les coupes, ces trois mêmes longueurs nécessitent 6006 mm. Deux d'entre elles tiennent : 2400 + 3 + 2000 = 4403 mm, avec 1597 mm restants. La pièce de 1600 mm ne tient pas dans 1597 mm. Vous ouvrez une deuxième barre.
C'est tout le problème en une ligne. Les pièces « tiennent » sur le papier. Elles ne tiennent pas sur la scie. Un optimiseur linéaire insère le trait de scie avant de déclarer qu'une barre est pleine.
La parure d'extrémité concerne les deux bouts
Le stock est rarement utilisable jusqu'à l'extrémité peinte ou écrasée. La parure d'extrémité est une longueur que vous éliminez à chaque bout avant de placer les pièces. Saisissez 10 mm et la barre perd 10 mm au début et 10 mm à la fin : 20 mm au total. Une barre de 6000 mm dispose alors de 5980 mm de longueur utilisable. La première pièce commence à 10 mm, pas à zéro.
Une liste réelle : profilés aluminium
Un cadre de devanture de magasin en une section, tube 40×40 mm, longueur de stock 6000 mm, trait de scie à froid 3 mm, extrémités propres donc parure à 0.
Pièce | Longueur (mm) | Qté |
|---|---|---|
Meneau | 1850 | 18 |
Traverse | 920 | 12 |
Tasseau | 450 | 8 |
Le total des pièces est de 47 940 mm. Divisé par 6000, cela donne un peu moins de 8 barres. Commandez 8 et vous serez à court, car la scie enlève de la matière que la division a ignorée.
Avec un trait de scie de 3 mm, la même liste nécessite 9 barres. Le schéma est simple et c'est bien là l'essentiel :
Six barres prennent chacune trois meneaux. 1850 + 3 + 1850 + 3 + 1850 = 5556 mm. Chute 444 mm.
Deux barres prennent chacune six traverses et un tasseau. Six traits de scie portent la longueur utilisée à 5988 mm. Chute 12 mm, qui est un déchet.
La dernière barre prend les six tasseaux restants. 6 × 450 mm plus cinq traits de scie font 2715 mm. Chute 3285 mm, qui constitue du stock pour le prochain chantier si vous l'étiquetez.
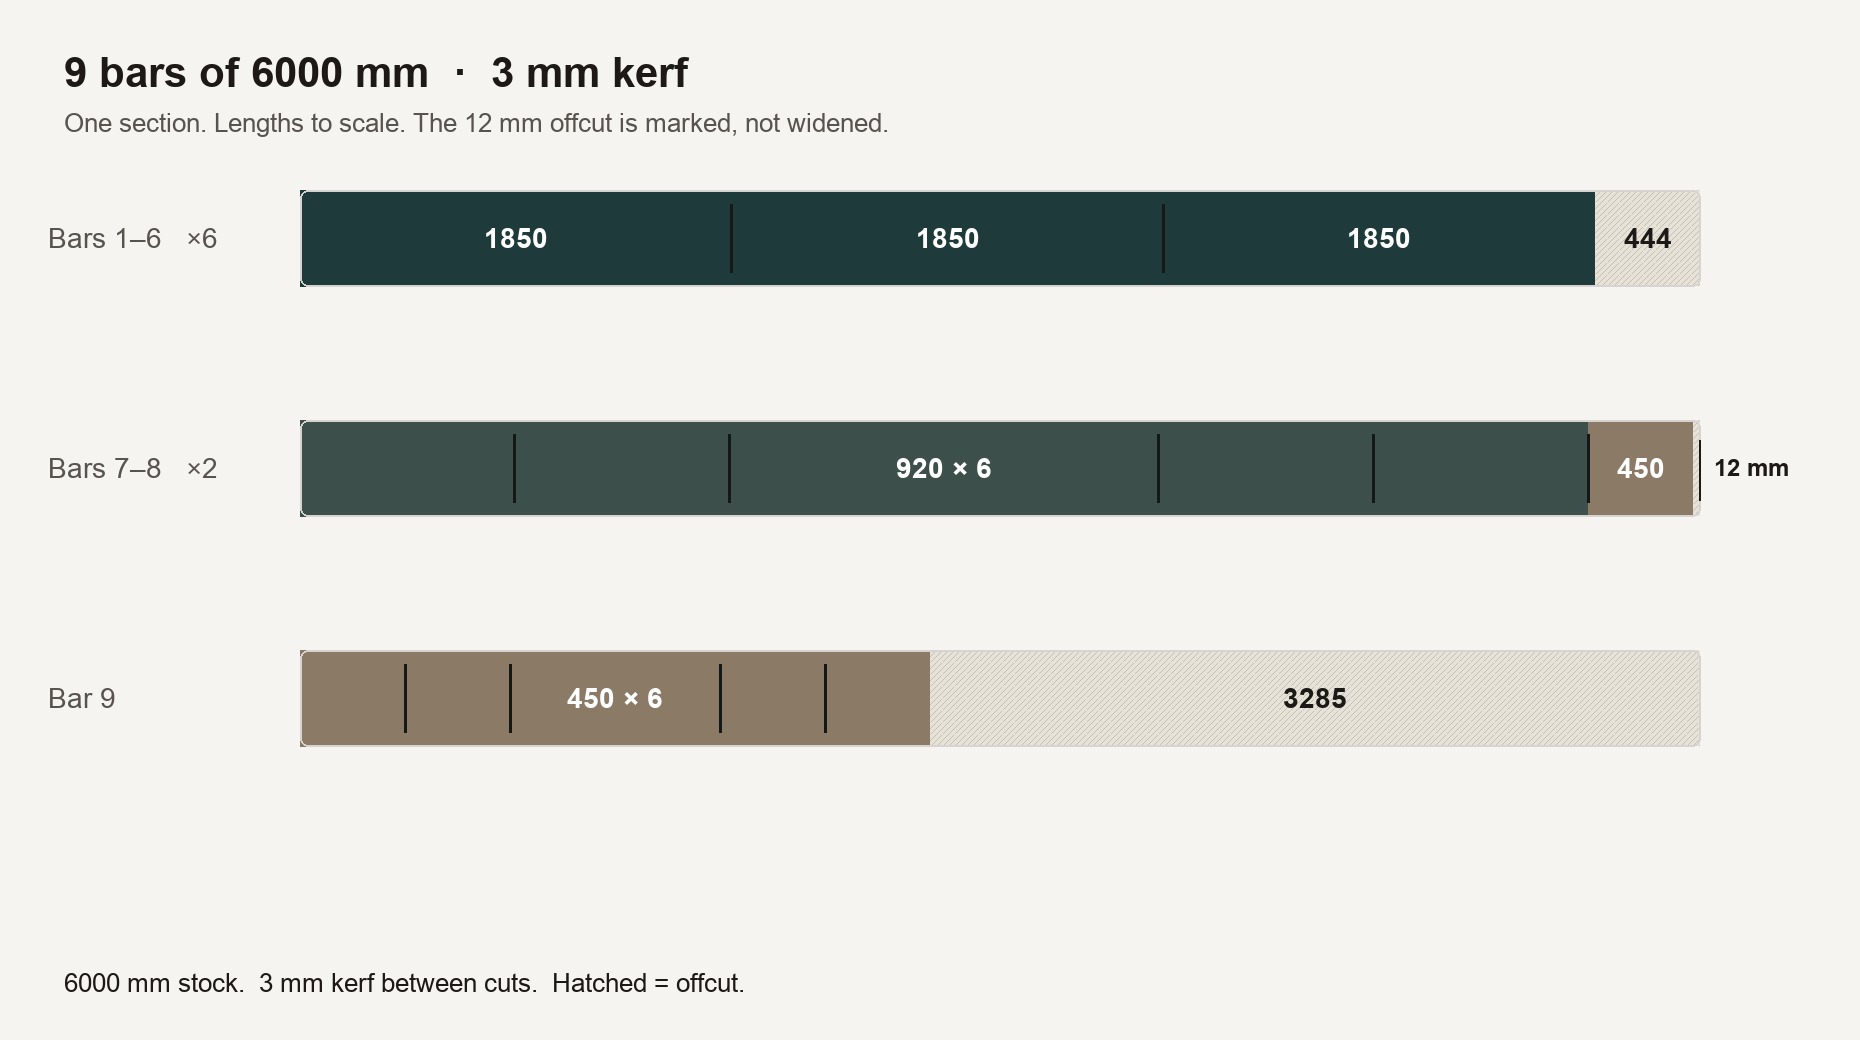
Exécutez la liste identique avec le trait de scie à 0 et elle tient sur 8 barres, dont plusieurs avec un tasseau de 450 mm glissé dans un espace qui n'existe plus une fois que la lame a une épaisseur. Les 3 mm que vous avez ignorés représentent un profilé entier de 6 m.
Sur les 54 000 mm achetés, 47 940 mm sont en pièces. Cela représente 88,8 % de la longueur achetée. Le reste est trait de scie et chute, pas un pourcentage mystérieux.
Même liste, parure d'extrémité de 10 mm aux deux bouts : toujours 9 barres, mais pas les mêmes. Le schéma six-traverses-plus-tasseau nécessite 5988 mm et la barre offre désormais 5980 mm, donc les tasseaux se déplacent. Six barres prennent toujours trois meneaux de 1850 mm ; la chute passe de 444 mm à 424 mm. Les deux barres suivantes prennent uniquement les six traverses, chute 445 mm. Les huit tasseaux vont sur la dernière barre, chute 2359 mm. La parure modifie la longueur utilisable et peut redistribuer le plan même lorsque le nombre de barres reste identique.
Ce que le plan doit indiquer
Une liste de longueurs n'est pas un plan de coupe. Le plan indique, pour chaque barre :
les coupes dans l'ordre, à longueur finie
le trait de scie que la scie enlèvera réellement
la chute, avec sa longueur, y compris les pièces trop courtes pour être conservées
combien de longueurs de stock commander
Des sections différentes ne partagent pas une barre. Un 40×40 et un 40×20 sont deux chantiers distincts, même si les longueurs semblent identiques. Traitez-les séparément ou vous couperez la bonne longueur dans le mauvais profilé.
Là où un tableur s'arrête
Une colonne de longueurs et une SOMME est la bonne façon de constituer la liste. C'est la mauvaise façon de remplir la barre. Le premier ajustement et « les plus longues d'abord, puis ce qui reste » fonctionnent sur une liste courte et s'effondrent dès que vous avez plusieurs longueurs de stock, des chutes de la semaine dernière et un trait de scie non nul.
La méthode pratique utilisée pour ce type de problème trie les coupes les plus longues en premier et place chacune sur la barre ouverte qui peut encore la recevoir et qui a le moins d'espace restant. C'est la méthode best-fit decreasing. C'est une heuristique, pas une preuve. Sur quelques pièces, vous pouvez parfois trouver une meilleure combinaison à la main. Sur quelques dizaines de longueurs, elle surpasse le hasard, et elle effectue le calcul du trait de scie à chaque fois.
Excel peut contenir la liste. Un logiciel dédié doit effectuer la répartition. Pour en savoir plus sur cette distinction : quand un tableur ne suffit pas.
Le faire dans CutGrid
Passez la liste de coupe en mode Linear (1D). Dans Bar Settings, définissez la longueur de stock — 6000 mm par défaut — la quantité disponible, et le prix par barre si vous souhaitez exprimer le gaspillage en argent. End trim est appliqué aux deux extrémités. Dans les paramètres, réglez le Kerf sur la largeur que votre lame coupe réellement.
Saisissez la longueur finie de chaque pièce dans le champ largeur. La hauteur n'est pas utilisée pour un travail linéaire. N'ajoutez pas le trait de scie à la longueur. Optimisez. Le plan affiche les barres, l'ordre de coupe et la chute sur chaque barre. Une chute de 3285 mm n'est utile que si elle retourne en stock avant la prochaine commande.
Les erreurs qui coûtent une barre
Le trait de scie dans la longueur et dans le paramètre. Saisissez la dimension finie. Laissez le champ Trait de scie insérer l'espace.
La parure sur un seul bout, dans votre tête. Si le paramètre indique 10 mm, les deux extrémités perdent 10 mm.
Une seule liste pour deux profilés. Séparez-les par section, alliage et épaisseur.
Commander à partir du total divisé par la longueur de stock. Ce nombre est une borne inférieure. Le trait de scie et la façon dont les longueurs se répartissent sur les barres le font augmenter. Dans l'exemple ci-dessus, la borne était 8 et la scie en a nécessité 9.
Jeter une chute étiquetée. Les pièces de 444 mm sur les barres de meneaux sont probablement des déchets pour un tasseau de 450 mm. La pièce de 3285 mm, non. Inscrivez la longueur et la section dessus.
Points clés à retenir
L'optimisation de coupe linéaire répartit les longueurs finies sur des barres, tubes et profilés. Ce n'est pas de l'imbrication sur feuille.
Le trait de scie se place entre les coupes. La parure d'extrémité est retirée aux deux bouts. Ni l'un ni l'autre n'appartient à la longueur de la pièce si le logiciel les applique déjà.
La somme des longueurs, divisée par la longueur de stock, est le nombre minimum de barres. Ce n'est pas la quantité à commander. Un trait de scie de 3 mm a transformé une liste aluminium de 8 barres en 9.
Gardez les sections séparées. Conservez la longue chute. Relancez le plan lorsqu'une longueur change, plutôt que de modifier la barre à la main.
Testez avec vos propres longueurs
Ouvrez une liste de coupe, passez en Linear (1D) et saisissez les longueurs à dimension finie. Le nombre de barres obtenu est celui à commander.