Cos'è l'ottimizzazione dei tagli Linear (1D)?
L'ottimizzazione dei tagli Linear (1D) distribuisce le lunghezze finite su barre, tubi e profilati, calcolando lo Spessore del taglio e il End trim prima che tu acquisti il materiale grezzo.
Un profilo in alluminio da 6 m non si preoccupa di quanto sia ordinato il tuo foglio di calcolo. Si preoccupa che le lunghezze, lo spessore del taglio e le estremità rifilate tornino davvero. L'ottimizzazione del taglio lineare è il calcolo che lo verifica prima che tu acquisti la barra.
Se tagli tubi, profilati, legname, barre in acciaio o profili in alluminio a misura, il lavoro è monodimensionale. Non stai annidando rettangoli su un foglio. Stai decidendo quali lunghezze di taglio condividono una lunghezza di stock e in quale ordine, in modo che lo sfrido sia un pezzo utilizzabile anziché un mucchio di mozziconi.
Cos'è
L'ottimizzazione del taglio lineare, detta anche cutting-stock 1D o bar nesting, prende un elenco di lunghezze finite e le distribuisce sulle lunghezze di stock disponibili. Il risultato indica quante barre acquistare, quali tagli vanno su quale barra e quale sfrido rimane.
La lunghezza finita è il numero che inserisci. Lo spessore del taglio, ovvero la larghezza rimossa dalla lama, si trova tra i tagli. La rifinitura delle estremità si trova alle due estremità della barra, prima del primo pezzo e dopo l'ultimo. Se includi uno di questi nella lunghezza del pezzo e li inserisci anche come impostazioni, li conti due volte e il piano risulta errato.
Per la lama stessa, consulta cos'è lo spessore del taglio e perché si accumula.
Come si differenzia da un layout su foglio
Il nesting su foglio e il taglio lineare risolvono problemi diversi. Usare uno strumento per fogli su un profilo, o un calcolatore di lunghezze su un pannello, produce un piano che il tuo laboratorio non può eseguire.
Linear (1D) | Sheet (2D) | |
|---|---|---|
Stock | Barra, tubo, profilato, tavola | Foglio o pannello |
La decisione | Quali lunghezze condividono una barra | Dove si posiziona ogni rettangolo |
Spessore del taglio | Un gap tra i tagli lungo la barra | Un gap su entrambi gli assi |
Rifinitura | Entrambe le estremità della barra | I bordi del foglio |
Rotazione | Nessuna. Una lunghezza è una lunghezza. | 90° quando la venatura lo consente |
Sega tipica | Troncatrice, sega a freddo, sega a caduta | Sega a pannelli o CNC |
Perché la somma delle lunghezze non è l'ordine
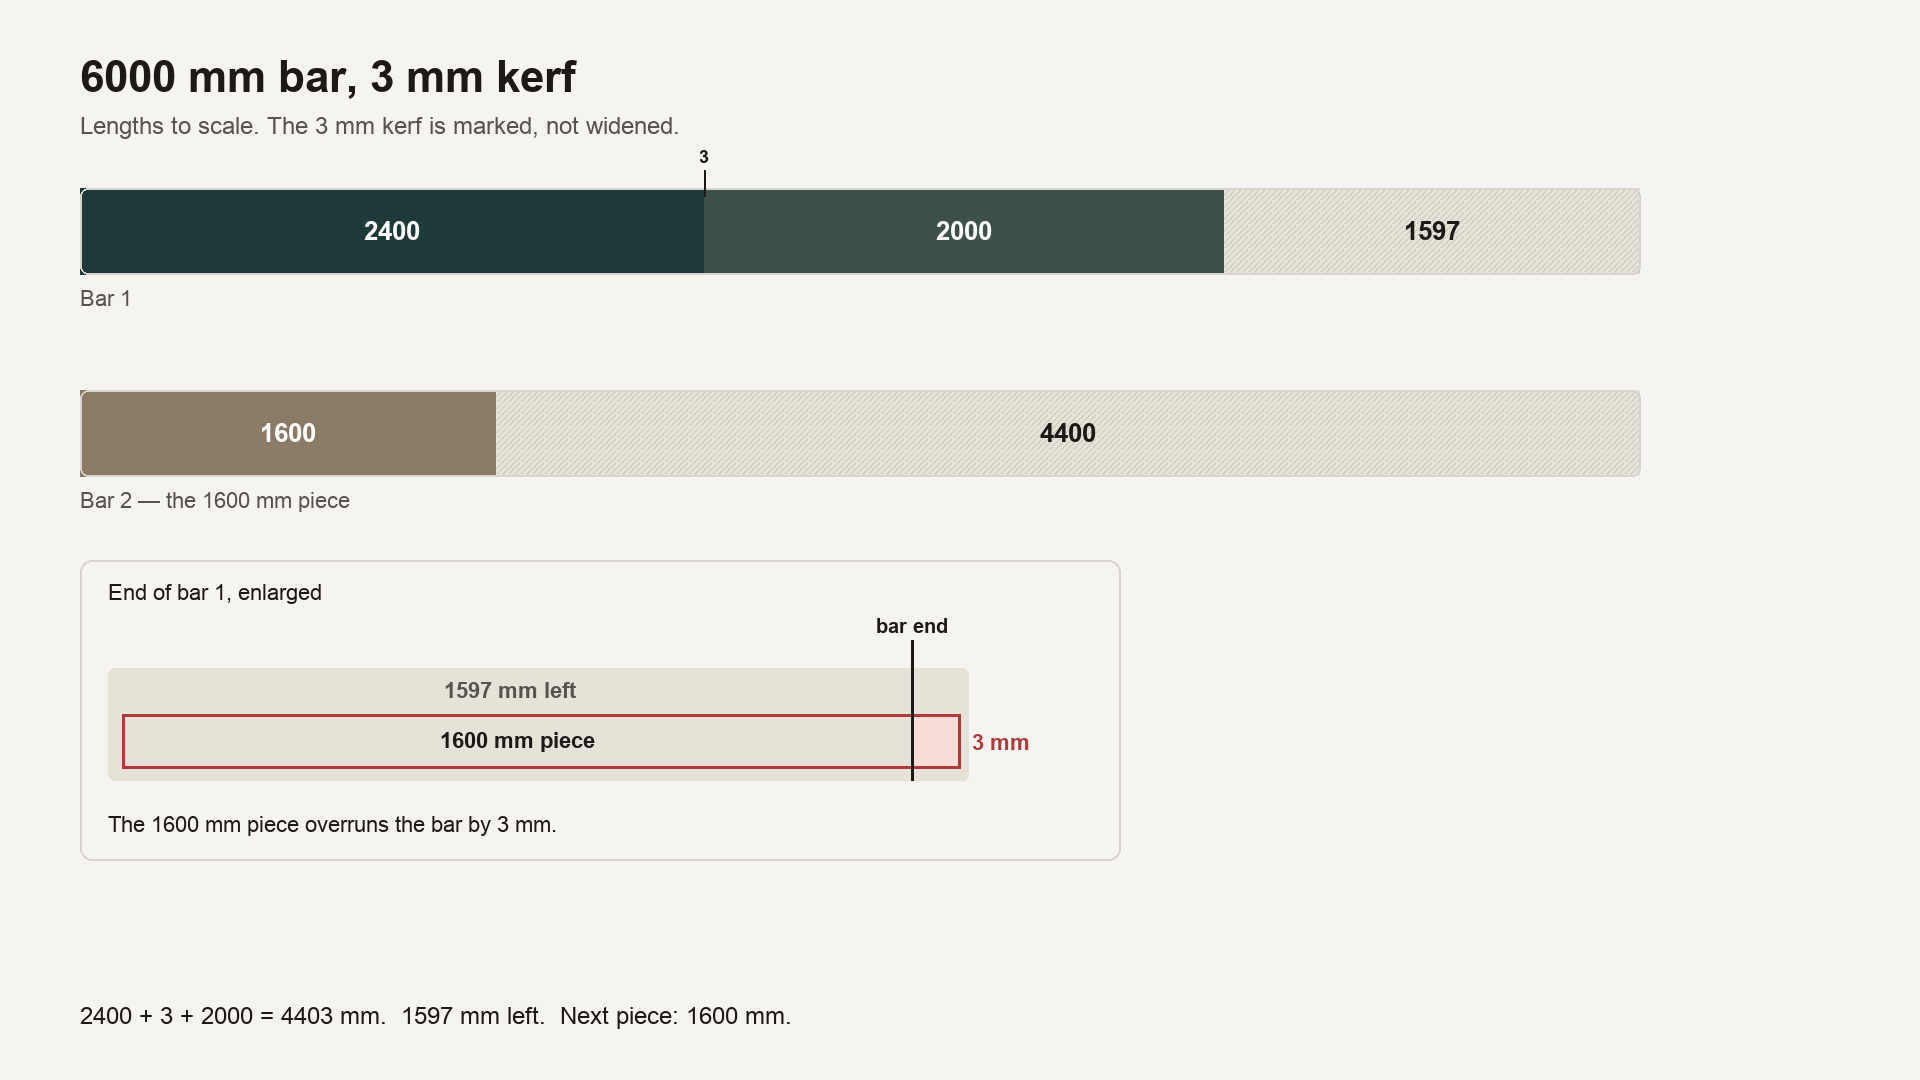
Tre tagli da una barra da 6000 mm: 2400 mm, 2000 mm e 1600 mm. Sommati fanno esattamente 6000 mm. Senza spessore del taglio riempiono una barra senza avanzi.
Con uno spessore del taglio di 3 mm le stesse tre lunghezze richiedono 6006 mm. Due di esse ci stanno: 2400 + 3 + 2000 = 4403 mm, con 1597 mm rimanenti. Il pezzo da 1600 mm non entra in 1597 mm. Si apre una seconda barra.
Questo è l'intero problema in una riga. I pezzi "entrano" sulla carta. Non entrano sulla sega. Un ottimizzatore lineare inserisce lo spessore del taglio prima di dichiarare piena una barra.
La rifinitura delle estremità riguarda entrambi i lati
Lo stock è raramente utilizzabile fino all'estremità verniciata o schiacciata. La rifinitura delle estremità è una lunghezza che si scarta a ciascuna estremità prima di posizionare i pezzi. Inserisci 10 mm e la barra perde 10 mm all'inizio e 10 mm alla fine: 20 mm in totale. Una barra da 6000 mm ha quindi 5980 mm di lunghezza utilizzabile. Il primo pezzo inizia a 10 mm dall'inizio, non a zero.
Un elenco reale: profili in alluminio
Un telaio per vetrina in una sezione, scatola 40×40 mm, lunghezza stock 6000 mm, spessore del taglio sega a freddo 3 mm, estremità pulite quindi rifinitura 0.
Pezzo | Lunghezza (mm) | Qtà |
|---|---|---|
Montante | 1850 | 18 |
Traverso | 920 | 12 |
Staffa | 450 | 8 |
I pezzi totalizzano 47.940 mm. Divisi per 6000, fanno poco meno di 8 barre. Ordinarne 8 non basterà, perché la sega rimuove materiale che la divisione ha ignorato.
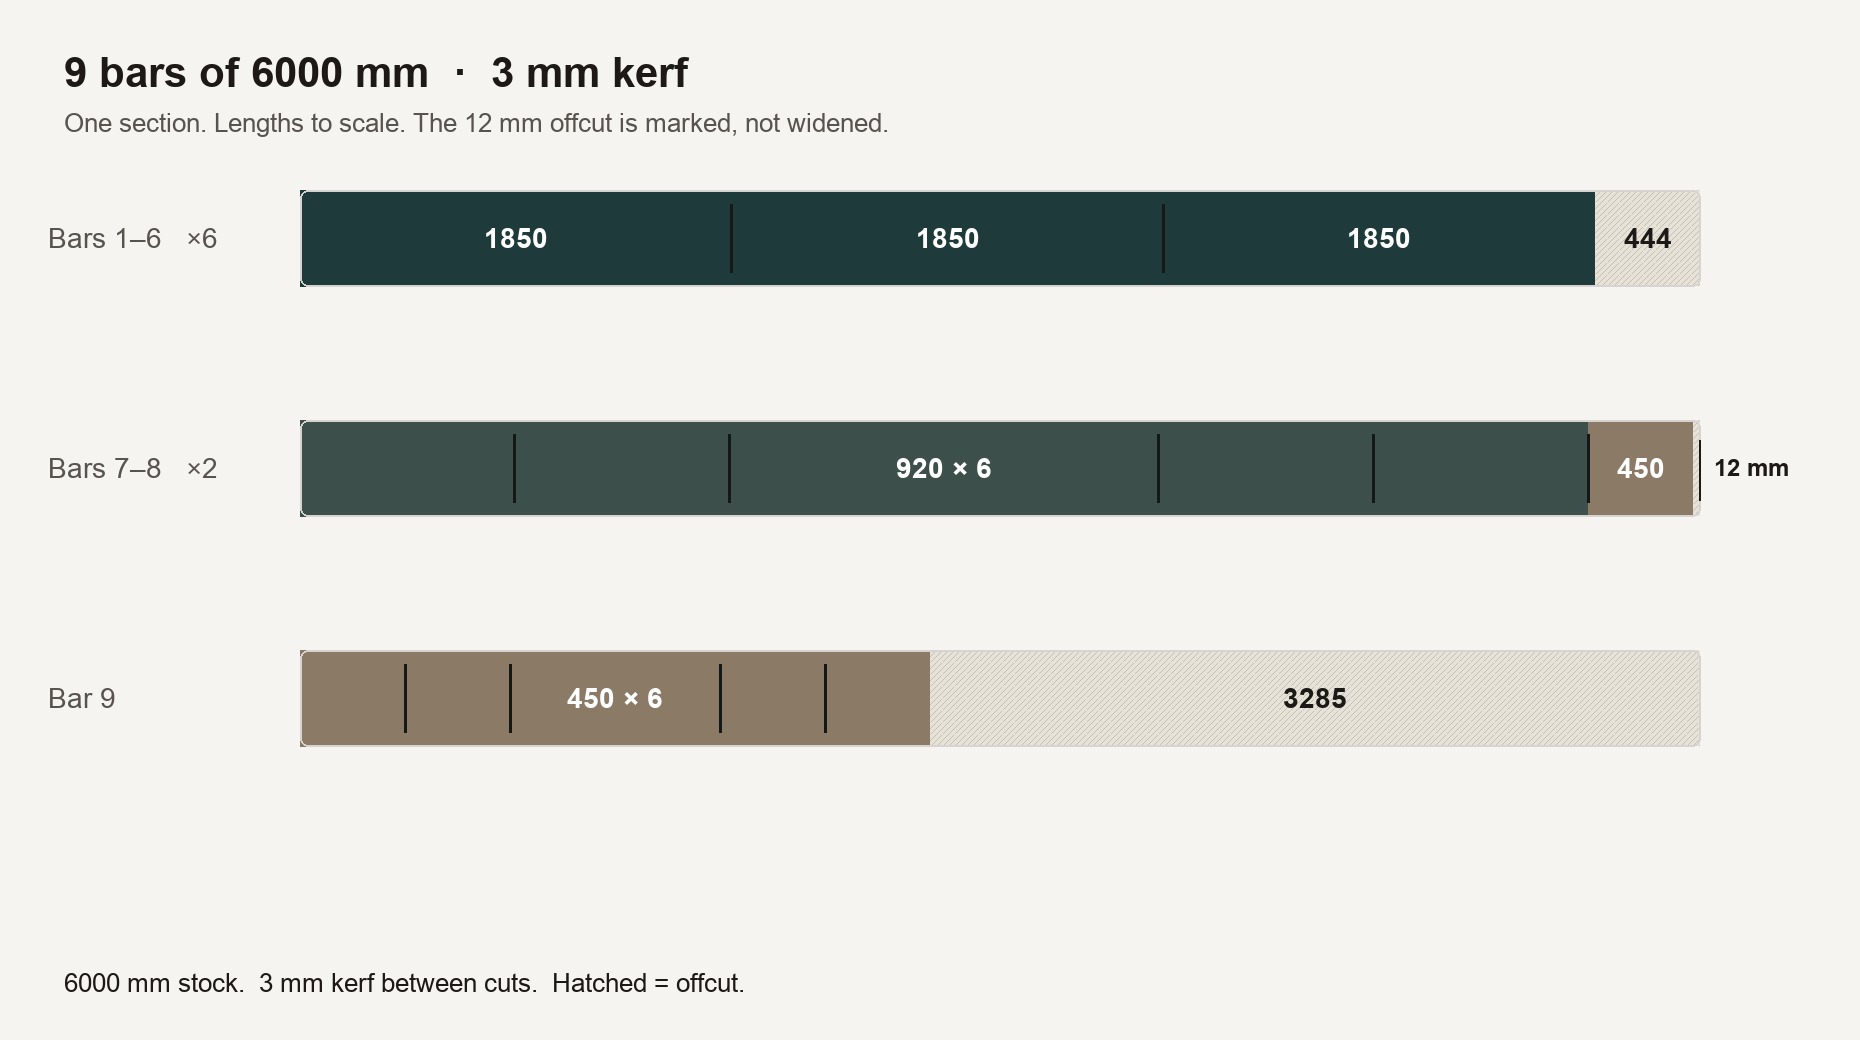
Con uno spessore del taglio di 3 mm lo stesso elenco richiede 9 barre. Lo schema è semplice ed è proprio questo il punto:
Sei barre prendono ciascuna tre montanti. 1850 + 3 + 1850 + 3 + 1850 = 5556 mm. Sfrido 444 mm.
Due barre prendono ciascuna sei traversi e una staffa. Sei gap di spessore del taglio portano la lunghezza utilizzata a 5988 mm. Sfrido 12 mm, che è scarto.
L'ultima barra prende le sei staffe rimanenti. 6 × 450 mm più cinque gap di spessore del taglio fanno 2715 mm. Sfrido 3285 mm, che è stock per il prossimo lavoro se lo etichetti.
Esegui lo stesso elenco con lo spessore del taglio impostato a 0 e si adatta su 8 barre, alcune delle quali con una staffa da 450 mm infilata in un gap che non esiste più una volta che la lama ha uno spessore. I 3 mm che hai saltato equivalgono a un intero profilo da 6 m.
Dei 54.000 mm che acquisti, 47.940 mm sono pezzi. Questo è l'88,8% della lunghezza acquistata. Il resto è spessore del taglio e sfrido, non una percentuale misteriosa.
Stesso elenco, rifinitura delle estremità di 10 mm su entrambi i lati: ancora 9 barre, ma non le stesse. Lo schema sei-traversi-più-staffa richiede 5988 mm e la barra ora offre 5980, quindi le staffe si spostano. Sei barre prendono ancora tre montanti da 1850 mm; quello sfrido scende da 444 mm a 424 mm. Le due barre successive prendono solo i sei traversi, sfrido 445 mm. Tutte e otto le staffe vanno sull'ultima barra, sfrido 2359 mm. La rifinitura cambia la lunghezza utilizzabile e può rimescolare il piano anche quando il numero di barre rimane invariato.
Cosa deve mostrare il piano
Un elenco di lunghezze non è un piano di taglio. Il piano indica, per ogni barra:
i tagli in ordine, alla lunghezza finita
lo spessore del taglio che la sega rimuoverà effettivamente
lo sfrido, con la sua lunghezza, inclusi i pezzi troppo corti da conservare
quante lunghezze di stock ordinare
Sezioni diverse non condividono una barra. Un 40×40 e un 40×20 sono due lavori separati, anche quando le lunghezze sembrano uguali. Eseguili separatamente o taglierai la lunghezza giusta dal profilo sbagliato.
Dove si ferma un foglio di calcolo
Una colonna di lunghezze e una SOMMA è il modo giusto per costruire l'elenco. È il modo sbagliato per distribuire la barra. Il primo adattamento e "prima il più lungo, poi quello che rimane" funzionano su un elenco breve e cedono non appena hai più lunghezze di stock, sfridi della settimana scorsa e uno spessore del taglio diverso da zero.
Il metodo pratico usato per questa classe di problemi ordina prima i tagli più lunghi e posiziona ciascuno sulla barra aperta che lo contiene ancora e ha meno spazio rimanente. Questo è il best-fit decreasing. È un'euristica, non una dimostrazione. Su pochi pezzi a volte si riesce a vedere una combinazione migliore a mano. Su qualche decina di lunghezze batte il tentativo casuale, e fa l'aritmetica dello spessore del taglio ogni volta.
Excel può contenere l'elenco. Un software dedicato dovrebbe fare la distribuzione. Maggiori dettagli su questa distinzione: quando un foglio di calcolo non è sufficiente.
Come farlo in CutGrid
Imposta la lista di taglio su Linear (1D). In Bar Settings imposta la lunghezza dello stock — 6000 mm è il valore predefinito — la quantità disponibile e il prezzo per barra se vuoi lo spreco in denaro. End trim viene applicato a entrambe le estremità. In Parametri, imposta Kerf allo slot che la tua lama taglia effettivamente.
Inserisci la lunghezza finita di ogni pezzo nel campo larghezza. L'altezza non viene utilizzata in un lavoro lineare. Non aggiungere lo spessore del taglio alla lunghezza. Ottimizza. Il piano mostra le barre, l'ordine di taglio e lo sfrido su ogni barra. Un avanzo da 3285 mm è utile solo se torna in magazzino prima del prossimo ordine.
Errori che costano una barra
Spessore del taglio nella lunghezza e nell'impostazione. Inserisci la dimensione finita. Lascia che il campo Kerf inserisca il gap.
Rifinitura su un solo lato, nella tua testa. Se l'impostazione dice 10 mm, entrambe le estremità perdono 10 mm.
Un elenco per due profili. Separali per sezione, lega e spessore.
Ordinare dal totale diviso per la lunghezza dello stock. Quel numero è un limite inferiore. Lo spessore del taglio e il modo in cui le lunghezze si distribuiscono sulle barre lo aumentano. Nell'esempio sopra, il limite era 8 e la sega ne ha richieste 9.
Buttare via uno sfrido etichettato. I pezzi da 444 mm sulle barre dei montanti sono probabilmente scarto per una staffa da 450 mm. Il pezzo da 3285 mm non lo è. Scrivi la lunghezza e la sezione sopra.
Punti chiave
L'ottimizzazione del taglio lineare distribuisce le lunghezze finite su barre, tubi e profilati. Non è nesting su foglio.
Lo spessore del taglio si trova tra i tagli. La rifinitura delle estremità viene tolta da entrambi i lati. Nessuno dei due appartiene alla lunghezza del pezzo se il software li applica già.
La somma delle lunghezze, divisa per la lunghezza dello stock, è il numero minimo di barre. Non è la quantità da ordinare. Uno spessore del taglio di 3 mm ha trasformato un elenco di alluminio da 8 barre in 9.
Tieni le sezioni separate. Conserva lo sfrido lungo. Riesegui il piano quando una lunghezza cambia, invece di modificare la barra a mano.
Provalo con le tue lunghezze
Apri una lista di taglio, passa a Linear (1D) e inserisci le lunghezze alla dimensione finita. Il numero di barre che ottieni è quello da acquistare.