Wat is Linear (1D) Snijoptimalisatie?
Linear (1D) snijoptimalisatie verdeelt afgewerkte lengtes over staven, buizen en profielen, waarbij zaagsnede en End trim worden meegerekend voordat je materiaal bestelt.
Een aluminiumprofiel van 6 m geeft niets om hoe netjes uw spreadsheet is. Het gaat erom of de lengtes, de zaagsnede en de bijgesneden uiteinden daadwerkelijk kloppen. Lineaire snijoptimalisatie is de berekening die dat regelt voordat u de staf koopt.
Als u pijp, buis, hout, staalstaf of aluminiumprofiel op maat zaagt, is de taak eendimensionaal. U nest geen rechthoeken op een plaat. U beslist welke snijlengtes een staaflengte delen, en in welke volgorde, zodat het restant een bruikbaar stuk is in plaats van een stapel stompjes.
Wat het is
Lineaire snijoptimalisatie, ook wel 1D-snijoptimalisatie of staafnesting genoemd, neemt een lijst van afgewerkte lengtes en pakt deze op de staflengtes die u heeft. Het resultaat is hoeveel staven u moet kopen, welke sneden op welke staf gaan en welk restant overblijft.
De afgewerkte lengte is het getal dat u invoert. De zaagsnede, de breedte die het blad wegneemt, zit tussen de sneden. Eindtrim zit aan de twee uiteinden van de staf, vóór het eerste onderdeel en na het laatste. Als u een van beide in de onderdeellengte verwerkt én ze ook als instelling invoert, telt u ze dubbel en klopt het plan niet.
Voor het blad zelf, zie wat zaagsnede is en waarom het zich opstapelt.
Hoe het verschilt van een plaatindeling
Plaatnesting en lineair snijden lossen verschillende problemen op. Een plaatgereedschap gebruiken op een profiel, of een lengteberekening op een paneel, levert een plan op dat uw werkplaats niet kan uitvoeren.
Linear (1D) | Sheet (2D) | |
|---|---|---|
Materiaal | Staf, pijp, profiel, plank | Plaat of paneel |
De beslissing | Welke lengtes een staf delen | Waar elke rechthoek staat |
Zaagsnede | Één opening tussen sneden langs de staf | Een opening op beide assen |
Trim | Beide uiteinden van de staf | De randen van de plaat |
Rotatie | Geen. Een lengte is een lengte. | 90° wanneer nerf het toelaat |
Typische zaag | Verstekzaag, koudezaag, afkortzaag | Paneelzaag of CNC |
Waarom de som van de lengtes niet de volgorde is
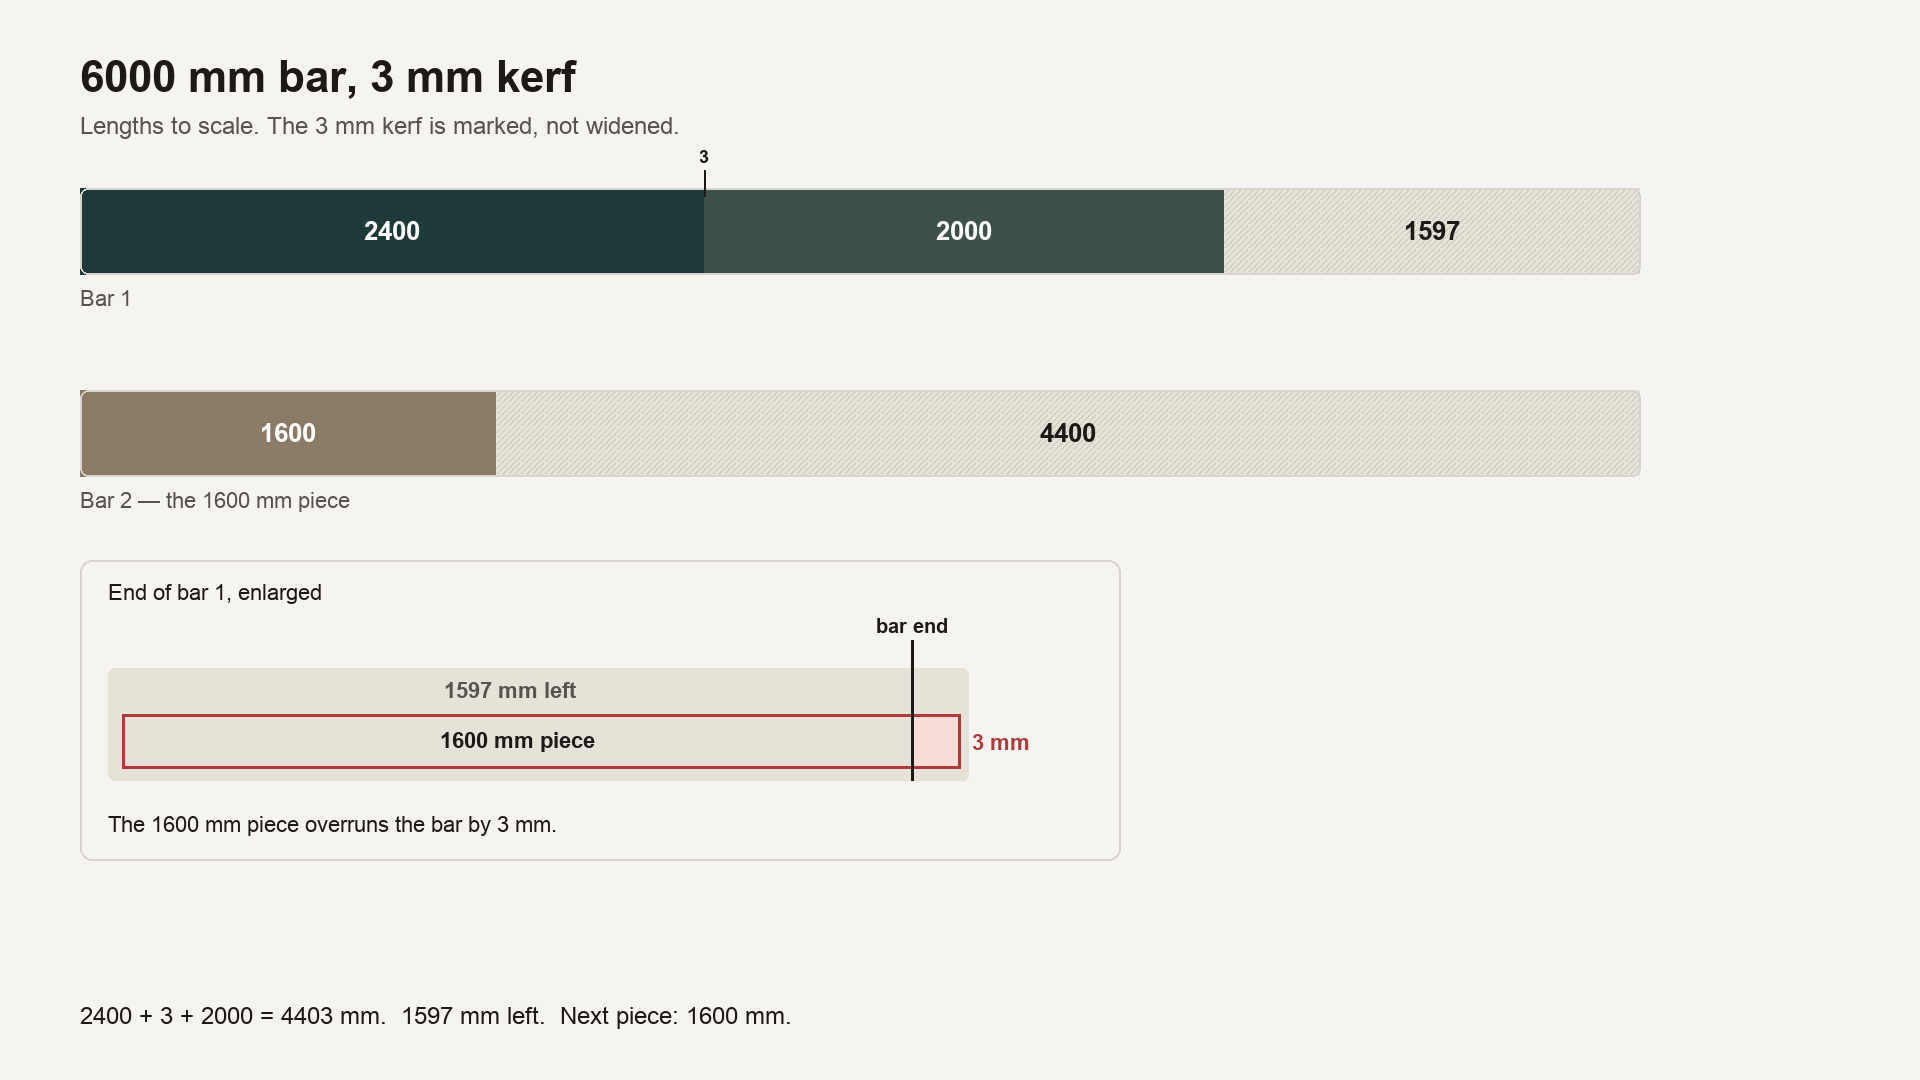
Drie sneden van een staf van 6000 mm: 2400 mm, 2000 mm en 1600 mm. Bij elkaar opgeteld zijn dat precies 6000 mm. Zonder zaagsnede vullen ze één staf en blijft er niets over.
Voeg een zaagsnede van 3 mm toe tussen de sneden en hebben dezelfde drie lengtes 6006 mm nodig. Twee ervan passen: 2400 + 3 + 2000 = 4403 mm, met 1597 mm over. Het stuk van 1600 mm past niet in 1597 mm. U opent een tweede staf.
Dat is het hele probleem in één zin. De onderdelen "passen" op papier. Ze passen niet op de zaag. Een lineaire optimizer voegt de zaagsnede in voordat hij beweert dat een staf vol is.
Eindtrim is aan beide uiteinden
Materiaal is zelden bruikbaar tot het geverfde of beschadigde uiteinde. Eindtrim is een lengte die u aan elk uiteinde weggooit voordat onderdelen worden geplaatst. Voer 10 mm in en de staf verliest 10 mm aan het begin en 10 mm aan het einde: 20 mm in totaal. Een staf van 6000 mm heeft dan 5980 mm bruikbare lengte. Het eerste onderdeel begint 10 mm van het begin, niet bij nul.
Een echte lijst: aluminiumprofielen
Een winkelpuiframe in één sectie, 40×40 mm koker, staaflengte 6000 mm, koudezaag zaagsnede 3 mm, uiteinden schoon dus trim is 0.
Onderdeel | Lengte (mm) | Aantal |
|---|---|---|
Stijl | 1850 | 18 |
Dorpel | 920 | 12 |
Beugel | 450 | 8 |
De onderdelen tellen op tot 47.940 mm. Gedeeld door 6000 is dat iets minder dan 8 staven. Bestel er 8 en u komt tekort, omdat de zaag materiaal wegneemt dat de deling heeft genegeerd.
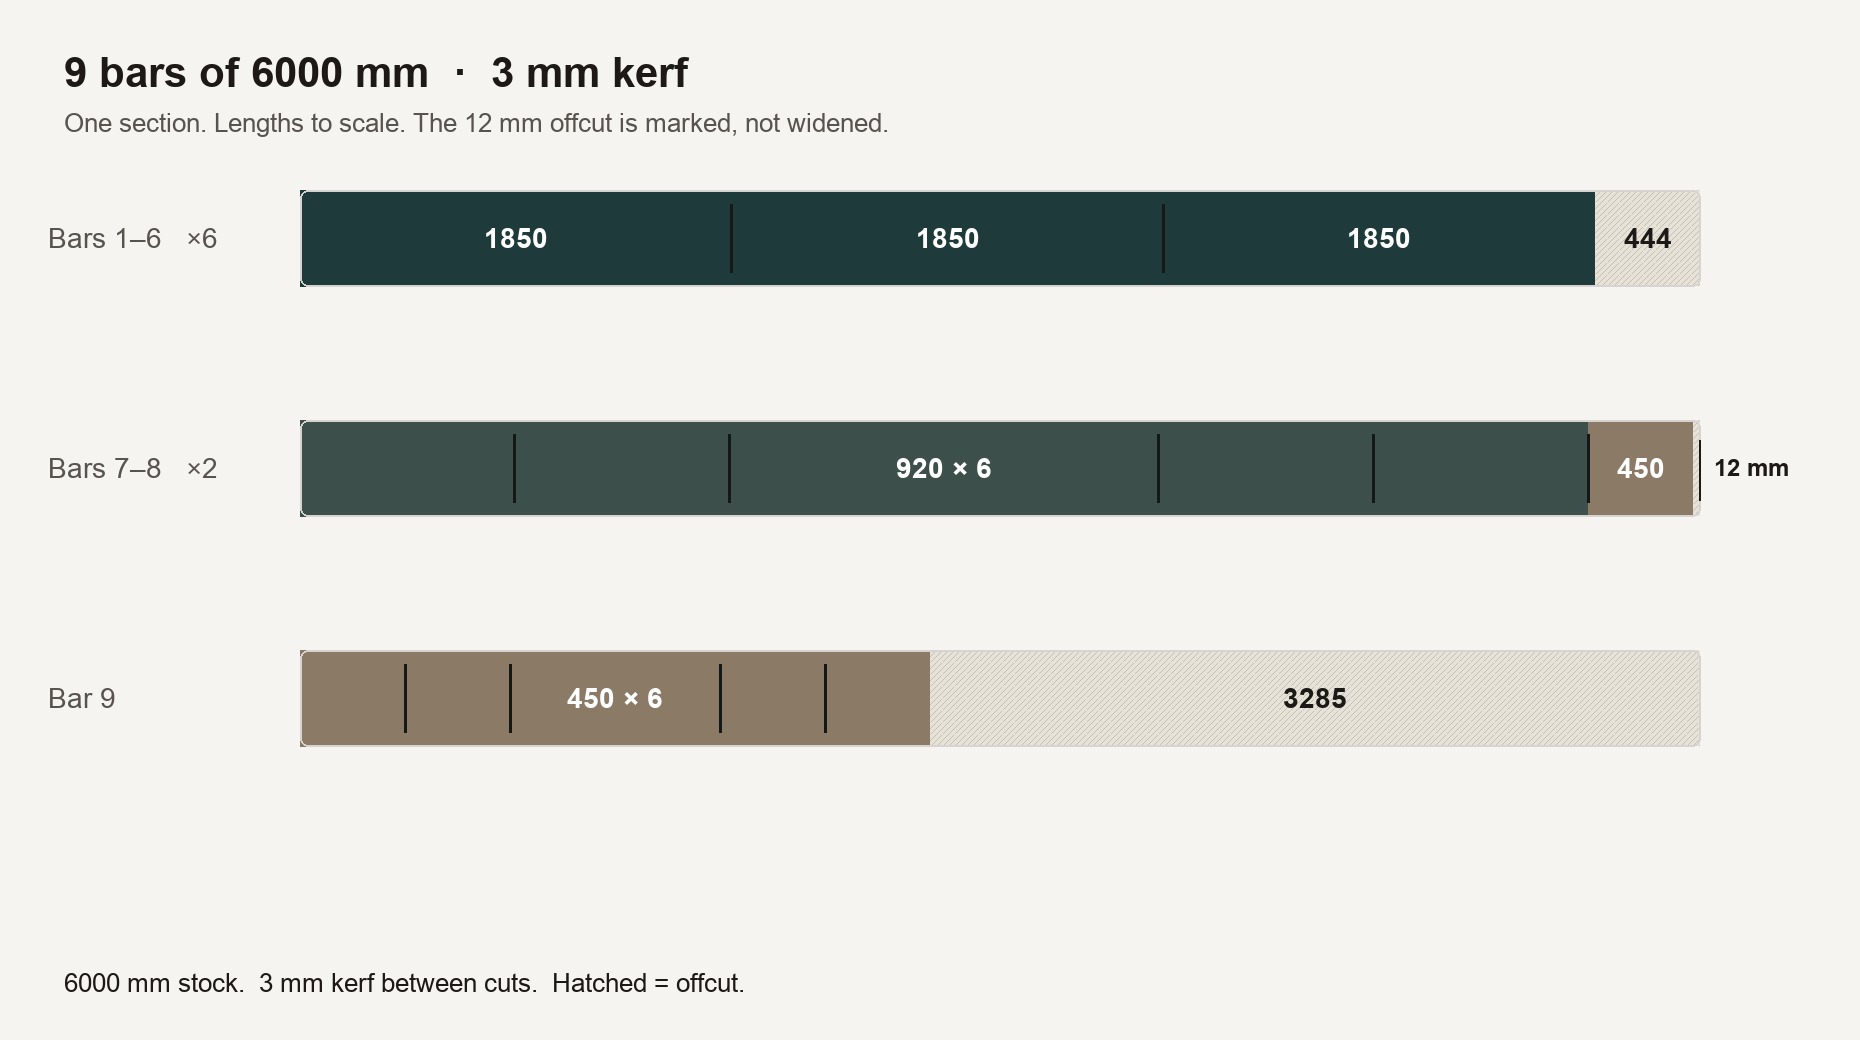
Met een zaagsnede van 3 mm heeft dezelfde lijst 9 staven nodig. Het patroon is eenvoudig en dat is het punt:
Zes staven nemen elk drie stijlen. 1850 + 3 + 1850 + 3 + 1850 = 5556 mm. Restant 444 mm.
Twee staven nemen elk zes dorpels en één beugel. Zes zaagsnede-openingen brengen de gebruikte lengte op 5988 mm. Restant 12 mm, wat uitval is.
De laatste staf neemt de resterende zes beugels. 6 × 450 mm plus vijf zaagsnede-openingen is 2715 mm. Restant 3285 mm, wat materiaal is voor de volgende klus als u het labelt.
Voer dezelfde lijst uit met zaagsnede ingesteld op 0 en het past op 8 staven, waarvan er meerdere een beugel van 450 mm hebben die in een opening past die niet meer bestaat zodra het blad een breedte heeft. De 3 mm die u oversloeg is één volledig profiel van 6 m.
Van de 54.000 mm die u koopt, is 47.940 mm onderdeel. Dat is 88,8% van de gekochte lengte. De rest is zaagsnede en restant, geen mysterieus percentage.
Dezelfde lijst, 10 mm eindtrim aan beide uiteinden: nog steeds 9 staven, maar niet dezelfde staven. Het patroon van zes dorpels plus beugel heeft 5988 mm nodig en de staf biedt nu 5980, dus de beugels verschuiven. Zes staven nemen nog steeds drie stijlen van 1850 mm; dat restant daalt van 444 mm naar 424 mm. De volgende twee staven nemen alleen de zes dorpels, restant 445 mm. Alle acht beugels gaan op de laatste staf, restant 2359 mm. Trim verandert de bruikbare lengte en kan het plan herschikken, zelfs als het aantal staven gelijk blijft.
Wat het plan moet tonen
Een lengtelijst is geen snijplan. Het plan vermeldt, voor elke staf:
de sneden in volgorde, op afgewerkte lengte
de zaagsnede die de zaag daadwerkelijk neemt
het restant, met de lengte ervan, inclusief de stukken die te kort zijn om te bewaren
hoeveel staflengtes te bestellen
Verschillende secties delen geen staf. Een 40×40 en een 40×20 zijn twee aparte klussen, ook als de lengtes er hetzelfde uitzien. Voer ze afzonderlijk uit of u zaagt de juiste lengte uit het verkeerde profiel.
Waar een spreadsheet tekortschiet
Een kolom met lengtes en een SOM is de juiste manier om de lijst op te bouwen. Het is de verkeerde manier om de staf te vullen. First-fit en "langste eerst, dan wat er overblijft" werken op een korte lijst en falen zodra u meerdere staflengtes heeft, restanten van vorige week en een zaagsnede die niet nul is.
De praktische methode die voor deze klasse problemen wordt gebruikt, sorteert de langste sneden eerst en plaatst elke snede op de open staf die er nog in past en de minste ruimte over heeft. Dat is best-fit decreasing. Het is een heuristiek, geen bewijs. Op een handvol stukken kunt u soms een betere combinatie met de hand zien. Op een paar dozijn lengtes verslaat het gokken, en het doet de zaagsnede-rekenkunde elke keer.
Excel kan de lijst bijhouden. Speciale software moet het inpakken doen. Meer over die splitsing: wanneer een spreadsheet niet genoeg is.
Uitvoeren in CutGrid
Schakel de snijlijst over naar Linear (1D). Stel onder Bar Settings de staaflengte in — 6000 mm is de standaard — de hoeveelheid die u heeft en de prijs per staf als u de uitval in geld wilt zien. End trim wordt aan beide uiteinden toegepast. Stel onder Parameters de Zaagsnede in op de sleuf die uw blad daadwerkelijk zaagt.
Voer de afgewerkte lengte van elk onderdeel in het breedteveld in. Hoogte wordt niet gebruikt bij een lineaire klus. Voeg geen zaagsnede toe aan de lengte. Optimaliseer. Het plan toont de staven, de snijvolgorde en het restant op elke staf. Een restant van 3285 mm is alleen nuttig als het teruggaat naar de voorraad vóór de volgende bestelling.
Fouten die een staf kosten
Zaagsnede in de lengte én in de instelling. Voer de afgewerkte maat in. Laat het zaagsnede-veld de opening invoegen.
Trim aan slechts één uiteinde, in uw hoofd. Als de instelling 10 mm zegt, verliezen beide uiteinden 10 mm.
Één lijst voor twee profielen. Scheid ze per sectie, legering en dikte.
Bestellen op basis van het totaal gedeeld door de staaflengte. Dat getal is een ondergrens. Zaagsnede en de manier waarop lengtes over staven verdelen, verhogen het. In het bovenstaande voorbeeld was de ondergrens 8 en had de zaag 9 nodig.
Een gelabeld restant weggooien. De stukken van 444 mm op de stijlstaven zijn waarschijnlijk uitval voor een beugel van 450 mm. Het stuk van 3285 mm niet. Schrijf de lengte en de sectie erop.
Belangrijkste conclusies
Lineaire snijoptimalisatie pakt afgewerkte lengtes op staven, pijpen en profielen. Het is geen plaatnesting.
Zaagsnede zit tussen sneden. Eindtrim wordt van beide uiteinden afgetrokken. Geen van beide hoort in de onderdeellengte als de software ze al toepast.
De som van de lengtes, gedeeld door de staaflengte, is het minimale aantal staven. Het is niet de bestelhoeveelheid. Een zaagsnede van 3 mm veranderde een aluminium lijst van 8 staven in 9.
Houd secties apart. Bewaar het lange restant. Voer het plan opnieuw uit wanneer een lengte verandert, in plaats van de staf handmatig te bewerken.
Voer het uit op uw eigen lengtes
Open een snijlijst, schakel over naar Linear (1D) en voer de lengtes op afgewerkte maat in. Het aantal staven dat u krijgt, is het aantal om te bestellen.